
















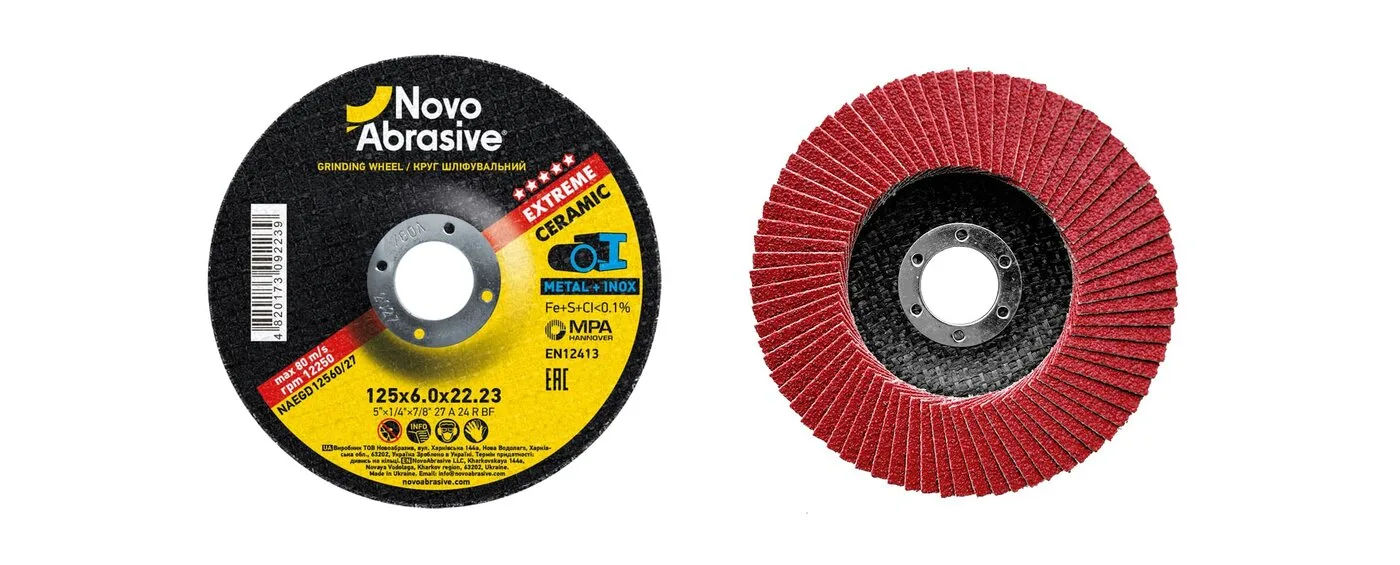
Після зварювання на деталі лишається валик шва, бризки та окалина. Зняти це можна двома інструментами на звичайній болгарці 125 мм — і зварювальники роками сперечаються, який кращий. Відповідь проста: вони не конкуренти, а два етапи однієї роботи. Нижче — коли який брати і як їх поєднувати.
Два інструменти — дві задачі
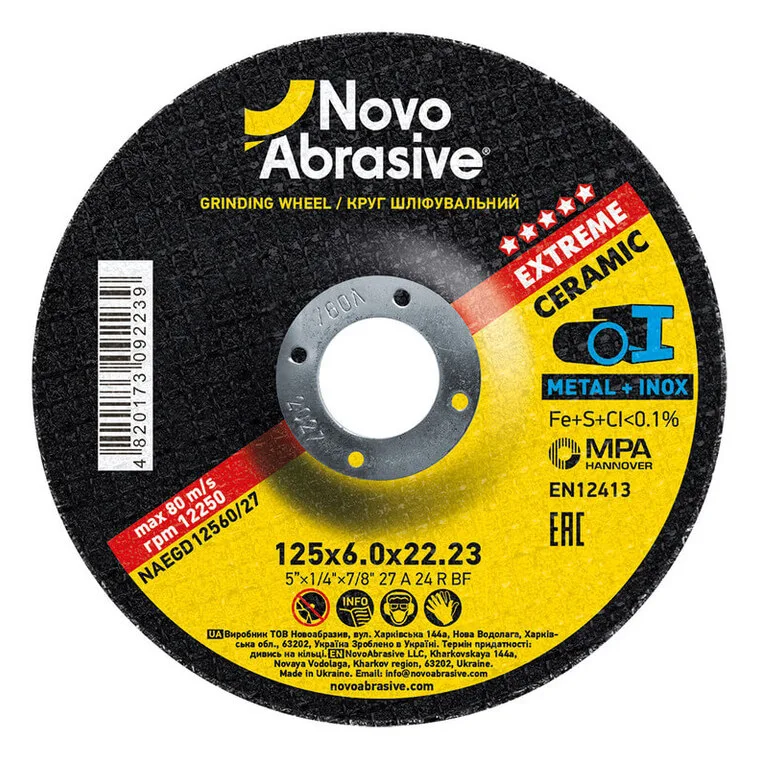
Зачисний (шліфувальний) круг — це товстий диск Type 27 завтовшки 6,0 або 8,0 мм на армованій бакелітовій зв’язці. Він працює боковою площиною під кутом 15–30° і створений для одного: якнайшвидше зняти метал. Валик стикового шва заввишки 3–4 мм він зрівнює з основним металом за кілька проходів. Поверхня після нього груба, з помітними рисками від зерна 24–30.
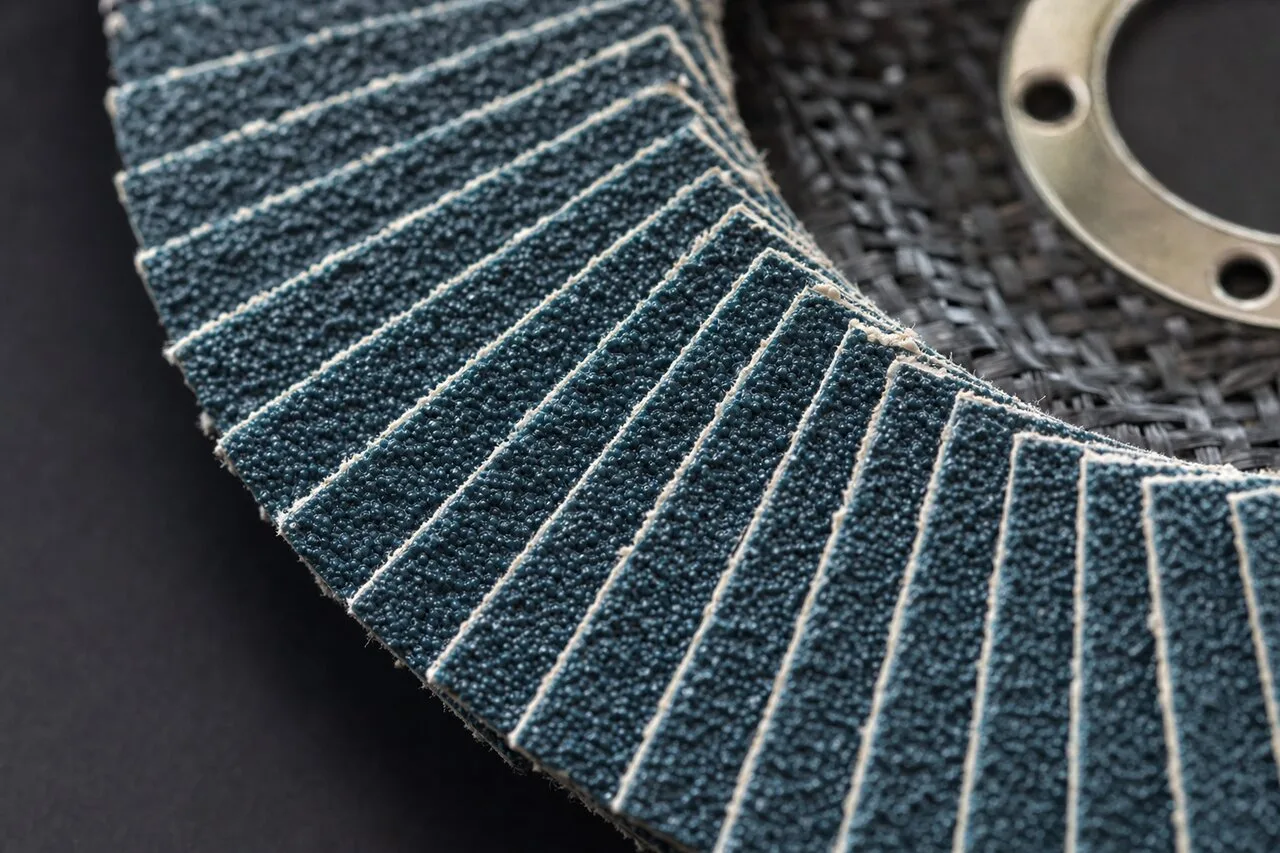
Пелюстковий круг — це тарілка з віялом пелюсток абразивної тканини на зерні P36–P120. Він знімає метал помірно, зате лишає рівну, однорідну поверхню, не перегріває тонкий метал і не «закопується» у заготовку. Форма T27 (плаский) працює під кутом 0–15°, T29 (конічний) — агресивніше, під 15–25°.
Звідси головне правило: зачисний круг знімає об’єм, пелюстковий — доводить поверхню. Детально про конструкцію кожного — у гідах «Зачисний круг: що це і як обрати» та «Як обрати пелюстковий круг».
Таблиця: який круг для якого шва
| Шов і метал | Перший інструмент | Другий інструмент | Коментар |
|---|---|---|---|
| Стиковий шов, сталь від 3 мм, валик 2–4 мм | Зачисний 6,0 мм | Пелюстковий P60–P80 | Зачисний лишає 0,5–1 мм над площиною, пелюстковий вирівнює |
| Кутовий шов, важкодоступне місце | Зачисний 115–125 мм або пелюстковий T29 P40 | Пелюстковий P80 | Конічний T29 заходить у кут під 15–25° |
| Тонкий лист до 2 мм, TIG або точковий шов | Пелюстковий P60–P80 | Пелюстковий P120 | Зачисний пропалить або поведе лист |
| Нержавіюча сталь, видимий шов | Пелюстковий INOX P60 (цирконій або кераміка) | Пелюстковий P120 | Тільки інструмент без заліза, без перегріву до синіх плям |
| Шов під фарбування або порошкове покриття | Зачисний 6,0 мм (якщо є валик) | Пелюстковий P80 → P120 | Під ґрунт потрібна рівномірна риска, не глибокі борозни |
| Алюміній, кольорові метали | Пелюстковий P40–P60 | Пелюстковий P80–P120 | Короткі проходи, інакше зерно засалюється |
Коли зачисний круг — помилка
- Тонкий метал. Круг 6 мм концентрує тепло на малій площі: лист 1,5–2 мм синіє, веде і прогорає.
- Поверхня під фарбу. Зерно 24–30 лишає борозни, які проступлять навіть під товстим шаром ґрунту; їх однаково доведеться перекривати пелюстковим.
- Нержавійка «на вигляд». Зачисним легко перегріти шов до кольорів мінливості, а звичайний (не INOX) круг ще й забруднює поверхню залізом.
- Невисокий валик. Якщо шов виступає на 1–1,5 мм, пелюстковий P40 зніме його сам, і без зайвого етапу.
Коли пелюстковий круг — помилка
- Високий валик на товстому металі. Пелюстковий знімає валик 3–4 мм у рази довше за зачисний і «з’їдає» по кругу на кожні кілька метрів шва. Це дорого і повільно.
- Окалина й бризки після зварювання. Тверді краплі металу швидко зношують пелюстки; їх зручніше збити зачисним кругом або щіткою.
- Зняття фасок під зварювання. Тут потрібен об’єм — це робота зачисного круга.
Порядок обробки шва на практиці
- Зачистка. Зачисний круг 6,0 мм під кутом 15–30°, рух уздовж шва, без зупинок на місці. Знімайте валик до 0,5–1 мм над площиною основного металу — не в нуль, інакше легко «провалити» шов.
- Вирівнювання. Пелюстковий круг P60–P80 (T29 — якщо треба агресивніше, T27 — для плоскої поверхні) зрівнює залишок валика і прибирає риски зачисного круга.
- Фініш. Під ґрунт і фарбу — пелюстковий P120; під полірування нержавійки — далі P180–P240 і нетканий матеріал.
- Контроль. Проведіть лінійкою поперек шва: не має бути ані горба, ані заглиблення. Для відповідальних конструкцій глибину зняття визначає технолог.
Для нержавіючої сталі весь ланцюжок виконують інструментом з позначкою INOX і робочими паузами, щоб метал не перегрівався. Покрокова техніка з фото — у гіді «Шліфування зварних швів».
Круги NovoAbrasive для зварних швів
| Інструмент | Що в асортименті (125 мм) | Для якого етапу |
|---|---|---|
| Зачисні круги Type 27 | 125×6,0 мм у серіях Extreme (керамічне зерно, Metal + Inox), Profi, Standard; 125×8,0 мм — Profi; 12 200 об/хв | Зняття валика, фаски, окалина |
| Пелюсткові круги T27 / T29 | P36–P120; Standard — оксид алюмінію, Profi — оксид алюмінію або цирконій, Extreme ZR — цирконієвий корунд, Extreme CR — керамічне зерно; 12 200 об/хв | Вирівнювання, фініш, нержавійка |
Зачисні круги виготовлені за EN 12413, сертифіковані MPA Hannover і проходять тест на бокове навантаження за методикою oSa на власному стенді заводу; пелюсткові круги — абразив на гнучкій основі, їх стандарт EN 13743.
Часті запитання
Чи можна зняти зварний шов лише пелюстковим кругом?
Так, якщо валик невисокий (до 1,5–2 мм) або метал тонкий. На валику 3–4 мм по товстій сталі це значно довше за зачисний круг і витрачає кілька пелюсткових кругів там, де вистачило б одного зачисного.
Яке зерно пелюсткового круга брати для зварного шва?
P40–P60 — для зняття залишку валика і рисок зачисного круга, P80–P120 — для фінішу під ґрунт і фарбу. Для нержавійки з видимим швом беріть цирконієвий або керамічний круг INOX і закінчуйте P120.
T27 чи T29 для зварного шва?
T29 (конічний) агресивніший і працює під кутом 15–25° — він краще знімає залишок валика та заходить у кути. T27 (плаский) працює під малим кутом і дає рівну площину для фінішу.
Чи можна шліфувати шов нержавійки звичайним кругом?
Ні. Круг без позначки INOX містить залізо, сірку та хлор, які лишаються в поверхні й за кілька тижнів дають іржу. Беріть зачисні та пелюсткові круги INOX і не перегрівайте шов до синіх кольорів мінливості.
Чи потрібен зачисний круг для TIG-шва на тонкому листі?
Ні. TIG-шов низький і акуратний, а лист 1–2 мм зачисний круг перегріє і поведе. Достатньо пелюсткового P80, далі P120 під фарбу.
Зачисні та пелюсткові круги NovoAbrasive
Обидва інструменти для обробки зварних швів від одного заводу: зачисні круги — EN 12413, MPA Hannover, тест oSa; пелюсткові — EN 13743. Оптові ціни від виробника.
Перейти до каталогу