
















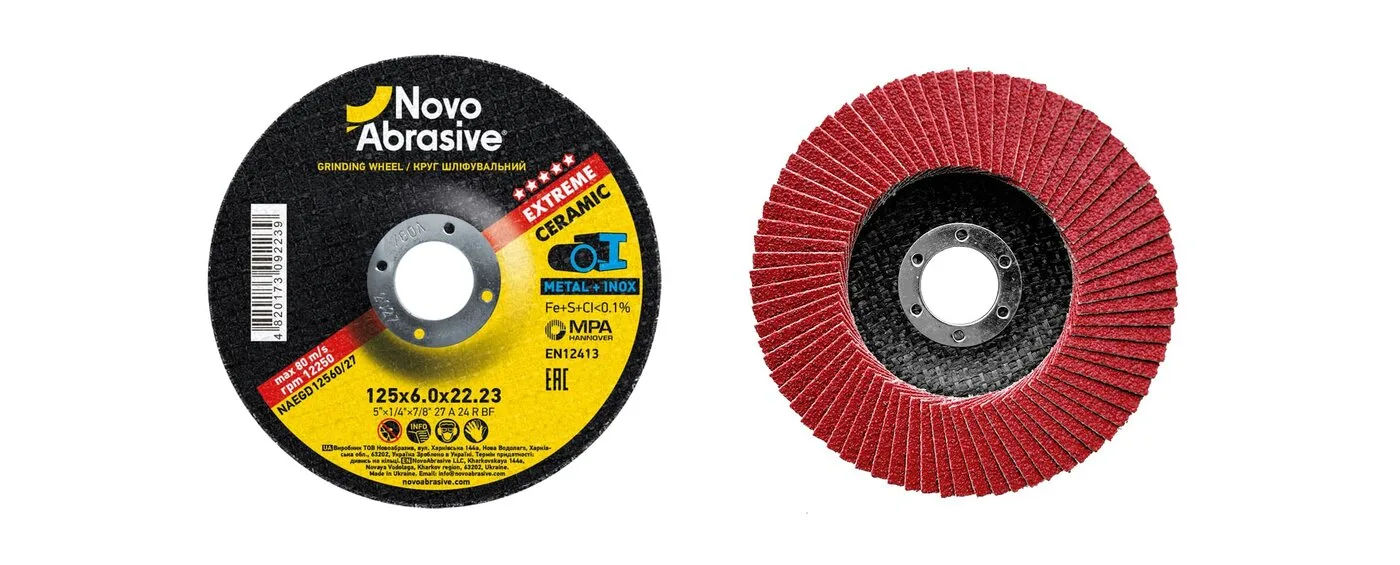
Po zváraní zostáva na diele húsenica zvaru, rozstrek a okuje. Odstrániť to možno dvoma nástrojmi na obyčajnej brúske 125 mm — a zvárači sa roky hádajú, ktorý je lepší. Odpoveď je prostá: nie sú to konkurenti, ale dve fázy jednej práce. Nižšie — kedy ktorý vziať a ako ich kombinovať.
Dva nástroje — dve úlohy
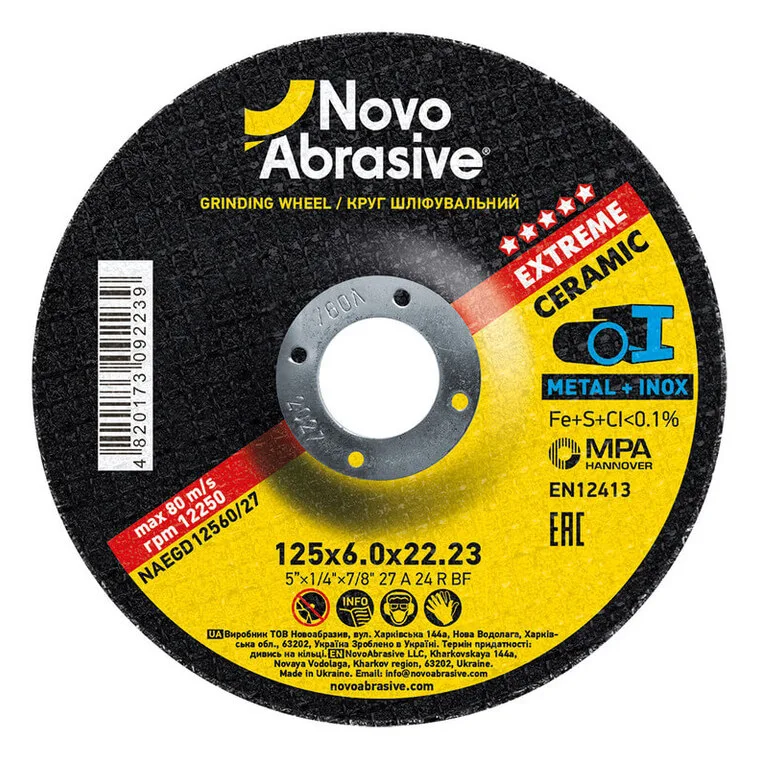
Brúsny (hrubovací) kotúč je hrubý kotúč typu 27 s hrúbkou 6,0 alebo 8,0 mm na vystuženom živicovom spojive. Pracuje bočnou plochou pod uhlom 15–30° a vznikol na jediné: čo najrýchlejšie odobrať kov. Húsenicu tupého zvaru vysokú 3–4 mm vyrovná so základným kovom za niekoľko ťahov. Povrch po ňom je hrubý, s výraznými ryhami od zrna 24–30.
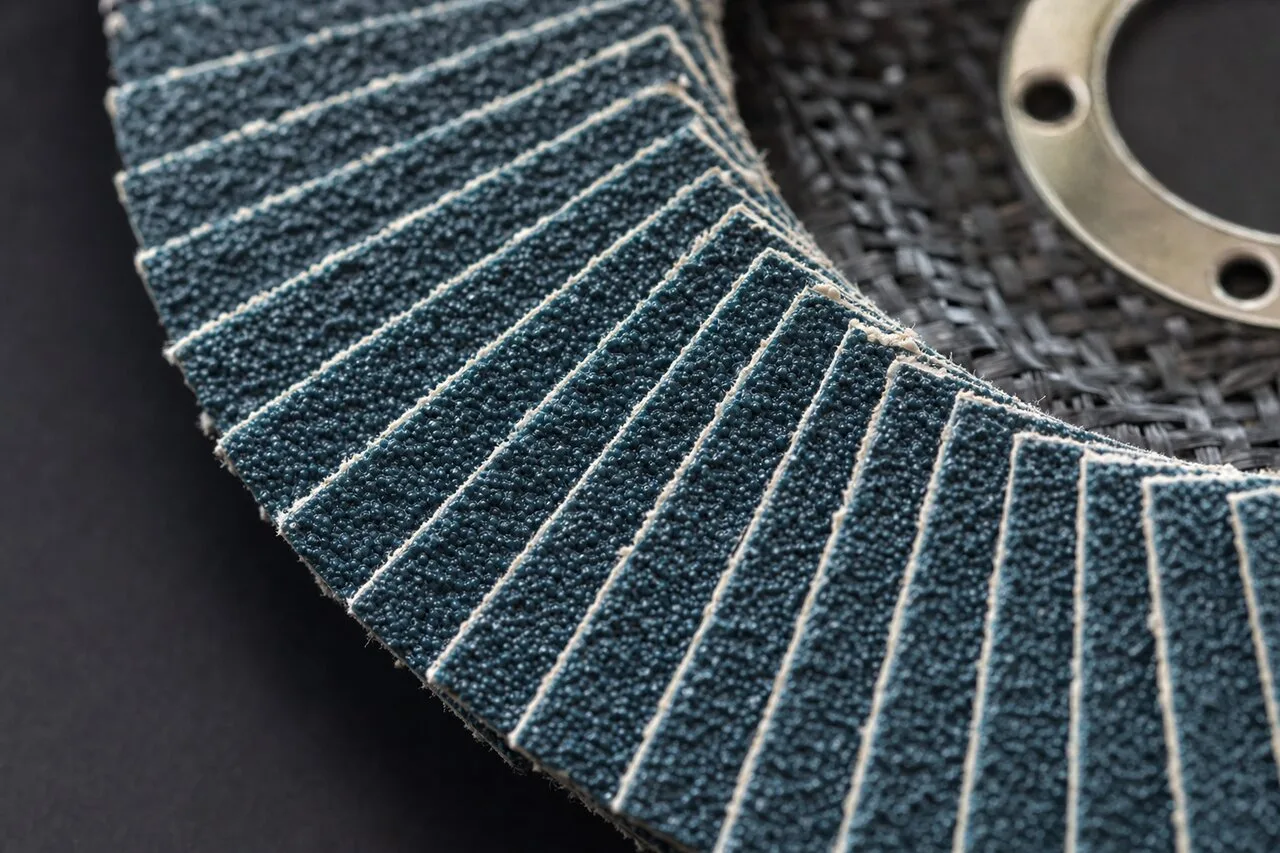
Lamelový kotúč je tanier s vejárom lamiel brúsnej tkaniny so zrnom P36–P120. Kov odoberá mierne, zato zanecháva rovný, rovnomerný povrch, neprehrieva tenký kov a „nezahryzáva“ sa do obrobku. Tvar T27 (plochý) pracuje pod uhlom 0–15°, T29 (kužeľový) agresívnejšie, pod 15–25°.
Z toho hlavné pravidlo: brúsny kotúč odoberá objem, lamelový dolaďuje povrch. Podrobne o konštrukcii každého — v sprievodcoch „Brúsny kotúč: čo to je a ako ho vybrať“ a „Ako vybrať lamelový kotúč“.
Tabuľka: ktorý kotúč na ktorý zvar
| Zvar a kov | Prvý nástroj | Druhý nástroj | Komentár |
|---|---|---|---|
| Tupý zvar, oceľ od 3 mm, húsenica 2–4 mm | Brúsny 6,0 mm | Lamelový kotúč P60–P80 | Brúsny necháva 0,5–1 mm nad rovinou, lamelový vyrovnáva |
| Kútový zvar, ťažko prístupné miesto | Brúsny 115–125 mm alebo lamelový T29 P40 | Lamelový kotúč P80 | Kužeľový T29 zájde do rohu pod uhlom 15–25° |
| Tenký plech do 2 mm, zvar TIG alebo bodový | Lamelový kotúč P60–P80 | Lamelový kotúč P120 | Brúsny kotúč plech prepáli alebo skrúti |
| Nehrdzavejúca oceľ, viditeľný zvar | Lamelový kotúč INOX P60 (zirkón alebo keramika) | Lamelový kotúč P120 | Len náradie bez železa, bez prehriatia do modrých škvŕn |
| Zvar pod lakovanie alebo práškovú farbu | Brúsny 6,0 mm (ak je húsenica) | Lamelový kotúč P80 → P120 | Pod základ je potrebná rovnomerná ryha, nie hlboké brázdy |
| Hliník, neželezné kovy | Lamelový kotúč P40–P60 | Lamelový kotúč P80–P120 | Krátke ťahy, inak sa zrno zanesie |
Kedy je brúsny kotúč chyba
- Tenký kov. Kotúč 6 mm sústreďuje teplo na malú plochu: plech 1,5–2 mm modrie, krúti sa a prepaľuje.
- Povrch pod farbu. Zrno 24–30 zanecháva brázdy, ktoré presvitajú aj pod hrubou vrstvou základu; aj tak ich budete musieť prekryť lamelovým kotúčom.
- Nerez „na pohľad“. Brúsnym kotúčom sa zvar ľahko prehreje do nábehových farieb a obyčajný (nie INOX) kotúč navyše znečistí povrch železom.
- Nízka húsenica. Ak zvar vyčnieva 1–1,5 mm, lamelový kotúč P40 ho odoberie sám, bez ďalšieho kroku.
Kedy je lamelový kotúč chyba
- Vysoká húsenica na hrubom kove. Lamelový kotúč odoberá húsenicu 3–4 mm mnohonásobne dlhšie ako brúsny a „zožerie“ kotúč každých pár metrov zvaru. Je to drahé a pomalé.
- Okuje a rozstrek po zváraní. Tvrdé kvapky kovu rýchlo opotrebujú lamely; ľahšie ich zrazíte brúsnym kotúčom alebo kefou.
- Zrazenie hrán na zváranie. Tu je potrebný objem — to je práca brúsneho kotúča.
Poradie obrábania zvaru v praxi
- Hrubovanie. Brúsny kotúč 6,0 mm pod uhlom 15–30°, pohyb pozdĺž zvaru, bez zastavovania na mieste. Húsenicu odoberajte do 0,5–1 mm nad rovinu základného kovu — nie na nulu, inak zvar ľahko „prepadnete“.
- Vyrovnanie. Lamelový kotúč P60–P80 (T29, ak má byť agresívnejší, T27 na rovnú plochu) vyrovná zvyšok húsenice a odstráni ryhy po brúsnom kotúči.
- Finiš. Pod základ a farbu — lamelový kotúč P120; pod leštenie nerezu — ďalej P180–P240 a netkaná textília.
- Kontrola. Priložte pravítko naprieč zvarom: nesmie byť ani hrb, ani priehlbina. Pri zodpovedných konštrukciách určuje hĺbku úberu technológ.
Pri nehrdzavejúcej oceli sa celý reťazec vykonáva náradím s označením INOX a s pracovnými prestávkami, aby sa kov neprehrieval. Postup krok za krokom s fotografiami je v sprievodcovi „Brúsenie zvarov“.
Kotúče NovoAbrasive na zvary
| Náradie | Čo je v sortimente (125 mm) | Na akú fázu |
|---|---|---|
| Brúsne kotúče typu 27 | 125×6,0 mm v radoch Extreme (keramické zrno, Metal + Inox), Profi, Standard; 125×8,0 mm — Profi; 12 200 ot/min | Odobratie húsenice, zrazenie hrán, okuje |
| Lamelové kotúče T27 / T29 | P36–P120; Standard — oxid hlinitý, Profi — oxid hlinitý alebo zirkón, Extreme ZR — zirkónkorund, Extreme CR — keramické zrno; 12 200 ot/min | Vyrovnanie, finiš, nerez |
Brúsne kotúče sa vyrábajú podľa EN 12413, sú certifikované MPA Hannover a prechádzajú skúškou bočného zaťaženia metodikou oSa na vlastnom stende závodu; lamelové kotúče sú brusivo na podložke, ich norma je EN 13743.
Časté otázky
Dá sa zvar odobrať len lamelovým kotúčom?
Áno, ak je húsenica nízka (do 1,5–2 mm) alebo kov tenký. Na húsenici 3–4 mm na hrubej oceli to trvá výrazne dlhšie ako brúsnym kotúčom a spotrebuje niekoľko lamelových kotúčov tam, kde by stačil jeden brúsny.
Aké zrno lamelového kotúča vziať na zvar?
P40–P60 — na odobratie zvyšku húsenice a rýh po brúsnom kotúči, P80–P120 — na finiš pod základ a farbu. Na nerez s viditeľným zvarom vezmite zirkónový alebo keramický kotúč INOX a končite P120.
T27 alebo T29 na zvar?
T29 (kužeľový) je agresívnejší a pracuje pod uhlom 15–25° — lepšie odoberá zvyšok húsenice a dostane sa do rohov. T27 (plochý) pracuje pod malým uhlom a dáva rovnú plochu na finiš.
Dá sa brúsiť zvar nerezu obyčajným kotúčom?
Nie. Kotúč bez označenia INOX obsahuje železo, síru a chlór, ktoré zostávajú v povrchu a za niekoľko týždňov dajú hrdzu. Berte brúsne a lamelové kotúče INOX a neprehrievajte zvar do modrých nábehových farieb.
Je na zvar TIG na tenkom plechu potrebný brúsny kotúč?
Nie. Zvar TIG je nízky a úhľadný a plech 1–2 mm brúsny kotúč prehreje a skrúti. Stačí lamelový P80, ďalej P120 pod farbu.
Brúsne a lamelové kotúče NovoAbrasive
Oba nástroje na obrábanie zvarov z jedného závodu: brúsne kotúče — EN 12413, MPA Hannover, skúška oSa; lamelové — EN 13743. Veľkoobchodné ceny od výrobcu.
Prejsť do katalógu