
















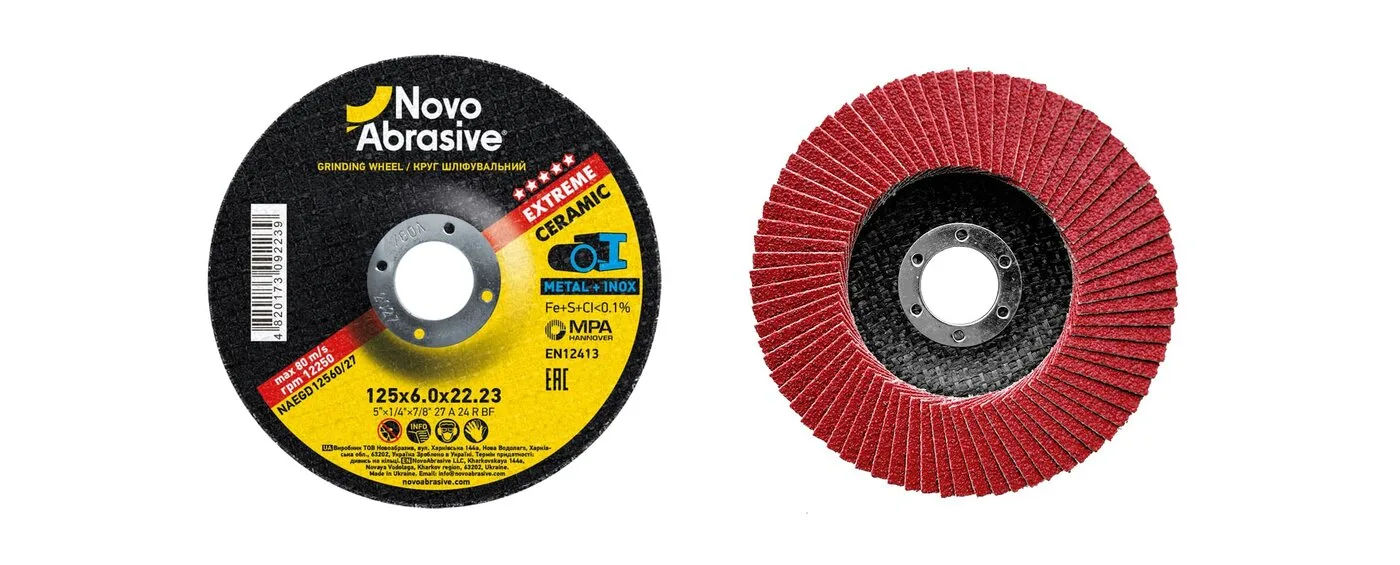
Tras soldar quedan en la pieza el cordón, proyecciones y cascarilla. Se pueden quitar con dos herramientas en una amoladora de 125 mm corriente — y los soldadores llevan años discutiendo cuál es mejor. La respuesta es sencilla: no son rivales, sino dos etapas de un mismo trabajo. Abajo, cuándo usar cada una y cómo combinarlas.
Dos herramientas — dos tareas
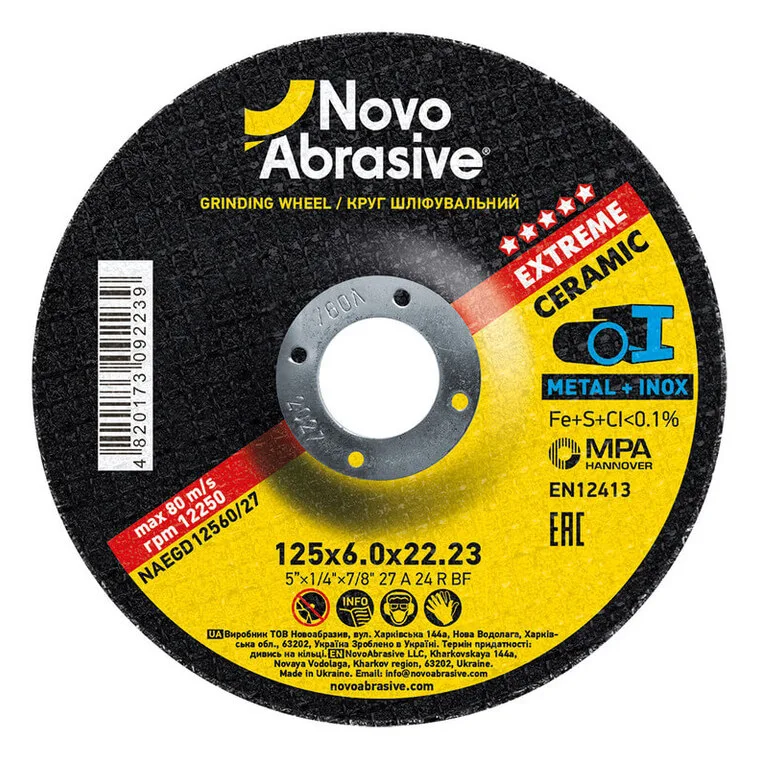
El disco de desbaste es un disco grueso tipo 27 de 6,0 u 8,0 mm con aglomerante de resina reforzado. Trabaja con la cara lateral a 15–30° y está hecho para una cosa: arrancar metal lo más rápido posible. Iguala un cordón a tope de 3–4 mm con el metal base en pocas pasadas. La superficie queda basta, con rayas visibles del grano 24–30.
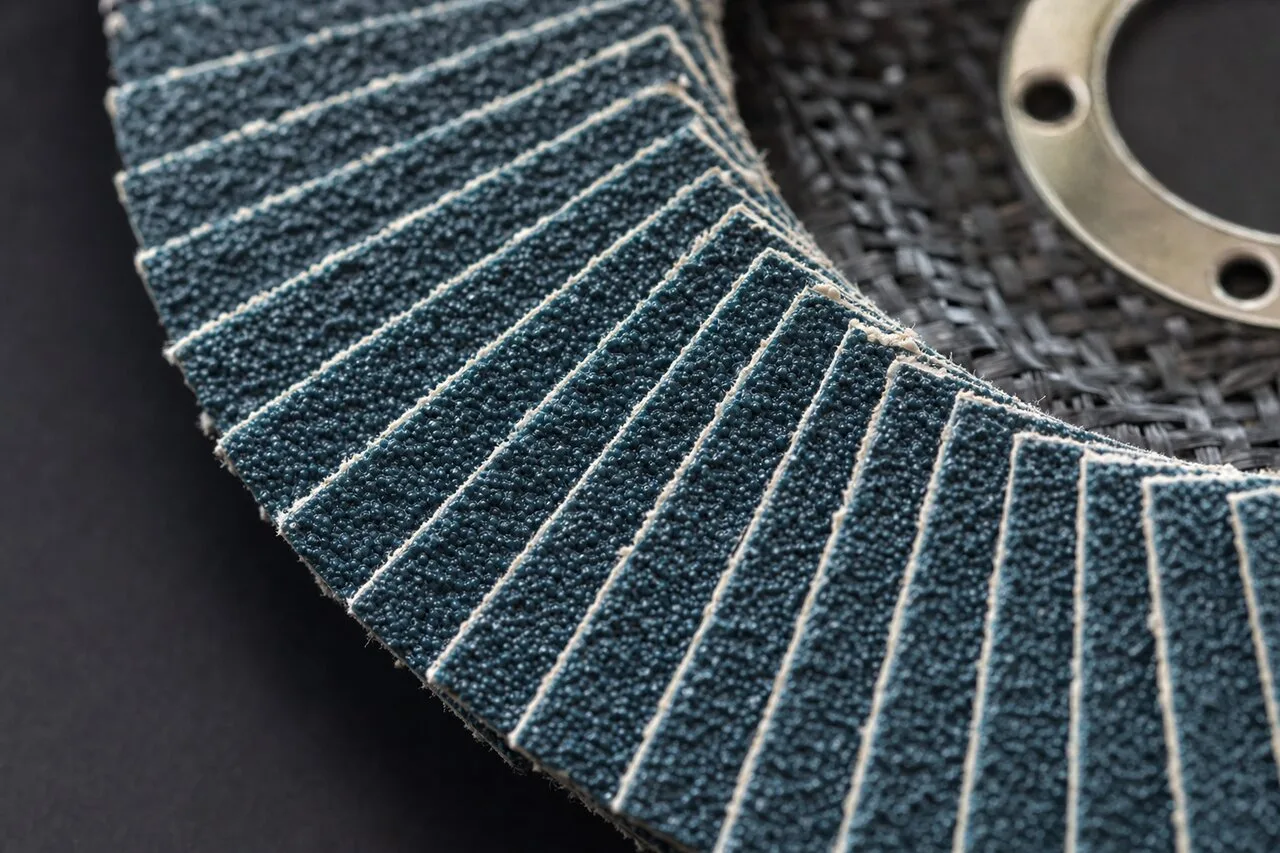
El disco de láminas es un plato con un abanico de láminas de tela abrasiva de grano P36–P120. Arranca metal con moderación, pero deja una superficie uniforme y homogénea, no recalienta el metal fino y no se «entierra» en la pieza. La forma T27 (plana) trabaja a 0–15°, la T29 (cónica) con más agresividad, a 15–25°.
De ahí la regla principal: el disco de desbaste arranca volumen, el de láminas remata la superficie. La construcción de cada uno se detalla en las guías «Disco de desbaste: qué es y cómo elegirlo» y «Cómo elegir un disco de láminas».
Tabla: qué disco para qué cordón
| Cordón y metal | Primera herramienta | Segunda herramienta | Comentario |
|---|---|---|---|
| Soldadura a tope, acero desde 3 mm, cordón de 2–4 mm | Disco de desbaste 6,0 mm | Disco de láminas P60–P80 | El de desbaste deja 0,5–1 mm sobre la superficie, el de láminas nivela |
| Soldadura en ángulo, lugar de difícil acceso | Disco de desbaste 115–125 mm o disco de láminas T29 P40 | Disco de láminas P80 | El T29 cónico entra en la esquina a 15–25° |
| Chapa fina hasta 2 mm, soldadura TIG o por puntos | Disco de láminas P60–P80 | Disco de láminas P120 | El disco de desbaste perforará o deformará la chapa |
| Acero inoxidable, cordón visible | Disco de láminas INOX P60 (circonio o cerámica) | Disco de láminas P120 | Solo herramienta sin hierro, sin recalentar hasta manchas azules |
| Cordón para pintar o recubrimiento en polvo | Disco de desbaste 6,0 mm (si hay cordón) | Disco de láminas P80 → P120 | La imprimación necesita una raya uniforme, no surcos profundos |
| Aluminio, metales no férricos | Disco de láminas P40–P60 | Disco de láminas P80–P120 | Pasadas cortas, o el grano se embota |
Cuándo el disco de desbaste es un error
- Metal fino. Un disco de 6 mm concentra el calor en un área pequeña: la chapa de 1,5–2 mm se azulea, se deforma y se perfora.
- Superficie para pintar. El grano 24–30 deja surcos que asoman incluso bajo una capa gruesa de imprimación; habrá que taparlos de todos modos con el disco de láminas.
- Inoxidable «a la vista». Con el disco de desbaste es fácil recalentar el cordón hasta los colores de revenido, y un disco normal (no INOX) además contamina la superficie con hierro.
- Cordón bajo. Si la costura sobresale 1–1,5 mm, un disco de láminas P40 la quita solo, sin paso adicional.
Cuándo el disco de láminas es un error
- Cordón alto en metal grueso. El disco de láminas tarda muchísimo más que el de desbaste en quitar un cordón de 3–4 mm y «se come» un disco cada pocos metros de costura. Es caro y lento.
- Cascarilla y proyecciones tras soldar. Las gotas de metal duro desgastan rápido las láminas; es más cómodo quitarlas con disco de desbaste o cepillo.
- Achaflanado para soldar. Aquí hace falta volumen — es trabajo del disco de desbaste.
El orden de trabajo del cordón en la práctica
- Desbaste. Disco de desbaste de 6,0 mm a 15–30°, movimiento a lo largo del cordón, sin detenerse en un punto. Rebaje el cordón hasta 0,5–1 mm sobre el metal base — no a cero, o es fácil «hundir» la costura.
- Nivelado. Un disco de láminas P60–P80 (T29 si hace falta más agresividad, T27 para superficie plana) iguala el resto del cordón y elimina las rayas del disco de desbaste.
- Acabado. Para imprimación y pintura — disco de láminas P120; para pulir inoxidable — después P180–P240 y fibra no tejida.
- Control. Pase una regla a través del cordón: no debe haber ni joroba ni hundimiento. En estructuras críticas, la profundidad de arranque la fija el tecnólogo.
Para acero inoxidable toda la cadena se hace con herramienta marcada INOX y con pausas para que el metal no se recaliente. La técnica paso a paso con fotos está en la guía «Esmerilado de cordones de soldadura».
Discos NovoAbrasive para cordones de soldadura
| Herramienta | Qué hay en la gama (125 mm) | Para qué etapa |
|---|---|---|
| Discos de desbaste tipo 27 | 125×6,0 mm en las series Extreme (grano cerámico, Metal + Inox), Profi y Standard; 125×8,0 mm — Profi; 12 200 rpm | Quitar el cordón, chaflanes, cascarilla |
| Discos de láminas T27 / T29 | P36–P120; Standard — óxido de aluminio, Profi — óxido de aluminio o circonio, Extreme ZR — corindón de circonio, Extreme CR — grano cerámico; 12 200 rpm | Nivelado, acabado, inoxidable |
Los discos de desbaste se fabrican según EN 12413, están certificados por MPA Hannover y superan el ensayo de carga lateral según el método oSa en el banco propio de la fábrica; los discos de láminas son abrasivos sobre soporte, su norma es la EN 13743.
Preguntas frecuentes
¿Se puede quitar un cordón de soldadura solo con disco de láminas?
Sí, si el cordón es bajo (hasta 1,5–2 mm) o el metal es fino. En un cordón de 3–4 mm sobre acero grueso tarda mucho más que el disco de desbaste y gasta varios discos de láminas donde bastaría uno de desbaste.
¿Qué grano de disco de láminas para el cordón de soldadura?
P40–P60 — para quitar el resto del cordón y las rayas del disco de desbaste, P80–P120 — para el acabado bajo imprimación y pintura. Para inoxidable con cordón visible, use un disco INOX de circonio o cerámico y termine con P120.
¿T27 o T29 para el cordón de soldadura?
El T29 (cónico) es más agresivo y trabaja a 15–25° — quita mejor el resto del cordón y entra en las esquinas. El T27 (plano) trabaja con poco ángulo y da una superficie plana para el acabado.
¿Se puede esmerilar un cordón de inoxidable con un disco normal?
No. Un disco sin marca INOX contiene hierro, azufre y cloro, que quedan en la superficie y en pocas semanas producen óxido. Use discos de desbaste y de láminas INOX y no recaliente el cordón hasta los colores azules de revenido.
¿Hace falta disco de desbaste para un cordón TIG en chapa fina?
No. El cordón TIG es bajo y limpio, y el disco de desbaste recalentará y deformará una chapa de 1–2 mm. Basta un disco de láminas P80, luego P120 para pintar.
Discos de desbaste y de láminas NovoAbrasive
Las dos herramientas para tratar cordones de soldadura, de una sola fábrica: discos de desbaste — EN 12413, MPA Hannover, ensayo oSa; de láminas — EN 13743. Precios mayoristas del fabricante.
Ir al catálogo