
















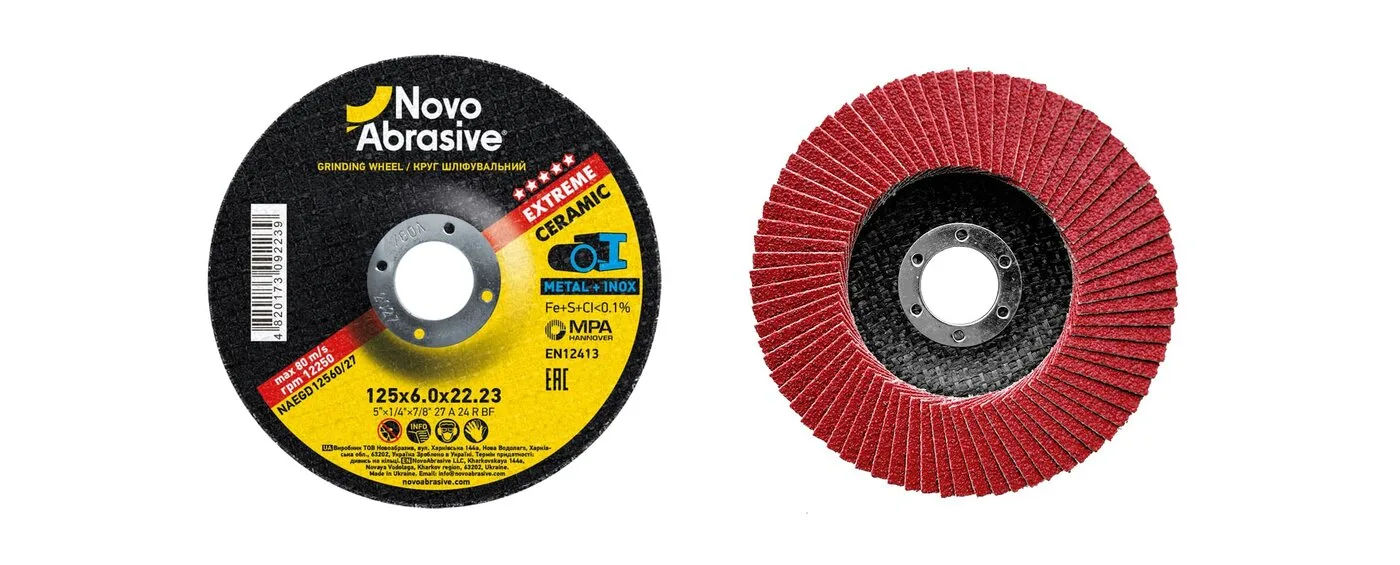
Kaynaktan sonra parçada dikiş, sıçrantı ve tufal kalır. Bunlar sıradan bir 125 mm taşlama makinesinde iki aletle alınabilir — ve kaynakçılar yıllardır hangisinin daha iyi olduğunu tartışır. Cevap basit: rakip değil, aynı işin iki aşamasıdırlar. Aşağıda — ne zaman hangisi alınır ve nasıl birleştirilirler.
İki alet — iki görev
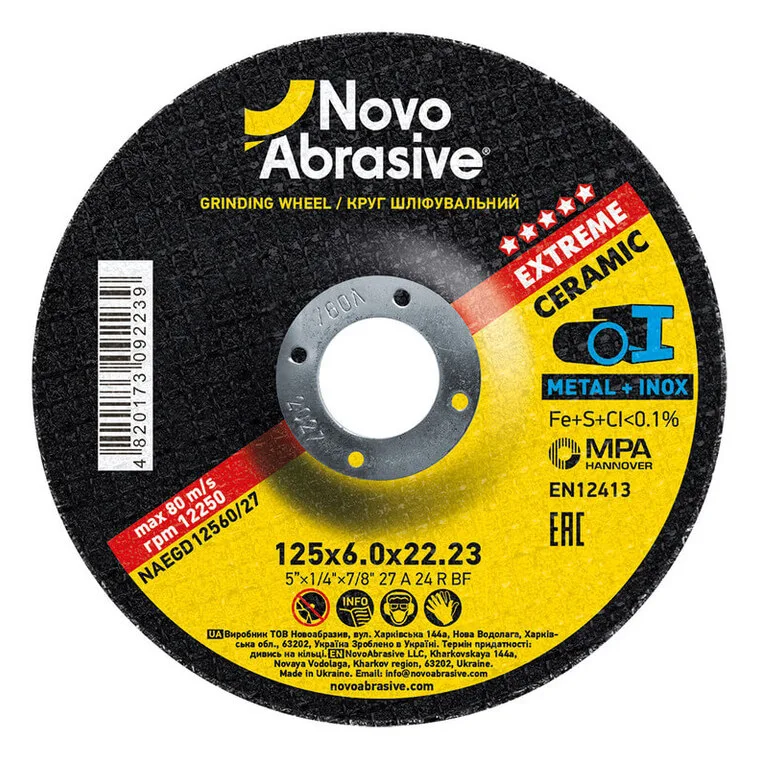
Taşlama (kaba taşlama) diski, takviyeli reçine bağlı, 6,0 veya 8,0 mm kalınlığında, tip 27 kalın bir disktir. Yan yüzeyiyle 15–30° açıyla çalışır ve tek bir iş için yapılmıştır: metali olabildiğince hızlı almak. 3–4 mm yüksekliğindeki alın dikişini birkaç geçişte ana metalle düzler. Sonrasında yüzey kabadır, 24–30 taneden belirgin çizikler kalır.
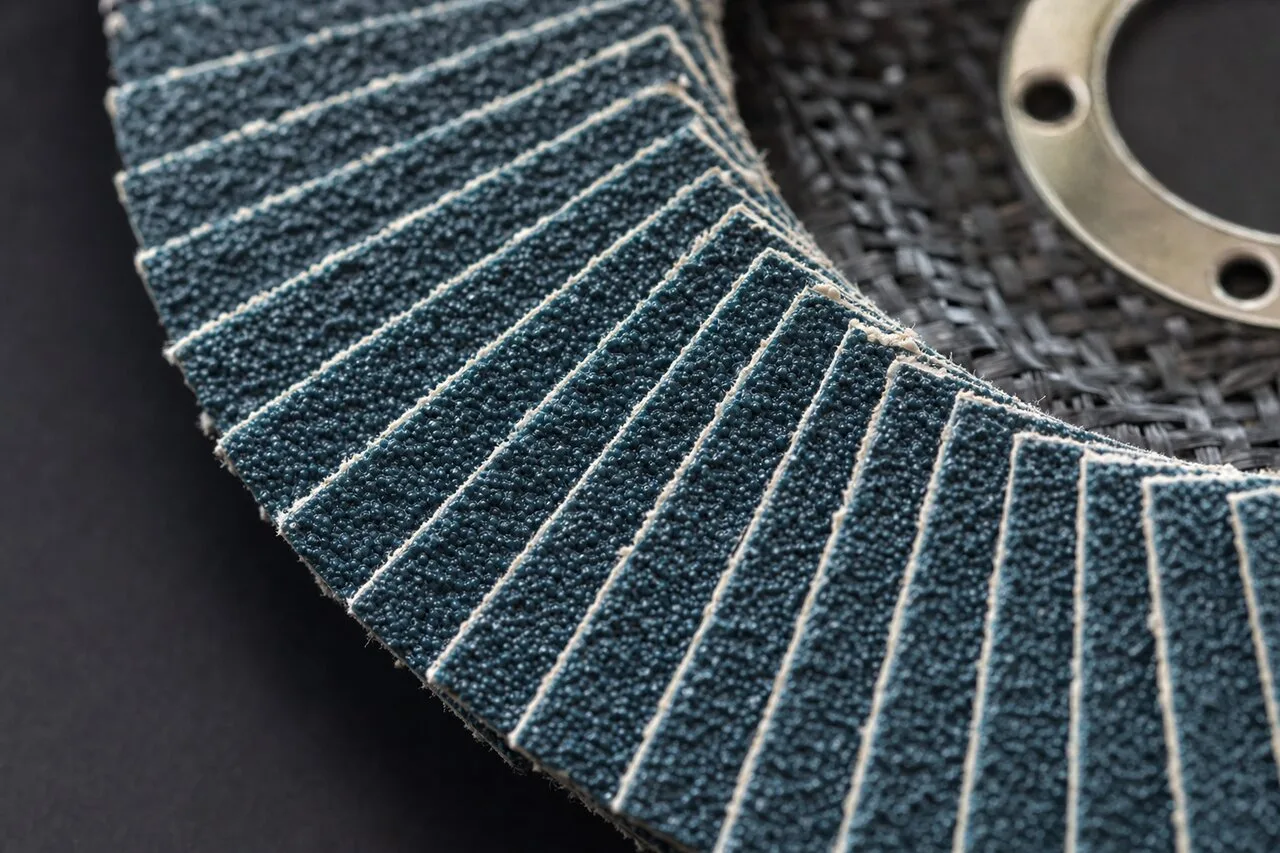
Flap disk, P36–P120 taneli aşındırıcı kumaş flaplerinden oluşan yelpazeli bir tabaktır. Metali ölçülü alır ama düzgün, homojen bir yüzey bırakır, ince metali aşırı ısıtmaz ve iş parçasına "gömülmez". T27 (düz) biçim 0–15° açıyla, T29 (konik) daha agresif, 15–25° açıyla çalışır.
Buradan ana kural: taşlama diski hacim alır, flap disk yüzeyi bitirir. Her birinin yapısı ayrıntılı olarak rehberlerde: "Taşlama diski: nedir ve nasıl seçilir" ve "Flap disk nasıl seçilir".
Tablo: hangi dikiş için hangi disk
| Dikiş ve metal | Birinci alet | İkinci alet | Yorum |
|---|---|---|---|
| Alın kaynağı, 3 mm'den çelik, dikiş 2–4 mm | Taşlama diski 6,0 mm | P60–P80 flap disk | Taşlama diski düzlemin 0,5–1 mm üstünde bırakır, flap disk düzler |
| Köşe kaynağı, ulaşılması zor yer | Taşlama diski 115–125 mm veya T29 P40 flap disk | P80 flap disk | Konik T29 köşeye 15–25° açıyla girer |
| 2 mm'ye kadar ince sac, TIG veya punta kaynağı | P60–P80 flap disk | P120 flap disk | Taşlama diski sacı deler veya yamultur |
| Paslanmaz çelik, görünür dikiş | INOX P60 flap disk (zirkon veya seramik) | P120 flap disk | Yalnızca demirsiz alet, mavi lekelere kadar aşırı ısıtmadan |
| Boyanacak dikiş veya toz boya altı | Taşlama diski 6,0 mm (dikiş varsa) | P80 → P120 flap disk | Astar düzgün çizik ister, derin oluklar değil |
| Alüminyum, demir dışı metaller | P40–P60 flap disk | P80–P120 flap disk | Kısa geçişler, yoksa tane sıvanır |
Taşlama diski ne zaman hatadır
- İnce metal. 6 mm disk ısıyı küçük bir alana toplar: 1,5–2 mm sac morarır, yamulur ve yanıp deliniş.
- Boyanacak yüzey. 24–30 tane kalın astar altından bile çıkan oluklar bırakır; bunları nasılsa flap diskle örtmek gerekir.
- "Görünüşlük" paslanmaz. Taşlama diskiyle dikişi tavlama renklerine kadar kolayca aşırı ısıtırsınız, sıradan (INOX olmayan) disk ise yüzeyi demirle de kirletir.
- Alçak dikiş. Dikiş 1–1,5 mm çıkıntı yapıyorsa P40 flap disk ek adım olmadan onu tek başına alır.
Flap disk ne zaman hatadır
- Kalın metalde yüksek dikiş. Flap disk 3–4 mm'lik dikişi taşlama diskinden kat kat daha uzun sürede alır ve her birkaç metre dikişte bir disk "yer". Bu pahalı ve yavaştır.
- Kaynak sonrası tufal ve sıçrantı. Sert metal damlacıkları flapleri hızla aşındırır; bunları taşlama diskiyle veya fırçayla düşürmek daha kolaydır.
- Kaynak için pah kırma. Burada hacim gerekir — bu taşlama diskinin işidir.
Pratikte dikiş işleme sırası
- Kaba taşlama. 6,0 mm taşlama diski 15–30° açıyla, dikiş boyunca hareket, bir yerde durmadan. Dikişi ana metal düzleminin 0,5–1 mm üstüne kadar alın — sıfıra değil, yoksa dikiş kolayca "çöker".
- Düzleme. P60–P80 flap disk (daha agresif gerekirse T29, düz yüzey için T27) dikişin kalanını düzler ve taşlama diskinin çiziklerini giderir.
- Finiş. Astar ve boya altı — P120 flap disk; paslanmazın polisajı için — devamında P180–P240 ve dokumasız malzeme.
- Kontrol. Dikişe enine bir cetvel koyun: ne tümsek ne çukur olmalı. Sorumlu yapılarda alma derinliğini teknolog belirler.
Paslanmaz çelikte tüm zincir INOX işaretli aletle ve metal aşırı ısınmasın diye çalışma molalarıyla yapılır. Fotoğraflı adım adım teknik rehberde: "Kaynak dikişlerinin taşlanması".
Kaynak dikişleri için NovoAbrasive diskler
| Takım | Seride ne var (125 mm) | Hangi aşama için |
|---|---|---|
| Tip 27 taşlama diskleri | Extreme (seramik tane, Metal + Inox), Profi ve Standard serilerinde 125×6,0 mm; 125×8,0 mm — Profi; 12 200 dev/dk | Dikişin alınması, pahlar, tufal |
| T27 / T29 flap diskler | P36–P120; Standard — alüminyum oksit, Profi — alüminyum oksit veya zirkon, Extreme ZR — zirkon korund, Extreme CR — seramik tane; 12 200 dev/dk | Düzleme, finiş, paslanmaz |
Taşlama diskleri EN 12413'e göre üretilir, MPA Hannover tarafından sertifikalıdır ve fabrikanın kendi test tezgâhında oSa yöntemine göre yanal yük testinden geçer; flap diskler esnek tabanlı aşındırıcıdır, standartları EN 13743'tür.
Sık sorular
Kaynak dikişi yalnızca flap diskle alınabilir mi?
Evet, dikiş alçaksa (1,5–2 mm'ye kadar) veya metal inceyse. Kalın çelikte 3–4 mm dikişte bu, taşlama diskinden çok daha uzun sürer ve bir taşlama diskinin yeteceği yerde birkaç flap disk tüketir.
Kaynak dikişi için hangi flap disk tanesi?
P40–P60 — dikiş kalıntısını ve taşlama diskinin çiziklerini almak için, P80–P120 — astar ve boya altı finiş için. Görünür dikişli paslanmaz için zirkon veya seramik INOX disk alın ve P120 ile bitirin.
Kaynak dikişi için T27 mi T29 mu?
T29 (konik) daha agresiftir ve 15–25° açıyla çalışır — dikiş kalıntısını daha iyi alır ve köşelere girer. T27 (düz) küçük açıyla çalışır ve finiş için düz bir yüzey verir.
Paslanmaz dikiş sıradan diskle taşlanabilir mi?
Hayır. INOX işareti olmayan disk demir, kükürt ve klor içerir; bunlar yüzeyde kalır ve birkaç haftada pas verir. INOX taşlama ve flap diskleri alın ve dikişi mavi tavlama renklerine kadar aşırı ısıtmayın.
İnce sacdaki TIG dikişi için taşlama diski gerekir mi?
Hayır. TIG dikişi alçak ve düzgündür, 1–2 mm sacı taşlama diski aşırı ısıtır ve yamultur. P80 flap disk yeter, ardından boya için P120.
NovoAbrasive taşlama ve flap diskleri
Kaynak dikişi işleme için her iki alet tek fabrikadan: taşlama diskleri — EN 12413, MPA Hannover, oSa testi; flap diskler — EN 13743. Üreticiden toptan fiyatlar.
Kataloğa git