
















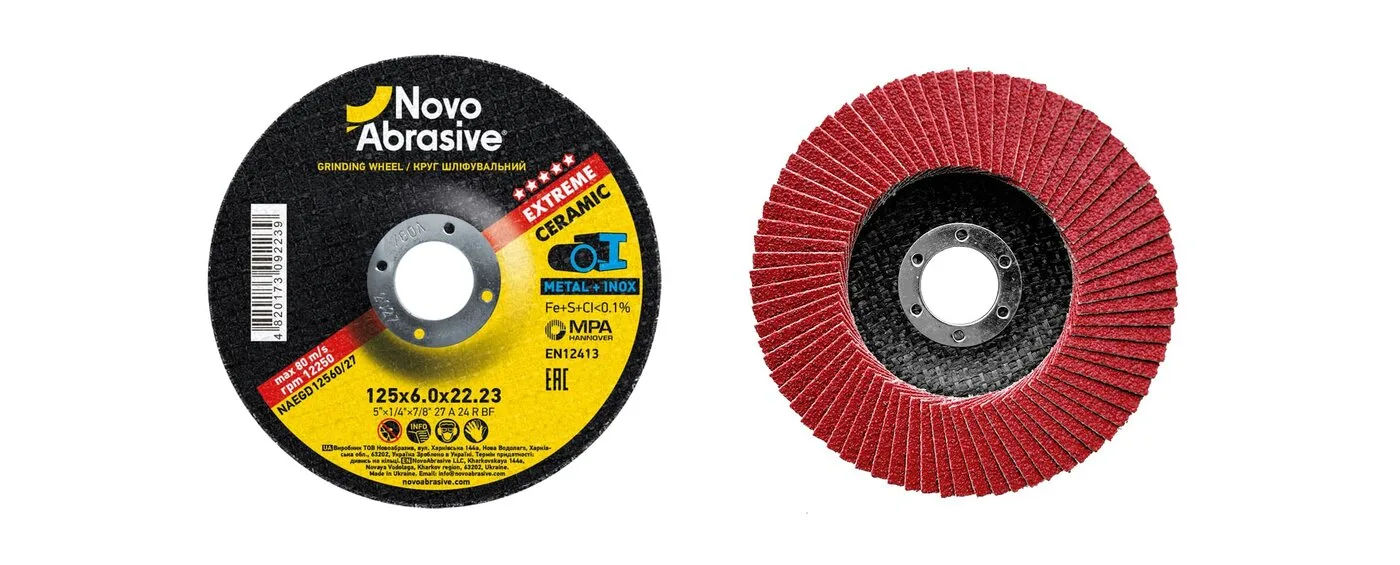
Po svařování zůstává na dílu housenka svaru, rozstřik a okuje. Odstranit to lze dvěma nástroji na obyčejné brusce 125 mm — a svářeči se léta přou, který je lepší. Odpověď je prostá: nejsou to konkurenti, ale dvě fáze jedné práce. Níže — kdy který vzít a jak je kombinovat.
Dva nástroje — dva úkoly
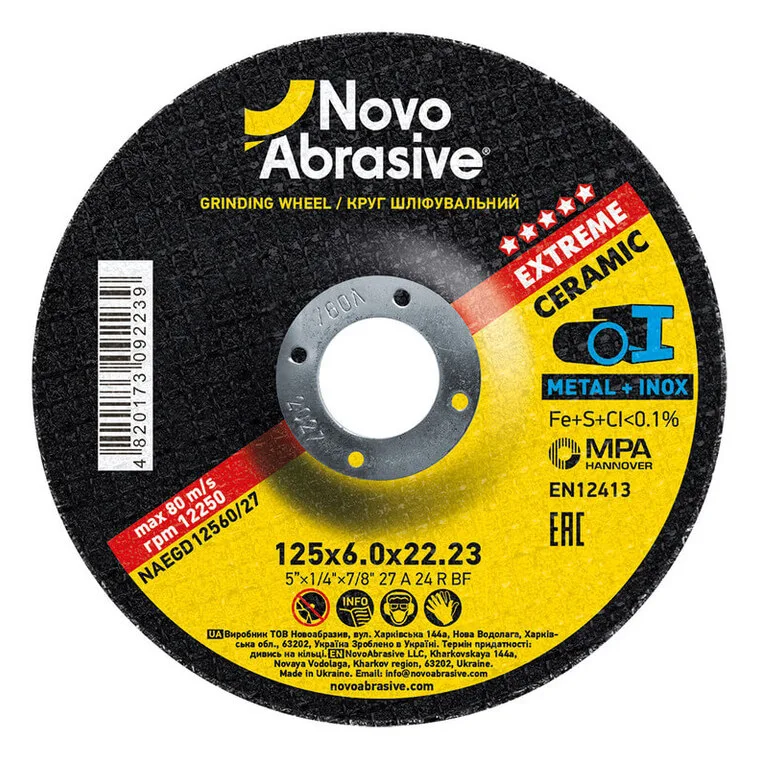
Brusný (hrubovací) kotouč je tlustý kotouč typu 27 o tloušťce 6,0 nebo 8,0 mm na vyztuženém pryskyřičném pojivu. Pracuje boční plochou pod úhlem 15–30° a vznikl pro jediné: co nejrychleji odebrat kov. Housenku tupého svaru vysokou 3–4 mm srovná se základním kovem během několika tahů. Povrch po něm je hrubý, s výraznými rýhami od zrna 24–30.
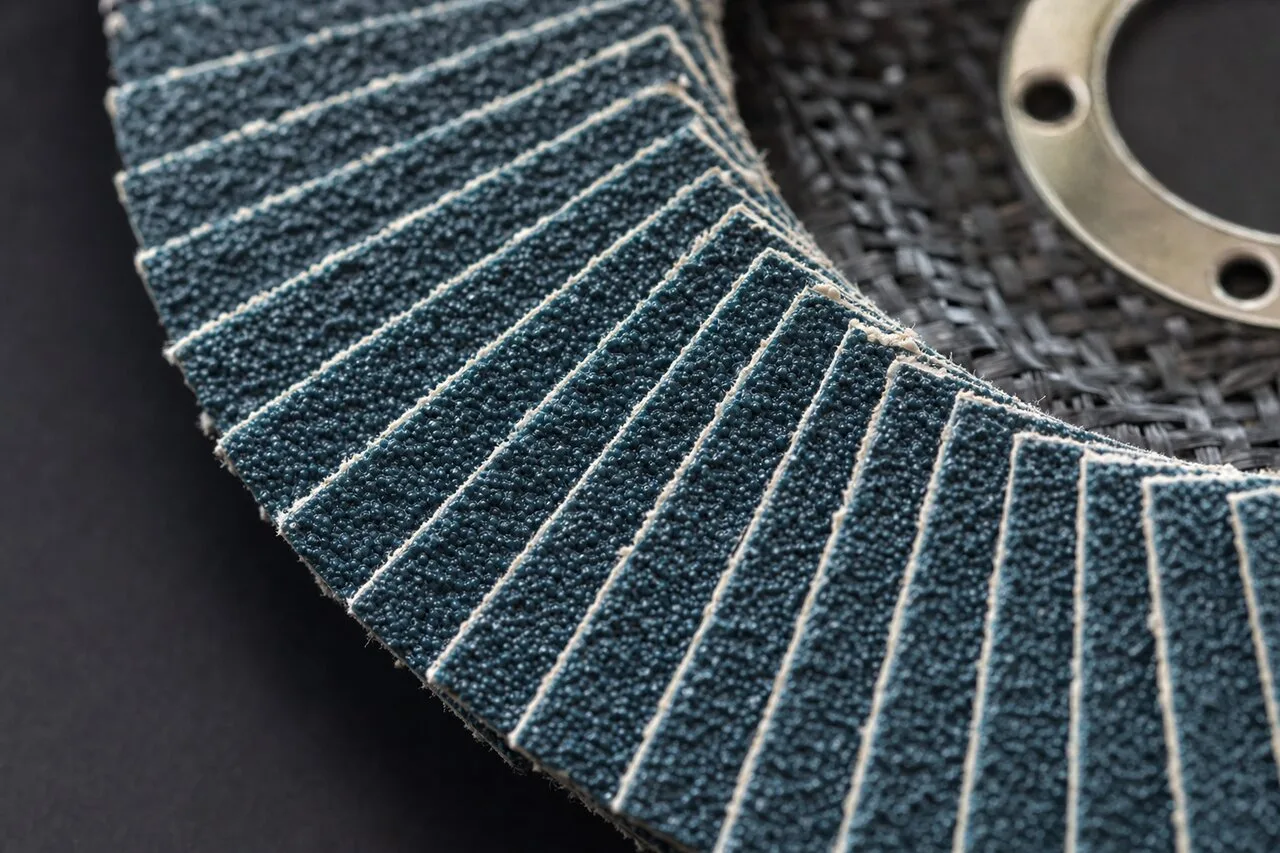
Lamelový kotouč je talíř s vějířem lamel brusné tkaniny se zrnem P36–P120. Kov odebírá mírně, zato zanechává rovný, stejnoměrný povrch, nepřehřívá tenký kov a „nezakusuje“ se do obrobku. Tvar T27 (plochý) pracuje pod úhlem 0–15°, T29 (kuželový) agresivněji, pod 15–25°.
Odtud hlavní pravidlo: brusný kotouč odebírá objem, lamelový dolaďuje povrch. Podrobně o konstrukci každého — v průvodcích „Brusný kotouč: co to je a jak ho vybrat“ a „Jak vybrat lamelový kotouč“.
Tabulka: který kotouč na který svar
| Svar a kov | První nástroj | Druhý nástroj | Poznámka |
|---|---|---|---|
| Tupý svar, ocel od 3 mm, housenka 2–4 mm | Brusný 6,0 mm | Lamelový kotouč P60–P80 | Brusný nechává 0,5–1 mm nad rovinou, lamelový srovnává |
| Koutový svar, těžko přístupné místo | Brusný 115–125 mm nebo lamelový T29 P40 | Lamelový kotouč P80 | Kuželový T29 zajede do rohu pod úhlem 15–25° |
| Tenký plech do 2 mm, svar TIG nebo bodový | Lamelový kotouč P60–P80 | Lamelový kotouč P120 | Brusný kotouč plech propálí nebo zkroutí |
| Nerezová ocel, viditelný svar | Lamelový kotouč INOX P60 (zirkon nebo keramika) | Lamelový kotouč P120 | Jen nářadí bez železa, bez přehřátí do modrých skvrn |
| Svar pod lakování nebo práškovou barvu | Brusný 6,0 mm (je-li housenka) | Lamelový kotouč P80 → P120 | Pod základ je potřeba rovnoměrná rýha, ne hluboké brázdy |
| Hliník, neželezné kovy | Lamelový kotouč P40–P60 | Lamelový kotouč P80–P120 | Krátké tahy, jinak se zrno zanese |
Kdy je brusný kotouč chyba
- Tenký kov. Kotouč 6 mm soustředí teplo na malou plochu: plech 1,5–2 mm modrá, kroutí se a propaluje.
- Povrch pod barvu. Zrno 24–30 zanechává brázdy, které prosvítají i pod silnou vrstvou základu; stejně je budete muset překrýt lamelovým kotoučem.
- Nerez „na pohled“. Brusným kotoučem lze svar snadno přehřát do náběhových barev a obyčejný (ne INOX) kotouč navíc znečistí povrch železem.
- Nízká housenka. Vyčnívá-li svar o 1–1,5 mm, lamelový kotouč P40 ho odebere sám, bez dalšího kroku.
Kdy je lamelový kotouč chyba
- Vysoká housenka na silném kovu. Lamelový kotouč odebírá housenku 3–4 mm mnohonásobně déle než brusný a „sežere“ kotouč každých pár metrů svaru. Je to drahé a pomalé.
- Okuje a rozstřik po svařování. Tvrdé kapky kovu rychle opotřebují lamely; snáze je srazíte brusným kotoučem nebo kartáčem.
- Sražení hran pro svařování. Tady je potřeba objem — to je práce brusného kotouče.
Pořadí obrábění svaru v praxi
- Hrubování. Brusný kotouč 6,0 mm pod úhlem 15–30°, pohyb podél svaru, bez zastavování na místě. Housenku odebírejte do 0,5–1 mm nad rovinu základního kovu — ne na nulu, jinak svar snadno „propadnete“.
- Srovnání. Lamelový kotouč P60–P80 (T29, má-li být agresivnější, T27 na rovnou plochu) srovná zbytek housenky a odstraní rýhy po brusném kotouči.
- Finiš. Pod základ a barvu — lamelový kotouč P120; pod leštění nerezu — dále P180–P240 a netkaná textilie.
- Kontrola. Přiložte pravítko napříč svarem: nesmí být ani hrb, ani prohlubeň. U odpovědných konstrukcí určuje hloubku úběru technolog.
U nerezové oceli se celý řetězec provádí nářadím s označením INOX a s pracovními pauzami, aby se kov nepřehříval. Postup krok za krokem s fotografiemi je v průvodci „Broušení svarů“.
Kotouče NovoAbrasive na svary
| Nářadí | Co je v sortimentu (125 mm) | Pro jakou fázi |
|---|---|---|
| Brusné kotouče typu 27 | 125×6,0 mm v řadách Extreme (keramické zrno, Metal + Inox), Profi, Standard; 125×8,0 mm — Profi; 12 200 ot/min | Odebrání housenky, sražení hran, okuje |
| Lamelové kotouče T27 / T29 | P36–P120; Standard — oxid hlinitý, Profi — oxid hlinitý nebo zirkon, Extreme ZR — zirkonkorund, Extreme CR — keramické zrno; 12 200 ot/min | Srovnání, finiš, nerez |
Brusné kotouče se vyrábějí podle EN 12413, jsou certifikovány MPA Hannover a procházejí zkouškou bočního zatížení metodikou oSa na vlastním stendu závodu; lamelové kotouče jsou brusivo na podložce, jejich norma je EN 13743.
Časté dotazy
Lze svar odebrat jen lamelovým kotoučem?
Ano, je-li housenka nízká (do 1,5–2 mm) nebo kov tenký. Na housence 3–4 mm na silné oceli to trvá výrazně déle než brusným kotoučem a spotřebuje několik lamelových kotoučů tam, kde by stačil jeden brusný.
Jaké zrno lamelového kotouče vzít na svar?
P40–P60 — k odebrání zbytku housenky a rýh po brusném kotouči, P80–P120 — na finiš pod základ a barvu. Na nerez s viditelným svarem vezměte zirkonový nebo keramický kotouč INOX a končete P120.
T27 nebo T29 na svar?
T29 (kuželový) je agresivnější a pracuje pod úhlem 15–25° — lépe odebírá zbytek housenky a dostane se do rohů. T27 (plochý) pracuje pod malým úhlem a dává rovnou plochu pro finiš.
Lze brousit svar nerezu obyčejným kotoučem?
Ne. Kotouč bez označení INOX obsahuje železo, síru a chlor, které zůstávají v povrchu a za několik týdnů dají rez. Berte brusné a lamelové kotouče INOX a nepřehřívejte svar do modrých náběhových barev.
Je na svar TIG na tenkém plechu potřeba brusný kotouč?
Ne. Svar TIG je nízký a úhledný a plech 1–2 mm brusný kotouč přehřeje a zkroutí. Stačí lamelový P80, dále P120 pod barvu.
Brusné a lamelové kotouče NovoAbrasive
Oba nástroje na obrábění svarů z jednoho závodu: brusné kotouče — EN 12413, MPA Hannover, zkouška oSa; lamelové — EN 13743. Velkoobchodní ceny od výrobce.
Přejít do katalogu