

















Flap disk tek diskle iki iş yapar — metali kaldırır ve aynı anda düzgün bir yüzey bırakır. Ancak «yanlış» disk paslanmazda yanar ya da dakikalar içinde aşınır. Nasıl seçileceğini gösteriyoruz: biçimi, tane tipini ve tane boyutunu işinize göre.
Flap disk nedir
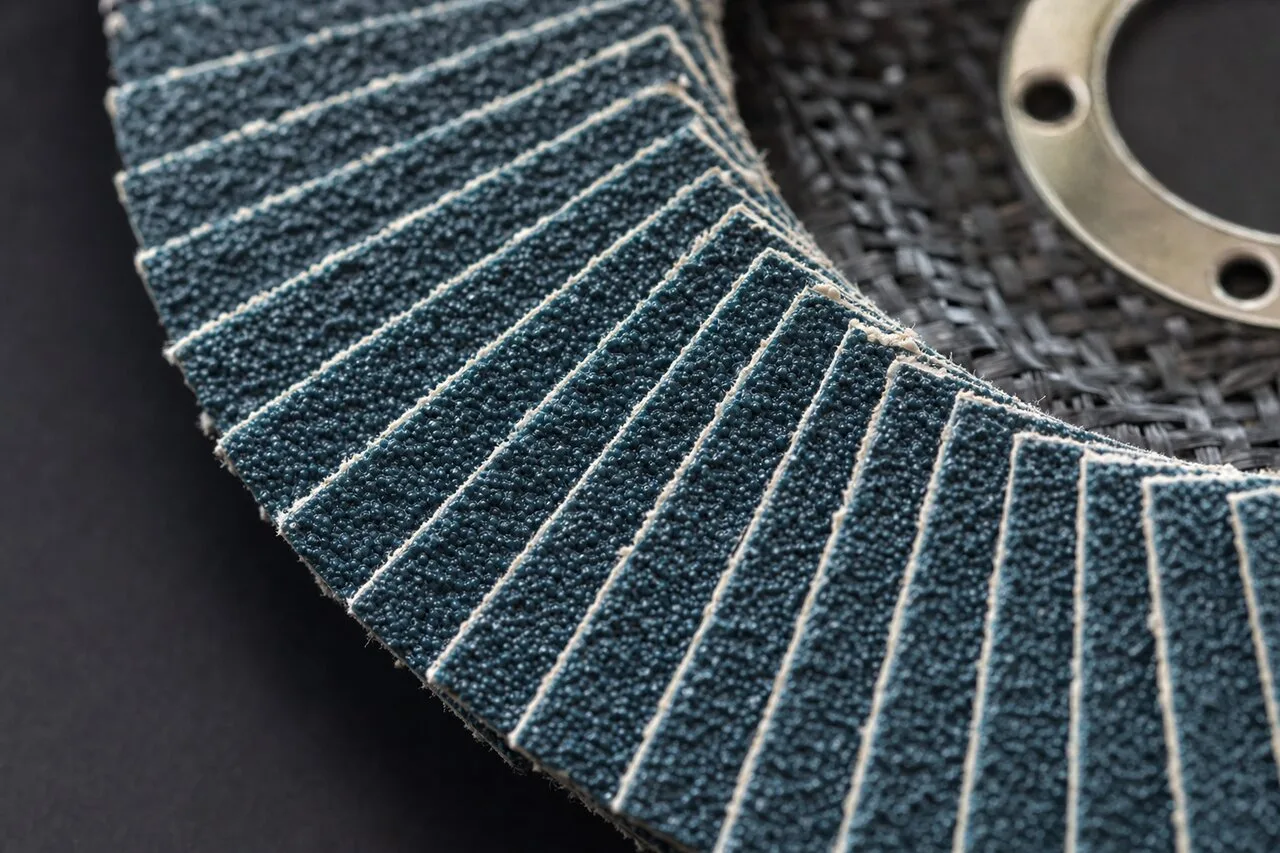
Flap disk (aynı zamanda flap ya da flap, İng. flap disc, Alm. Fächerscheibe) — sert bir tabana sabitlenmiş, üst üste binen zımpara parçalarından (flaplardan) oluşan aşındırıcı taşlama diski. Flaplar, iskambil destesi gibi «yelpaze» biçiminde dizilmiştir; bu nedenle Almanca adı kelimenin tam anlamıyla «yelpaze disk» demektir.
Konstrüksiyon üç bileşenden oluşur:
- Lameller— zımpara bezinden dikdörtgen parçalar (bez taban üzerinde aşındırıcı tane). Ömür, bezin kalitesine ve tanenin tipine bağlıdır. Flaplar birbirinin %50–70'ini örter; bu da iş parçasıyla düzgün bir temas sağlar.
- Taban (tabla)— flapların tutturulduğu cam elyaf ya da fiberden sert taban. Tabanın biçimi diskin tipini belirler: düz (Type 27) ya da konik (Type 29).
- Bağlantı deliği— spiral taşlamalar için standart 22,23 mm. Disk doğrudan mile takılır, destek tabanı gerekMEZ.
Çalışma ilkesi: Dönerken lameller iş parçasının yüzeyine temas eder ve mikro talaş kaldırır. Aşındıkça lamelin üst katmanı silinir ve alt katmandaki taze tane açığa çıkar. Bu kendini bileme etkisi, tüm kullanım ömrü boyunca istikrarlı bir verim sağlar — flap disk ilk saniyeden son saniyeye kadar aynı şekilde taşlar.
Düz vs konik — hangi form seçilmeli
Bu, seçimdeki ilk karardır. İki tip, tabanın formu ve çalışma açısıyla birbirinden ayrılır.
Düz (Type 27 / T27 / Flat)
Taban düzdür, lameller tabanla aynı düzlemde yer alır.
Avantajları:
- Küçük açıyla (5–15°) çalışırken maksimum temas alanı
- Büyük düz yüzeylerin işlenmesi için ideal
- Yüzeyi «yaymak» için elverişli (finiş işleme)
- Köşelerin işlenmesi için alınla çalışabilme
Şunun için en uygunu:
- Düz sacların ve panellerin taşlanması
- Geniş alanlarda boya ve kaplama sökme
- Boyama öncesi finiş taşlama
- Tezgâh üstlerinin, zeminlerin, güvertelerin işlenmesi
Konik (Type 29 / T29 / Conical)
Taban sığ bir koni biçimindedir (eğim açısı ~15°).
Avantajları:
- İç köşelere ve kenarlara daha iyi erişim
- Standart el konumunda optimum temas açısı (15–25°)
- Aynı baskıda daha agresif metal kaldırma
- Kaynak dikişlerini temizlemek için daha elverişli
Şunun için en uygunu:
- Kaynak dikişlerinin temizlenmesi (en yaygın kullanım)
- Köşe birleşimlerinin işlenmesi
- Çapak ve taşmaların alınması
- Boruların ve profillerin taşlanması
Karşılaştırma tablosu
| Parametre | Düz (T27) | Konik (T29) |
|---|---|---|
| Çalışma açısı | 5–15° | 15–25° |
| Temas alanı | Maksimum | Orta |
| Agresiflik | ★★★☆☆ | ★★★★☆ |
| Düz yüzeyler | ★★★★★ | ★★★☆☆ |
| Kaynak dikişleri | ★★★☆☆ | ★★★★★ |
| Köşeler ve kenarlar | ★★☆☆☆ | ★★★★★ |
| Borular ve profiller | ★★★☆☆ | ★★★★☆ |
Adım 1 — Tane tipini seçin
Aşındırıcı tane, diskin hangi malzemelerle verimli çalışacağını ve ne kadar dayanacağını belirler.
Korindon (alüminyum oksit, AO)
İyi fiyat-kalite oranına sahip temel tane.
- Karbon çeliğinde, dökme demirde, ahşapta iyi çalışır
- Disk başına en düşük fiyat
- Evsel işler ve seyrek çalışma için uygundur
- Paslanmaz çelik için önerilmez
Şu durumlarda korindonu seçin: nadiren çalışıyorsunuz (ayda birkaç kez), yalnızca karbon çelikle, bütçe sınırlı.
Zirkon (zirkonyum korindon, ZA)
Kendini bileme etkisine sahip geliştirilmiş tane.
- Ömrü korindondan 2–3 kat uzun
- Kendini biler — yük altında tane kırılarak yeni keskin bir kenar açığa çıkar
- Yüksek baskıda «tıkanmadan» çalışır
- Paslanmaz çelik ve ısıya dayanıklı alaşımlar için uygundur
- Parçayı daha az ısıtır
Şu durumlarda zirkonu seçin: her gün çalışıyorsunuz (profesyonel kullanım), paslanmaz çelikle çalışıyorsunuz, maksimum ömür gerekiyor.
Flap diskler için tanelerin karşılaştırması
| Parametre | Korindon (AO) | Zirkon (ZA) |
|---|---|---|
| Disk başına fiyat | ★★★★★ | ★★★☆☆ |
| Ömür | ★★☆☆☆ | ★★★★★ |
| Verim | ★★★☆☆ | ★★★★★ |
| Karbon çelik | ✔ | ✔ |
| Paslanmaz | ❌ | ✔ |
| Alüminyum | ⚠️ tıkanır | ⚠️ tıkanır |
| Ahşap | ✔ (P80+) | ✔ (P80+) |
| Kendini bileme | Hayır | Evet |
Adım 2 — Tane boyutunu belirleyin
| Tane boyutu | Ne için | Tipik uygulama |
|---|---|---|
| P40 | Kaba kaldırma | Kaynak dikişlerinin temizlenmesi, eski boyanın, pasın kaldırılması |
| P60 | Orta taşlama | Yüzeyin düzeltilmesi, tufalin alınması |
| P80 | Yarı finiş | Boyamaya hazırlık, düzeltme |
| P100 | Finiş | Astarlamaya hazırlık |
| P120 | Finiş | Finiş işleme, paslanmazın dekoratif taşlaması |
En popüler üç numara:
- P40— kaynakçılar için (satışta 1 numara)
- P60— evrensel (işlerin çoğuna uygundur)
- P80— boyacılar ve son işlem için
Adım 3 — Çapı belirleyin
Flap diskin çapı spiral taşlamanıza uygun olmalıdır.
| Çap | Bağlantı deliği | Maks. devir | Spiral taşlama |
|---|---|---|---|
| 115 mm | 22,23 mm | 13 300 dev/dak | Kompakt, 700–1000 W |
| 125 mm (en popüler) | 22,23 mm | 12 200 dev/dak | Standart, 800–1200 W |
| 150 mm | 22,23 mm | 10 200 dev/dak | Orta, 1200–1500 W |
| 180 mm | 22,23 mm | 8 500 dev/dak | Güçlü, 1500–2000 W |
En popüler çap — 125 mm. Evsel ve profesyonel işlerin çoğu için uygundur. Standart bir spiral taşlamanız varsa — 125 mm seçin.
180 mm— geniş alanlar ve güçlü spiral taşlamalar için. Daha büyük temas alanı = büyük parçalarda daha yüksek verimlilik.
Flap vs fiber vs kaba taşlama
Spiral taşlama için üç taşlama diski tipi farklı işleri çözer. Nasıl seçileceği şöyle:
| İş | Flap | Fiber | Kaba taşlama |
|---|---|---|---|
| Kaynak dikişleri | ✔ En iyisi | ✔ İyi | ✔ İyi |
| Son işlem | ✔ En iyisi | ⚠️ Orta | ❌ Kaba |
| Geniş alan | ⚠️ Pahalı | ✔ En iyisi | ❌ Kaba |
| Paslanmaz | ✔ En iyisi | ✔ İyi | ⚠️ Aşırı ısınma |
| Kaba kaldırma | ⚠️ Yavaş | ✔ İyi | ✔ En iyisi |
| Boya sökme | ✔ İyi | ✔ İyi | ✔ Hızlı |
| Konfor | ✔ Sessiz, az titreşim | ⚠️ Daha fazla titreşim | ❌ Gürültü ve titreşim |
| Taban | Hayır | Evet | Hayır |
| Fiyat | Orta | En düşük | Daha yüksek |
Hangi işler için kullanılır
Kaynak işleri
- Kaynak dikişlerinin temizlenmesi— konik T29, P40, zirkonyum. Bu, flap diskler için 1 numaralı iştir. Konik biçim, köşelerdeki ve kenarlardaki dikişe ulaşmayı sağlar.
- Kenarların hazırlanması— P60, korindon ya da zirkonyum. Pas ve tufal içermeyen temiz kenar = kaliteli kaynak dikişi.
- Sıçrantı temizliği— P40–P60. Flap disk sıçrantıları kaba taşlama diskinden daha nazik kaldırır, derin çizikler bırakmaz.
Paslanmaz çeliğin işlenmesi
- Paslanmazda kaynak dikişlerinin temizlenmesi— P60, YALNIZCA zirkonyum. Korindon işlenen bölgede korozyona yol açabilir.
- Saten doku oluşturma— P80–P120, zirkonyum. Haddeleme çizgilerine paralel, tek yönde taşlayın.
- Temperleme renklerinin giderilmesi— P60–P80, zirkonyum. Duraklamadan düzgün hareketler.
Boyamaya hazırlık
- Eski boyanın sökülmesi— P40–P60, korindon. Kaba tane eski boyayı hızla kaldırır.
- Pas giderme— P40–P60, zirkonyum. Zirkonyum pasta daha etkili çalışır, çünkü tıkanmaz.
- Yüzeyin boyaya hazır düzeltilmesi— P80, korindon ya da zirkonyum. Bu, boyanın yapışması için en uygun pürüzlülüktür.
- Astara hazırlık— P100–P120. Düzgün astar katmanı için pürüzsüz yüzey.
Ahşap
- Ahşap taşlama— P80–P120, YALNIZCA korindon. Düşük devirde (6000–8000 dev/dak). Asgari açıyla (5–10°) ve güçlü bastırmadan çalışın.
- Vernik sökme— P60–P80, korindon. Daha kaba tane eski son işlem katmanını daha etkili kaldırır.
Çalışma tekniği
Eğim açısı: konik için (T29) 15–25°, düz için (T27) 5–15°. Bu, 30–40° gerektiren kaba taşlama disklerinden temel farktır. Daha küçük açı = daha büyük temas alanı = daha düzgün sonuç.
Baskı: Hafif ve düzgün. Flap disk baskıyla değil, dönüş hızıyla çalışır. Aşırı baskı iş parçasını (özellikle paslanmazı) aşırı ısıtır, lamellerin ömrünü kısaltır ve yüzey kalitesini bozar.
Hareket: Akıcı, geçişler %30–50 örtüşecek şekilde. Tek noktada durmaktan kaçının — bu yüzeyde «çukurlar» oluşturur. Boya rulosu gibi düzgün hareket edin.
Hız: Spiral taşlamanın tam devri (125 mm için 11 000–12 200 dev/dak). Paslanmazda, spiral taşlamada ayar varsa 9000–10 000 dev/dak'a düşürülebilir.
Yön: En iyi sonuç için «kendinizden uzağa» taşlayın — böylece talaş ve kıvılcımlar üzerinize değil, sizden uzağa gider.

Tipik hatalar
✓ Doğru
- 5–15° açı, hafif ve düzgün baskı.
- %30–50 örtüşmeli akıcı geçişler.
- Zirkon (Zirconia) paslanmaz ve çelik için.
- İşe göre tane boyutu: P40 kaba, P80–120 finiş.
✕ Hata
- Güçlü baskı — lamellerin kopması ve aşırı ısınma.
- 40–50° açı — düzensiz aşınma, dalgalı yüzey.
- Paslanmazda korindon — demirden kaynaklı korozyon riski.
- Aynı yerde durmalar — yerel «çukurlar».
- Aşırı baskı. En yaygın hata. Flap disk kaba taşlama diski değildir. Aşındırıcı kütle sayesinde değil, zımpara bezi sayesinde çalışır. Güçlü baskı lamelleri koparır ve parçayı aşırı ısıtır.
- Aşırı büyük açı. 40–50° açıyla çalışmak, kaba taşlama diskinin açısıdır. Flap disk bu açıda yalnızca kenarıyla çalışır, düzensiz aşınır ve dalgalı bir yüzey verir.
- Paslanmazda korindon. Korindon diskler, ısındığında paslanmaza geçerek korozyona yol açan demir safsızlıkları içerebilir. INOX için — yalnızca zirkon.
- Aynı yerde durmalar. Spiral taşlamanın tek noktada bekletilmesi yerel bir çukur oluşturur. Aleti daima hareket ettirin — bir yerde daha fazla malzeme kaldırmanız gerekse bile bunu birkaç geçişte yapın.
- Aşınmış diskin kullanılması. Lameller zemine kadar aşındığında disk değiştirilmelidir. Zemin (cam elyaf takviyeli plastik) yalnızca yüzeyi ısıtır ve çizik bırakabilir.
- Yanlış tane boyutu. Kaynak dikişinde P120 — verimsiz ve yavaş. Finiş işleme için P40 — fazla kaba. Tane boyutunu somut işe göre seçin.
- Koruyucu ekipmanın göz ardı edilmesi. Flap diskle taşlarken ince metal tozu oluşur. Şunlar zorunludur: koruyucu gözlük, maske (özellikle paslanmazla çalışırken — krom tozu kanserojendir), eldiven.
NovoAbrasive flap diskler
NovoAbrasive konik tip (T29) flap diskleri iki tane seçeneğinde üretiyor:
Tüm NovoAbrasive ürünleri ISO 9001'e uygun olarak üretilir ve 12 200 dev/dak'a (125 mm için) ile 13 300 dev/dak'a (115 mm için) kadar hızlarda kullanım için sertifikalıdır.
Sık sorular
Flap disk nedir ve kaba taşlama diskinden farkı nedir?
Flap disk (lamelli, yaprak disk) — üst üste binen zımpara bezi parçalarından oluşan taşlama diskidir. Kaba taşlama (taşlama) diski — 6–8 mm kalınlığında monolitik aşındırıcı disktir. Flap daha yumuşak çalışır: daha iyi yüzey kalitesi verir, parçayı daha az ısıtır, daha az gürültü ve titreşim oluşturur. Kaba taşlama diski ise büyük hacimde metali daha hızlı kaldırır.
Düz mü konik mi — hangisi seçilmeli?
Konik (Type 29) — işlerin %80'i için: kaynak dikişleri, kenarlar, konstrüksiyonlar. Düz (Type 27) — büyük düz yüzeyler için: sac metal, paneller, güverteler. Kararsızsanız — koniği seçin, daha evrenseldir.
Zirkon mu korindon mu — hangisi daha iyi?
Zirkon birim başına daha pahalıdır, ancak ömrü 2–3 kat uzundur. Günlük çalışmada zirkon daha avantajlıdır: bir metrekarenin işleme maliyeti daha düşüktür. Paslanmaz çelik için — yalnızca zirkon. Korindon — evsel kullanım ve karbon çeliğiyle yapılan seyrek işler için.
Kaynak dikişi için hangi tane boyutu seçilmeli?
Dikişi temizlemek için P40, düzeltmek için P60, boyamaya hazırlamak için P80. P40 → P60 → P80 sırası en iyi sonucu verir. Dikiş alçaksa — P60 ile başlanabilir.
Ahşap taşlanabilir mi?
Evet, ancak yalnızca P80 ve daha ince tane boyutuyla. Kaba tane (P40) ahşabın liflerini yırtar. Düşük devirde (6000–8000 dev/dak), en küçük açıyla (5–10°) ve güçlü bastırmadan çalışın. Yumuşak türler (çam) için özel taşlama disklerini kullanmak daha iyidir.
Hangi açıda çalışılmalı?
Konik (T29): yüzeye 15–25°. Düz (T27): 5–15°. Bu, kaba taşlama diskine göre (30–40°) belirgin biçimde daha azdır. Küçük açı = daha büyük temas alanı = daha düzgün yüzey. Aşırı bastırmayın — bırakın aşındırıcı çalışsın.
Flap disk için destek tabanı gerekli mi?
Hayır, flap disk kendi taşıyıcılıdır. Sıkma somunuyla doğrudan spiral taşlamanın miline bağlanır. Destek tabanı yalnızca fiber diskler için gereklidir.
Flap disk seç
Product Finder'ı kullanın ya da NovoAbrasive flap disklerinin tam kataloğuna göz atın


