

















O disco de lamelas faz dois trabalhos com um só disco — remove metal e deixa logo uma superfície plana. Mas o disco «errado» queima no aço inoxidável ou gasta-se em minutos. Mostramos como escolher a forma, o tipo de grão e a granulometria para a sua tarefa.
O que é um disco de lamelas
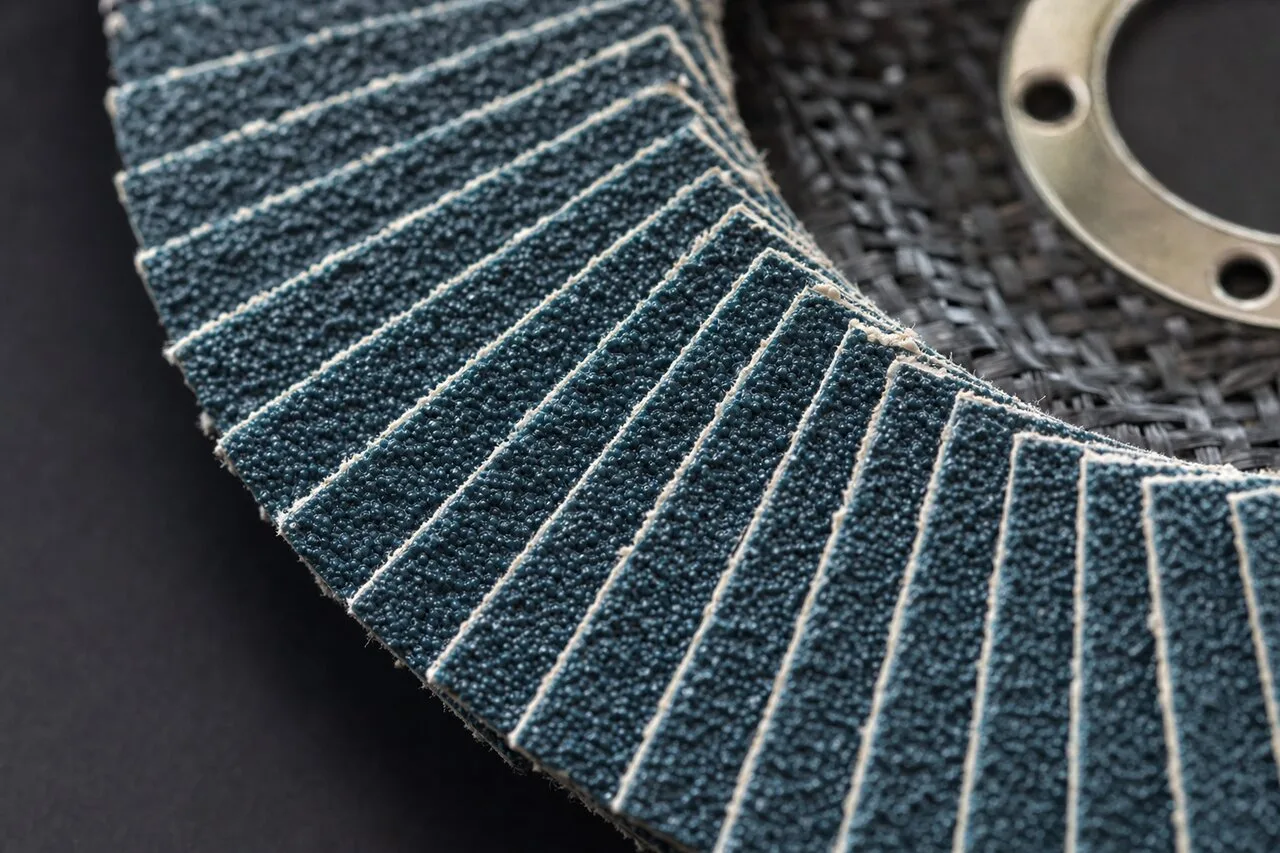
O disco de lamelas (também chamado lamelar ou de lamelas, em inglês flap disc, em alemão Fächerscheibe) — disco abrasivo de lixagem constituído por peças sobrepostas (lamelas) de lixa fixadas numa base rígida. As lamelas estão dispostas «em
A construção é composta por três componentes:
- Lamelas— pedaços retangulares de lixa (grão abrasivo sobre base de tecido). Da qualidade do tecido e do tipo de grão depende a vida útil. As lamelas sobrepõem-se entre si em 50–70%, o que assegura um contacto uniforme com a peça.
- Base (prato)— um disco rígido de fibra de vidro ou de fibra, no qual estão fixadas as lamelas. A forma da base define o tipo de disco: plano (Type 27) ou cónico (Type 29).
- Furo de fixação— padrão de 22,23 mm para rebarbadoras. O disco fixa-se diretamente no eixo, NÃO é necessário prato de apoio.
Princípio de funcionamento: Ao girar, as lamelas contactam com a superfície da peça e cortam microaparas. Com o desgaste, a camada superior da lamela gasta-se e expõe grão fresco da camada inferior. Este efeito de autoafiação assegura um desempenho estável durante toda a vida útil — o disco de lamelas lixa da mesma forma do primeiro ao último segundo.
Plano vs cónico — que forma escolher
Esta é a primeira decisão na escolha. Os dois tipos distinguem-se pela forma da base e pelo ângulo de trabalho.
Plano (Type 27 / T27 / Flat)
A base é plana e as lamelas ficam no mesmo plano da base.
Vantagens:
- Área de contacto máxima ao trabalhar com um ângulo pequeno (5–15°)
- Ideal para o tratamento de grandes superfícies planas
- Prático para «esticar» a superfície (acabamento)
- Possibilidade de trabalhar com o topo para tratar cantos
É mais adequado para:
- Lixagem de chapas e painéis planos
- Remoção de tinta e de revestimentos em grandes áreas
- Lixagem de acabamento antes da pintura
- Tratamento de bancadas, pavimentos e cobertas de navio
Cónico (Type 29 / T29 / Conical)
A base tem a forma de um cone pouco profundo (ângulo de inclinação ~15°).
Vantagens:
- Melhor acesso a cantos interiores e a arestas
- Ângulo de contacto ideal na posição normal da mão (15–25°)
- Remoção de metal mais agressiva com a mesma pressão
- Mais prático para limpar cordões de soldadura
É mais adequado para:
- Limpeza de cordões de soldadura (a aplicação mais frequente)
- Tratamento de juntas de canto
- Remoção de rebarba de moldação e de rebarbas
- Lixagem de tubos e perfis
Tabela comparativa
| Parâmetro | Plano (T27) | Cónico (T29) |
|---|---|---|
| Ângulo de trabalho | 5–15° | 15–25° |
| Área de contacto | Máxima | Média |
| Agressividade | ★★★☆☆ | ★★★★☆ |
| Superfícies planas | ★★★★★ | ★★★☆☆ |
| Cordões de soldadura | ★★★☆☆ | ★★★★★ |
| Cantos e arestas | ★★☆☆☆ | ★★★★★ |
| Tubos e perfis | ★★★☆☆ | ★★★★☆ |
Passo 1 — Escolha o tipo de grão
O grão abrasivo determina com que materiais o disco trabalhará eficazmente e quanto tempo durará.
Corindo (óxido de alumínio, AO)
Grão de base com boa relação preço-qualidade.
- Funciona bem em aço carbono, ferro fundido e madeira
- O preço por disco mais baixo
- Adequado para tarefas domésticas e trabalhos pouco frequentes
- NÃO é recomendado para aço inoxidável
Escolha o corindo se: trabalha raramente (algumas vezes por mês), apenas com aço carbono, o orçamento é limitado.
Zircónio (corindo de zircónio, ZA)
Grão melhorado com efeito de autoafiação.
- Vida útil 2–3 vezes mais longa do que a do corindo
- Autoafia-se — sob carga o grão fratura-se e expõe uma nova aresta afiada
- Trabalha sob pressão elevada sem «entupir»
- Adequado para aço inoxidável e ligas refratárias
- Aquece menos a peça
Escolha o zircónio se: trabalha todos os dias (uso profissional), trabalha com aço inoxidável, precisa da vida útil máxima.
Comparação dos grãos para discos de lamelas
| Parâmetro | Corindo (AO) | Zircónio (ZA) |
|---|---|---|
| Preço por disco | ★★★★★ | ★★★☆☆ |
| Vida útil | ★★☆☆☆ | ★★★★★ |
| Desempenho | ★★★☆☆ | ★★★★★ |
| Aço-carbono | ✔ | ✔ |
| Aço inoxidável | ❌ | ✔ |
| Alumínio | ⚠️ entope-se | ⚠️ entope-se |
| Madeira | ✔ (P80+) | ✔ (P80+) |
| Autoafiação | Não | Sim |
Passo 2 — Determine a granulometria
| Granulometria | Para quê | Aplicação típica |
|---|---|---|
| P40 | Remoção grosseira | Limpeza de cordões de soldadura, remoção de tinta velha e de ferrugem |
| P60 | Lixagem média | Nivelamento da superfície, remoção de carepa |
| P80 | Semiacabamento | Preparação para a pintura, nivelamento |
| P100 | De acabamento | Preparação para o primário |
| P120 | De acabamento | Acabamento, lixagem decorativa de aço inoxidável |
Os três números mais populares:
- P40— para soldadores (n.º 1 em vendas)
- P60— universal (serve para a maioria das tarefas)
- P80— para pintores e acabamento
Passo 3 — Selecione o diâmetro
O diâmetro do disco de lamelas deve corresponder à sua rebarbadora.
| Diâmetro | Furo de fixação | Rotações máx. | Rebarbadora |
|---|---|---|---|
| 115 mm | 22,23 mm | 13 300 rot/min | Compacta, 700–1000 W |
| 125 mm (o mais popular) | 22,23 mm | 12 200 rot/min | Padrão, 800–1200 W |
| 150 mm | 22,23 mm | 10 200 rot/min | Média, 1200–1500 W |
| 180 mm | 22,23 mm | 8 500 rot/min | Potente, 1500–2000 W |
O diâmetro mais popular é 125 mm. É adequado para a maioria das tarefas domésticas e profissionais. Se tem uma rebarbadora padrão — escolha 125 mm.
180 mm— para grandes áreas e rebarbadoras potentes. Maior área de contacto = maior rendimento em peças grandes.
De lamelas vs de fibra vs de rebarbar
Três tipos de discos de lixar para a rebarbadora resolvem tarefas diferentes. Eis como escolher:
| Tarefa | De lamelas | De fibra | De rebarbar |
|---|---|---|---|
| Cordões de soldadura | ✔ O melhor | ✔ Bom | ✔ Bom |
| Acabamento | ✔ O melhor | ⚠️ Médio | ❌ Grosseiro |
| Área grande | ⚠️ Caro | ✔ O melhor | ❌ Grosseiro |
| Aço inoxidável | ✔ O melhor | ✔ Bom | ⚠️ Sobreaquecimento |
| Remoção grosseira | ⚠️ Lento | ✔ Bom | ✔ O melhor |
| Remoção de tinta | ✔ Bom | ✔ Bom | ✔ Rápido |
| Conforto | ✔ Silencioso, pouca vibração | ⚠️ Mais vibração | ❌ Ruído e vibração |
| Prato | Não | Sim | Não |
| Preço | Média | A mais baixa | Superior |
Para que trabalhos utilizar
Trabalhos de soldadura
- Limpeza de cordões de soldadura— cónico T29, P40, zircónio. É a tarefa n.º 1 dos discos de lamelas. A forma cónica permite chegar ao cordão nos cantos e junto às arestas.
- Preparação das arestas— P60, corindo ou zircónio. Uma aresta limpa, sem ferrugem nem carepa = cordão de soldadura de qualidade.
- Remoção de salpicos— P40–P60. O disco de lamelas remove os salpicos de forma mais delicada do que o disco de rebarbar, sem deixar riscos profundos.
Tratamento de aço inoxidável
- Limpeza de cordões de soldadura em aço inoxidável— P60, APENAS zircónio. O corindo pode provocar corrosão na zona tratada.
- Criação de textura acetinada— P80–P120, zircónio. Lixe num só sentido, paralelamente às linhas de laminagem.
- Remoção das cores de revenido— P60–P80, zircónio. Movimentos uniformes, sem paradas.
Preparação para a pintura
- Remoção de tinta velha— P40–P60, corindo. O grão grosseiro remove rapidamente a tinta velha.
- Remoção de ferrugem— P40–P60, zircónio. O zircónio trabalha melhor sobre a ferrugem porque não se entope.
- Nivelamento da superfície para pintura— P80, corindo ou zircónio. É a rugosidade ideal para a adesão da tinta.
- Preparação para o primário— P100–P120. Superfície lisa para uma camada de primário uniforme.
Madeira
- Lixagem de madeira— P80–P120, APENAS corindo. A rotações reduzidas (6000–8000 rot/min). Trabalhe com o ângulo mínimo (5–10°) e sem fazer muita pressão.
- Remoção de verniz— P60–P80, corindo. O grão mais grosseiro remove melhor o acabamento antigo.
Técnica de trabalho
Ângulo de inclinação: 15–25° para o cónico (T29), 5–15° para o plano (T27). É a diferença essencial face aos discos de rebarbar, que exigem 30–40°. Ângulo menor = maior área de contacto = resultado mais uniforme.
Pressão: Leve e uniforme. O disco de lamelas trabalha pela velocidade de rotação e não pela pressão. A pressão excessiva sobreaquece a peça (sobretudo o aço inoxidável), reduz a vida útil das lamelas e piora a qualidade da superfície.
Movimento: Suave, com sobreposição das passagens de 30–50%. Evite paragens num só ponto — isso cria «covas» na superfície. Movimente-se de forma uniforme, como com um rolo de pintura.
Velocidade: Rotações plenas da rebarbadora (11 000–12 200 rot/min para 125 mm). No aço inoxidável pode reduzir para 9000–10 000 rot/min, se a rebarbadora tiver regulação.
Sentido: Para o melhor resultado, lixe «afastando de si» — assim as limalhas e as faíscas voam para longe de si e não na sua direção.

Erros típicos
✓ Correto
- Ângulo de 5–15°, pressão leve e uniforme.
- Passagens suaves com sobreposição de 30–50%.
- Zircónio (Zirconia) para aço inoxidável e aço.
- Granulometria conforme a tarefa: P40 grosseira, P80–120 acabamento.
✕ Erro
- Pressão forte — arrancamento das lamelas e sobreaquecimento.
- Ângulo de 40–50° — desgaste irregular, superfície ondulada.
- Corindo em aço inoxidável — risco de corrosão pelo ferro.
- Paragens no mesmo sítio — «covas» locais.
- Pressão excessiva. O erro mais comum. O disco de lamelas não é um disco de rebarbar. Trabalha através da lixa e não de uma massa abrasiva. Uma pressão forte arranca as lamelas e sobreaquece a peça.
- Ângulo demasiado grande. Trabalhar a 40–50° é o ângulo do disco de rebarbar. O de lamelas, com esse ângulo, trabalha só pelo bordo, desgasta-se de forma irregular e deixa uma superfície ondulada.
- Corindo em aço inoxidável. Os discos de corindo podem conter impurezas de ferro, que com o aquecimento passam para o aço inoxidável e provocam corrosão. Para INOX — apenas zircónio.
- Paragens num mesmo ponto. Deter a rebarbadora num só ponto cria uma depressão local. Movimente sempre a ferramenta — mesmo que seja preciso remover mais material num ponto, faça-o em várias passagens.
- Utilizar um disco gasto. Quando as lamelas estiverem gastas até à base, o disco tem de ser substituído. A base (plástico reforçado com fibra de vidro) apenas aquece a superfície e pode deixar riscos.
- Granulometria errada. P120 num cordão de soldadura — ineficaz e lento. P40 para acabamento — demasiado grosseiro. Escolha a granulometria em função da tarefa concreta.
- Ignorar os equipamentos de proteção. Ao lixar com o disco de lamelas forma-se um pó metálico fino. São obrigatórios: óculos de proteção, máscara respiratória (sobretudo no trabalho com aço inoxidável — o pó de crómio é cancerígeno) e luvas.
Discos de lamelas NovoAbrasive
A NovoAbrasive produz discos de lamelas de tipo cónico (T29) em duas variantes de grão:
Todos os produtos NovoAbrasive são fabricados em conformidade com a ISO 9001 e certificados para utilização a velocidades até 12 200 rot/min (para 125 mm) e 13 300 rot/min (para 115 mm).
Frequentes perguntas
O que é um disco de lamelas e em que difere do de rebarbar?
O disco de lamelas é um disco de lixar feito de pedaços de lixa sobrepostos. O disco de rebarbar (de lixar) é um disco abrasivo monolítico com 6–8 mm de espessura. O de lamelas trabalha de forma mais suave: dá melhor qualidade de superfície, aquece menos a peça e gera menos ruído e vibração. O de rebarbar remove grandes volumes de metal mais depressa.
Plano ou cónico — qual escolher?
Cónico (Type 29) — para 80% das tarefas: cordões de soldadura, arestas, estruturas. Plano (Type 27) — para grandes superfícies planas: chapa, painéis, pavimentos. Em caso de dúvida escolha o cónico, é mais versátil.
Zircónio ou corindo — o que é melhor?
O zircónio é mais caro por unidade, mas a vida útil é 2–3 vezes mais longa. Para o trabalho diário o zircónio é mais vantajoso: o custo de tratamento por metro quadrado é mais baixo. Para aço inoxidável — apenas zircónio. O corindo serve para uso doméstico e trabalhos pouco frequentes em aço carbono.
Que granulometria escolher para um cordão de soldadura?
P40 para limpar o cordão, P60 para nivelar, P80 para preparar para a pintura. A sequência P40 → P60 → P80 dá o melhor resultado. Se o cordão for baixo, pode começar-se por P60.
Pode lixar-se madeira?
Sim, mas apenas com granulometria P80 ou mais fina. O grão grosseiro (P40) rasga as fibras da madeira. Trabalhe a rotações reduzidas (6000–8000 rot/min), com um ângulo mínimo (5–10°) e sem pressão forte. Para madeiras macias (pinho) é melhor usar discos de lixar específicos.
Com que ângulo trabalhar?
Cónico (T29): 15–25° face à superfície. Plano (T27): 5–15°. É bastante menos do que no disco de rebarbar (30–40°). Ângulo menor = maior área de contacto = superfície mais uniforme. Não faça pressão excessiva — deixe o abrasivo trabalhar.
É necessário um prato de apoio para o disco de lamelas?
Não, o disco de lamelas é autoportante. Fixa-se diretamente no veio da rebarbadora com a porca de aperto. O prato de apoio só é necessário para os discos de fibra.
Escolher um disco de lamelas
Use o Product Finder ou consulte o catálogo completo de discos de lamelas NovoAbrasive


