

















A lamellás korong egyetlen tárcsával két munkát végez el — fémet választ le, és rögtön egyenletes felületet hagy. De a „nem megfelelő” korong megég a rozsdamentesen, vagy percek alatt elkopik. Megmutatjuk, hogyan válasszon formát, szemcsetípust és szemcseméretet az Ön feladatához.
Mi a lamellás korong
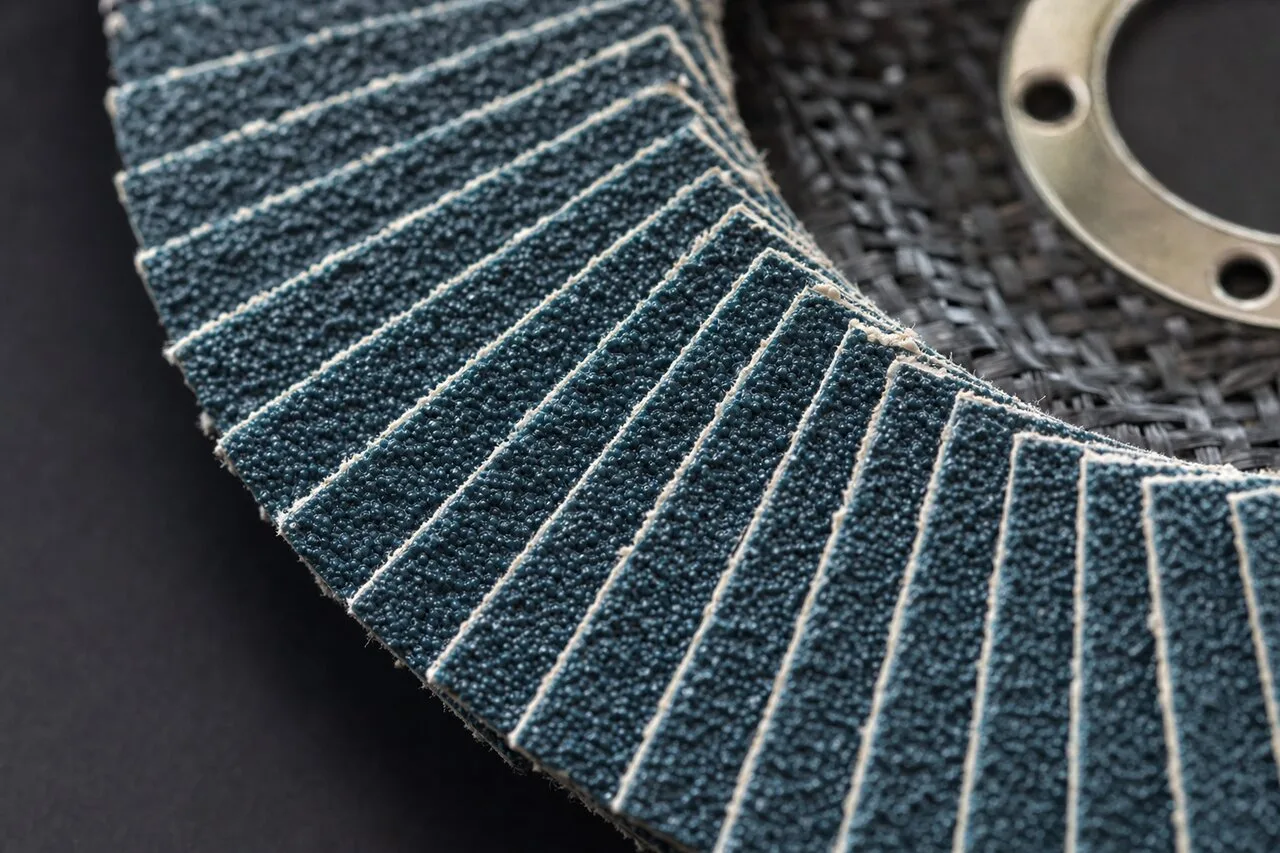
A lamellás korong (más néven lamellás vagy legyezős, angolul flap disc, németül Fächerscheibe) — csiszolótárcsa, amely merev alapra rögzített, egymást átfedő csiszolóvászon-darabkákból (lamellákból) áll. A lamellák „legyezőszerűen” helyezkednek el, mint a kiterített kártyalap, ezért a német elnevezés szó szerint „legyezőtárcsát” jelent.
A szerkezet három elemből áll:
- Lamellák— téglalap alakú csiszolóvászon-darabkák (csiszolószemcse szövetalapon). Az élettartam a szövet minőségétől és a szemcse típusától függ. A lamellák 50–70%-ban átfedik egymást, ami egyenletes érintkezést biztosít a munkadarabbal.
- Alap (tányér)— merev üvegszálas vagy fíberalap, amelyre a lamellák vannak rögzítve. Az alap formája határozza meg a korong típusát: lapos (Type 27) vagy kúpos (Type 29).
- Befogófurat— szabványos 22,23 mm a sarokcsiszolókhoz. A korong közvetlenül az orsóra rögzül, tányértalp NEM szükséges.
A működés elve: Forgás közben a lamellák érintkeznek a munkadarab felületével, és mikroforgácsot vágnak le. A kopás során a lamella felső rétege elkopik, friss szemcsét szabadítva fel az alsó rétegből. Ez az önélező hatás stabil teljesítményt biztosít a teljes élettartam alatt — a lamellás korong ugyanúgy csiszol az első és az utolsó másodpercben.
Lapos vs. kúpos — melyik formát válasszuk
Ez az első döntés a választásnál. A két típus az alap formájában és a munkaszögben különbözik.
Lapos (Type 27 / T27 / Flat)
Az alap sík, a lamellák az alappal egy síkban helyezkednek el.
Előnyök:
- Maximális érintkezési felület kis szögben (5–15°) végzett munkánál
- Ideális nagy sík felületek megmunkálásához
- Alkalmas a felület „kihúzására” (finommegmunkálás)
- Lehetőség a homlokfelülettel való munkára sarkok megmunkálásához
A legjobban alkalmas a következőkhöz:
- Sík lemezek és panelek csiszolása
- Festék és bevonatok eltávolítása nagy felületeken
- Finiselő csiszolás festés alá
- Munkalapok, padlók, fedélzetek megmunkálása
Kúpos (Type 29 / T29 / Conical)
Az alap sekély kúp alakú (dőlésszög ~15°).
Előnyök:
- Jobb hozzáférés a belső sarkokhoz és élekhez
- Optimális érintkezési szög szabványos kéztartásnál (15–25°)
- Agresszívebb fémleválasztás azonos nyomás mellett
- Kényelmesebb hegesztési varratok tisztításához
A legjobban alkalmas a következőkhöz:
- Hegesztési varratok tisztítása (a leggyakoribb alkalmazás)
- Sarokkötések megmunkálása
- Öntési sorja és élsorják eltávolítása
- Csövek és profilok csiszolása
Összehasonlító táblázat
| Paraméter | Lapos (T27) | Kúpos (T29) |
|---|---|---|
| Munkaszög | 5–15° | 15–25° |
| Érintkezési felület | Maximális | Közepes |
| Agresszivitás | ★★★☆☆ | ★★★★☆ |
| Sík felületek | ★★★★★ | ★★★☆☆ |
| Hegesztési varratok | ★★★☆☆ | ★★★★★ |
| Sarkok és élek | ★★☆☆☆ | ★★★★★ |
| Csövek és profilok | ★★★☆☆ | ★★★★☆ |
1. lépés — Válassza ki a szemcsetípust
A csiszolószemcse határozza meg, mely anyagokkal dolgozik hatékonyan a korong, és meddig szolgál.
Korund (alumínium-oxid, AO)
Alapszemcse jó ár-érték aránnyal.
- Jól működik szénacélon, öntöttvason, fán
- A legalacsonyabb tárcsaár
- Alkalmas háztartási feladatokhoz és ritkább munkákhoz
- NEM ajánlott rozsdamentes acélhoz
Válasszon korundot, ha: ritkán dolgozik (havonta néhányszor), csak szénacéllal, a költségvetés korlátozott.
Cirkon (cirkónium-korund, ZA)
Fejlesztett szemcse önélező hatással.
- Az élettartam 2–3-szor hosszabb a korundénál
- Önélező — terhelés alatt a szemcse letöredezik, új éles élt szabaddá téve
- Megnövelt nyomás mellett is „eltömődés” nélkül dolgozik
- Alkalmas rozsdamentes acélhoz és hőálló ötvözetekhez
- Kevésbé melegíti az alkatrészt
Válasszon cirkont, ha: naponta dolgozik (professzionális használat), rozsdamentessel dolgozik, maximális élettartamra van szükség.
Szemcsék összehasonlítása lamellás korongokhoz
| Paraméter | Korund (AO) | Cirkon (ZA) |
|---|---|---|
| Tárcsánkénti ár | ★★★★★ | ★★★☆☆ |
| Élettartam | ★★☆☆☆ | ★★★★★ |
| Teljesítmény | ★★★☆☆ | ★★★★★ |
| Szénacél | ✔ | ✔ |
| Rozsdamentes | ❌ | ✔ |
| Alumínium | ⚠️ eltömődik | ⚠️ eltömődik |
| Fa | ✔ (P80+) | ✔ (P80+) |
| Önélezés | Nem | Igen |
2. lépés — Határozza meg a szemcseméretet
| Szemcseméret | Mire | Tipikus alkalmazás |
|---|---|---|
| P40 | Durva anyagleválasztás | Hegesztési varratok tisztítása, régi festék és rozsda eltávolítása |
| P60 | Közepes csiszolás | Felület kiegyenlítése, reve eltávolítása |
| P80 | Félkész | Előkészítés festéshez, kiegyenlítés |
| P100 | Finiselő | Előkészítés alapozáshoz |
| P120 | Finiselő | Finommegmunkálás, rozsdamentes dekoratív csiszolása |
A három legnépszerűbb szám:
- P40— hegesztőknek (eladásban az 1. helyen)
- P60— univerzális (a legtöbb feladatra megfelel)
- P80— festőknek és finismegmunkáláshoz
3. lépés — Válassza meg az átmérőt
A lamellás korong átmérőjének meg kell felelnie a sarokcsiszolójának.
| Átmérő | Befogófurat | Max. fordulatszám | Sarokcsiszoló |
|---|---|---|---|
| 115 mm | 22,23 mm | 13 300 ford/perc | Kompakt, 700–1000 W |
| 125 mm (a legnépszerűbb) | 22,23 mm | 12 200 ford/perc | Szabványos, 800–1200 W |
| 150 mm | 22,23 mm | 10 200 ford/perc | Közepes, 1200–1500 W |
| 180 mm | 22,23 mm | 8 500 ford/perc | Nagy teljesítményű, 1500–2000 W |
A legnépszerűbb átmérő a 125 mm. Ez a legtöbb háztartási és professzionális feladathoz megfelel. Ha szabványos sarokcsiszolója van — válassza a 125 mm-t.
180 mm— nagy felületekhez és erős sarokcsiszolókhoz. Nagyobb érintkezési felület = nagyobb teljesítmény nagy alkatrészeken.
Lamellás vs. fíber vs. nagyoló
A sarokcsiszolóhoz való csiszolótárcsák három típusa különböző feladatokat old meg. Így válasszon:
| Feladat | Lamellás | Fíber | Nagyoló |
|---|---|---|---|
| Hegesztési varratok | ✔ A legjobb | ✔ Jó | ✔ Jó |
| Finismegmunkálás | ✔ A legjobb | ⚠️ Közepes | ❌ Durva |
| Nagy felület | ⚠️ Drága | ✔ A legjobb | ❌ Durva |
| Rozsdamentes | ✔ A legjobb | ✔ Jó | ⚠️ Túlhevülés |
| Durva anyagleválasztás | ⚠️ Lassú | ✔ Jó | ✔ A legjobb |
| Festék eltávolítása | ✔ Jó | ✔ Jó | ✔ Gyors |
| Kényelem | ✔ Halk, kevés rezgés | ⚠️ Több rezgés | ❌ Zaj és rezgés |
| Tányér | Nem | Igen | Nem |
| Ár | Közepes | A legalacsonyabb | Magasabb |
Milyen munkákhoz használjuk
Hegesztési munkák
- Hegesztési varratok tisztítása— kúpos T29, P40, cirkon. Ez az 1. számú feladat a lamellás korongoknál. A kúpos forma lehetővé teszi a varrat elérését sarkokban és élek közelében.
- Élek előkészítése— P60, korund vagy cirkon. Rozsdától és revétől tiszta él = minőségi hegesztési varrat.
- Fröccsenés eltávolítása— P40–P60. A lamellás korong kíméletesebben szedi le a fröccsenéseket, mint a nagyoló, és nem hagy mély karcokat.
Rozsdamentes acél megmunkálása
- Hegesztési varratok tisztítása rozsdamentesen— P60, KIZÁRÓLAG cirkon. A korund korróziót okozhat a megmunkált zónában.
- Szatén textúra kialakítása— P80–P120, cirkon. Egy irányban, a hengerlési vonalakkal párhuzamosan csiszoljon.
- Futtatási színek eltávolítása— P60–P80, cirkon. Egyenletes mozdulatok megállás nélkül.
Előkészítés festéshez
- Régi festék eltávolítása— P40–P60, korund. A durva szemcse gyorsan leszedi a régi festéket.
- Rozsda eltávolítása— P40–P60, cirkon. A cirkon hatékonyabban dolgozik rozsdán, mert nem tömődik el.
- Felület kiegyenlítése festés alá— P80, korund vagy cirkon. Ez az optimális érdesség a festék tapadásához.
- Előkészítés alapozó alá— P100–P120. Sima felület az egyenletes alapozóréteghez.
Fa
- Fa csiszolása— P80–P120, KIZÁRÓLAG korund. Csökkentett fordulatszámon (6000–8000 ford./perc). Dolgozzon minimális szögben (5–10°) és erős nyomás nélkül.
- Lakk eltávolítása— P60–P80, korund. A durvább szemcse hatékonyabban távolítja el a régi felületkezelést.
Munkatechnika
Dőlésszög: 15–25° a kúposnál (T29), 5–15° a laposnál (T27). Ez a lényeges különbség a nagyolókorongokhoz képest, amelyek 30–40°-ot igényelnek. Kisebb szög = nagyobb érintkezési felület = egyenletesebb eredmény.
Nyomás: Könnyű és egyenletes. A lamellás korong a fordulatszám, nem a nyomás révén dolgozik. A túlzott nyomás túlhevíti a munkadarabot (különösen a rozsdamenteset), rövidíti a lamellák élettartamát és rontja a felület minőségét.
Mozgás: Egyenletes, 30–50 %-os átfedéssel. Kerülje az egy helyen való megállást — ez „gödröket” hoz létre a felületen. Mozogjon egyenletesen, mint a festőhengerrel.
Sebesség: A sarokcsiszoló teljes fordulatszáma (11 000–12 200 ford/perc 125 mm-nél). Rozsdamenteshez 9000–10 000 ford/percre csökkenthető, ha a sarokcsiszolón van szabályozó.
Irány: A legjobb eredményhez „magától elfelé” csiszoljon — így a forgács és a szikra Öntől távolodik, nem Ön felé repül.

Tipikus hibák
✓ Helyesen
- 5–15°-os szög, könnyű, egyenletes nyomás.
- Egyenletes átmenetek 30–50 %-os átfedéssel.
- Cirkon (Zirconia) rozsdamenteshez és acélhoz.
- Szemcseméret a feladathoz: P40 durva, P80–120 finis.
✕ Hiba
- Erős nyomás — a lamellák leszakadása és túlhevülés.
- 40–50°-os szög — egyenetlen kopás, hullámos felület.
- Korund rozsdamentesen — vas okozta korrózió kockázata.
- Egy helyben állás — helyi „gödrök”.
- Túlzott nyomás. A leggyakoribb hiba. A lamellás korong nem nagyolókorong. Csiszolóvászonnal dolgozik, nem csiszolómasszával. Az erős nyomás leszakítja a lamellákat és túlhevíti az alkatrészt.
- Túl nagy szög. A 40–50°-os szög a nagyolókorong szöge. A lamellás korong ilyen szögben csak a peremével dolgozik, egyenetlenül kopik és hullámos felületet ad.
- Korund rozsdamentesen. A korundkorongok tartalmazhatnak vasszennyeződéseket, amelyek melegítéskor átkerülnek a rozsdamentesre és korróziót okoznak. INOX-hoz — csak cirkon.
- Egy helyben állás. Ha a sarokcsiszolót egy ponton tartja, az helyi mélyedést hoz létre. Mindig mozgassa a szerszámot — még ha egy helyen több anyagot kell is levenni, tegye ezt több átmenettel.
- Elhasználódott korong használata. Amikor a lamellák az alapig elkoptak — a korongot ki kell cserélni. Az alap (üvegszál erősítésű műanyag) csak melegíti a felületet és karcolásokat hagyhat.
- Rossz szemcseméret. P120 a hegesztési varraton — hatástalan és lassú. P40 a finiseléshez — túl durva. Válassza a szemcseméretet a konkrét feladathoz.
- A védőeszközök figyelmen kívül hagyása. Lamellás koronggal végzett csiszolásnál finom fémpor keletkezik. Kötelező: védőszemüveg, légzésvédő (különösen rozsdamentessel való munkánál — a krómpor rákkeltő), kesztyű.
NovoAbrasive lamellás korongok
A NovoAbrasive kúpos típusú (T29) lamellás korongokat két szemcseváltozatban gyárt:
A NovoAbrasive minden terméke az ISO 9001 szerint készül, és 12 200 ford/percig (125 mm-hez), illetve 13 300 ford/percig (115 mm-hez) terjedő fordulatszámra van tanúsítva.
Gyakoriak kérdés
Mi a lamellás korong, és miben különbözik a nagyolótól?
A lamellás korong (lamellatárcsa) egymást átfedő csiszolóvászon-darabkákból álló csiszolótárcsa. A nagyoló- (csiszoló-) korong 6–8 mm vastag, monolit csiszolótárcsa. A lamellás lágyabban dolgozik: jobb felületminőséget ad, kevésbé melegíti az alkatrészt, kevesebb zajt és rezgést kelt. A nagyoló gyorsabban választ le nagy fémmennyiséget.
Lapos vagy kúpos — melyiket válasszuk?
Kúpos (Type 29) — a feladatok 80 %-ához: hegesztési varratok, élek, szerkezetek. Lapos (Type 27) — nagy sík felületekhez: lemez, panelek, fedélzetek. Ha bizonytalan — válassza a kúposat, az sokoldalúbb.
Cirkon vagy korund — melyik a jobb?
A cirkon egységenként drágább, de az élettartama 2–3-szor hosszabb. Napi munkához a cirkon éri meg jobban: egy négyzetméter megmunkálásának költsége alacsonyabb. Rozsdamentes acélhoz — csak cirkon. A korund háztartási használatra és ritkább szénacél-munkákhoz való.
Milyen szemcseméretet válasszunk hegesztési varrathoz?
P40 a varrat tisztításához, P60 a nivelláláshoz, P80 a festés előtti előkészítéshez. A P40 → P60 → P80 sorrend adja a legjobb eredményt. Ha a varrat alacsony, kezdhet P60-nal is.
Lehet fát csiszolni?
Igen, de csak P80 és annál finomabb szemcsemérettel. A durva szemcse (P40) szakítja a farostokat. Csökkentett fordulatszámon (6000–8000 ford/perc), minimális szögben (5–10°) és erős nyomás nélkül dolgozzon. Lágy fafajtákhoz (fenyő) jobb speciális csiszolótárcsákat használni.
Milyen szögben dolgozzunk?
Kúpos (T29): 15–25° a felülethez képest. Lapos (T27): 5–15°. Ez lényegesen kevesebb, mint a nagyolókorongnál (30–40°). Kisebb szög = nagyobb érintkezési felület = egyenletesebb felület. Ne nyomja túl erősen — hagyja dolgozni a csiszolóanyagot.
Szükséges tányértalp a lamellás koronghoz?
Nem, a lamellás korong önhordó. Közvetlenül a sarokcsiszoló orsójára rögzül a szorítóanyával. Tányértalpra csak a fíbertárcsákhoz van szükség.
Lamellás korong kiválasztása
Használja a Product Findert, vagy tekintse meg a NovoAbrasive lamellás korongjainak teljes katalógusát


