

















Ламелният диск върши две работи с един диск — сваля метал и веднага оставя равна повърхност. Но „неправилният“ диск изгаря на неръждаема стомана или се изтърква за минути. Показваме как да изберете формата, типа зърно и зърнистостта за вашата задача.
Какво е ламеленият диск
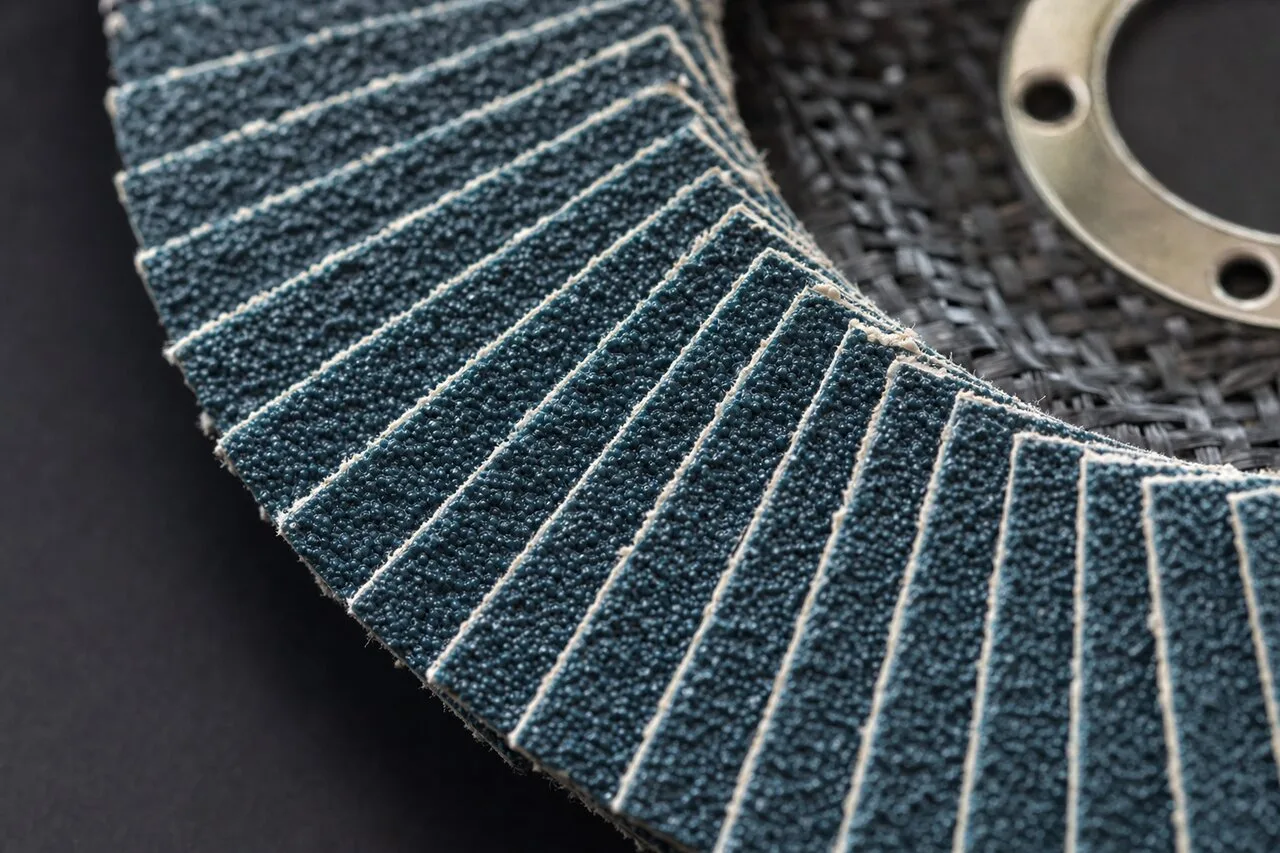
Ламелният диск (известен още като ламелен или ламелен, англ. flap disc, нем. Fächerscheibe) — абразивен шлифовъчен диск, съставен от припокриващи се парчета (ламели) шкурка, закрепени върху твърда основа. Ламелите са разположени „ветрилообразно“, като разгърнати карти, затова немското название буквално означава „ветрилообразна шайба“.
Конструкцията се състои от три компонента:
- Ламели— правоъгълни парчета шкурка (абразивно зърно на текстилна основа). От качеството на тъканта и вида на зърното зависи дълготрайността. Ламелите се припокриват с 50–70%, което осигурява равномерен контакт със заготовката.
- Основа (подложка)— твърд диск от стъклопласт или фибър, върху който са закрепени ламелите. Формата на основата определя типа на диска: плосък (Type 27) или конусен (Type 29).
- Присъединителен отвор— стандартен 22,23 mm за ъглошлайфи. Дискът се закрепва директно на шпиндела, опорна подложка НЕ е необходима.
Принцип на работа: При въртене ламелите контактуват с повърхността на детайла и срязват микростружка. С износването горният слой на ламелата се изтрива и разкрива свежо зърно от долния слой. Този ефект на самозаточване осигурява стабилна производителност през целия експлоатационен живот — ламелният диск шлифова еднакво от първата до последната секунда.
Плосък срещу конусен — каква форма да изберете
Това е първото решение при избора. Двата типа се различават по формата на основата и по работния ъгъл.
Плосък (Type 27 / T27 / Flat)
Основата е плоска, ламелите са разположени в една равнина с нея.
Предимства:
- Максимална контактна площ при работа под малък ъгъл (5–15°)
- Идеален за обработка на големи плоски повърхности
- Удобен за «изтегляне» на повърхността (финишна обработка)
- Възможност за работа с челото при обработка на ъгли
Най-подходящ за:
- Шлифоване на плоски листове и панели
- Премахване на боя и покрития на големи площи
- Финишно шлифоване за боядисване
- Обработка на плотове, подове, палуби
Коничен (Type 29 / T29 / Conical)
Основата има формата на плитък конус (ъгъл на наклон ~15°).
Предимства:
- По-добър достъп до вътрешните ъгли и ръбове
- Оптимален ъгъл на контакт при стандартна позиция на ръката (15–25°)
- По-агресивно снемане на метал при същия натиск
- По-удобен за почистване на заваръчни шевове
Най-подходящ за:
- Почистване на заваръчни шевове (най-често приложение)
- Обработка на ъглови съединения
- Премахване на облой и мустаци
- Шлифоване на тръби и профили
Сравнителна таблица
| Параметър | Плосък (T27) | Коничен (T29) |
|---|---|---|
| Работен ъгъл | 5–15° | 15–25° |
| Контактна площ | Максимална | Средна |
| Агресивност | ★★★☆☆ | ★★★★☆ |
| Равни повърхности | ★★★★★ | ★★★☆☆ |
| Заваръчни шевове | ★★★☆☆ | ★★★★★ |
| Ъгли и ръбове | ★★☆☆☆ | ★★★★★ |
| Тръби и профили | ★★★☆☆ | ★★★★☆ |
Стъпка 1 — изберете типа зърно
Абразивното зърно определя с кои материали дискът ще работи ефективно и колко дълго ще издържи.
Корунд (алуминиев оксид, AO)
Базово зърно с добро съотношение цена-качество.
- Работи добре по въглеродна стомана, чугун и дървесина
- Най-ниска цена за диск
- Подходящ за битови задачи и нечести работи
- НЕ се препоръчва за неръждаема стомана
Изберете корунд, ако: работите рядко (няколко пъти месечно), само с въглеродна стомана, бюджетът е ограничен.
Циркон (циркониев корунд, ZA)
Подобрено зърно с ефект на самозаточване.
- Ресурс 2–3 пъти по-дълъг от корунда
- Самозаточва се — при натоварване зърното се отчупва и оголва нов остър ръб
- Работи при повишен натиск без „запушване“
- Подходящ за неръждаема стомана и жароустойчиви сплави
- По-малко нагрява детайла
Изберете циркон, ако: работите всеки ден (професионална употреба), работите с неръждаема стомана, нужен е максимален ресурс.
Сравнение на зърната за ламелни дискове
| Параметър | Корунд (AO) | Циркон (ZA) |
|---|---|---|
| Цена за диск | ★★★★★ | ★★★☆☆ |
| Ресурс | ★★☆☆☆ | ★★★★★ |
| Производителност | ★★★☆☆ | ★★★★★ |
| Въглеродна стомана | ✔ | ✔ |
| Неръждавейка | ❌ | ✔ |
| Алуминий | ⚠️ задръства се | ⚠️ задръства се |
| Дървесина | ✔ (P80+) | ✔ (P80+) |
| Самозаточване | Не | Да |
Стъпка 2 — определете зърнистостта
| Зърнистост | За какво | Типично приложение |
|---|---|---|
| P40 | Грубо снемане | Почистване на заваръчни шевове, премахване на стара боя и ръжда |
| P60 | Средно шлифоване | Изравняване на повърхността, премахване на окалина |
| P80 | Полуфино | Подготовка за боядисване, изравняване |
| P100 | Финишно | Подготовка за грундиране |
| P120 | Финишно | Финишна обработка, декоративно шлифоване на неръждаема стомана |
Три най-популярни номера:
- P40— за заварчици (№1 по продажби)
- P60— универсален (подходящ за повечето задачи)
- P80— за бояджии и финишна обработка
Стъпка 3 — подберете диаметъра
Диаметърът на ламелния диск трябва да съответства на вашия ъглошлайф.
| Диаметър | Присъединителен отвор | Макс. обороти | Ъглошлайф |
|---|---|---|---|
| 115 mm | 22,23 mm | 13 300 об/мин | Компактен, 700–1000 W |
| 125 mm (най-популярен) | 22,23 mm | 12 200 об/мин | Стандартна, 800–1200 W |
| 150 mm | 22,23 mm | 10 200 об/мин | Средна, 1200–1500 W |
| 180 mm | 22,23 mm | 8 500 об/мин | Мощен, 1500–2000 W |
Най-популярният диаметър е 125 mm. Той е подходящ за повечето битови и професионални задачи. Ако имате стандартен ъглошлайф — изберете 125 mm.
180 mm— за големи площи и мощни ъглошлайфи. По-голямата контактна площ = по-висока производителност при големи детайли.
Ламелен vs фибров vs за грубо шлифоване
Три типа шлифовъчни дискове за ъглошлайф решават различни задачи. Ето как да изберете:
| Задача | Ламелен | Фибров | За грубо шлифоване |
|---|---|---|---|
| Заваръчни шевове | ✔ Най-добър | ✔ Добре | ✔ Добре |
| Финишна обработка | ✔ Най-добър | ⚠️ Средно | ❌ Грубо |
| Голяма площ | ⚠️ Скъпо | ✔ Най-добър | ❌ Грубо |
| Неръждавейка | ✔ Най-добър | ✔ Добре | ⚠️ Прегряване |
| Грубо снемане | ⚠️ Бавно | ✔ Добре | ✔ Най-добър |
| Премахване на боя | ✔ Добре | ✔ Добре | ✔ Бързо |
| Комфорт | ✔ Тихо, малко вибрации | ⚠️ Повече вибрации | ❌ Шум и вибрации |
| Подложка | Не | Да | Не |
| Цена | Средна | Най-ниска | По-висока |
За какви работи да се използва
Заваръчни работи
- Почистване на заваръчни шевове— конусен T29, P40, циркон. Това е задача №1 за ламелените дискове. Конусната форма позволява да се достигне до шева в ъглите и до ръбовете.
- Подготовка на ръбовете— P60, корунд или циркон. Чист ръб без ръжда и окалина = качествен заваръчен шев.
- Премахване на пръски— P40–P60. Ламеленият диск сваля пръските по-деликатно от диска за грубо шлифоване и не оставя дълбоки драскотини.
Обработка на неръждаема стомана
- Почистване на заваръчни шевове на неръждаема стомана— P60, САМО циркон. Корундът може да предизвика корозия в зоната на обработка.
- Създаване на сатенена текстура— P80–P120, циркон. Шлифовайте в една посока, успоредно на линиите на валцуване.
- Премахване на оксидните цветове— P60–P80, циркон. Равномерни движения без спиране.
Подготовка за боядисване
- Премахване на стара боя— P40–P60, корунд. Грубото зърно бързо сваля старата боя.
- Премахване на ръжда— P40–P60, циркон. Цирконът работи по-ефективно по ръжда, защото не се задръства.
- Изравняване на повърхността под боя— P80, корунд или циркон. Това е оптималната грапавост за адхезия на боята.
- Подготовка за грунд— P100–P120. Гладка повърхност за равномерен слой грунд.
Дървесина
- Шлифоване на дървесина— P80–P120, САМО корунд. На понижени обороти (6000–8000 об/мин). Работете под минимален ъгъл (5–10°) и без силен натиск.
- Премахване на лак— P60–P80, корунд. По-грубото зърно сваля по-ефективно старата финишна обработка.
Техника на работа
Ъгъл на наклона: 15–25° при конусния (T29), 5–15° при плоския (T27). Това е ключовата разлика от дисковете за грубо шлифоване, които изискват 30–40°. По-малък ъгъл = по-голяма контактна площ = по-равномерен резултат.
Натиск: Лек и равномерен. Ламелният диск работи за сметка на скоростта на въртене, а не на натиска. Прекомерният натиск прегрява детайла (особено неръждавейката), съкращава ресурса на ламелите и влошава качеството на повърхността.
Движение: Плавно, с припокриване на преходите с 30–50%. Избягвайте спиране на едно място — така се образуват „ями“ по повърхността. Движете се равномерно, като с валяк за боядисване.
Скорост: Пълни обороти на ъглошлайфа (11 000–12 200 об/мин за 125 mm). За неръждавейка може да се намалят до 9000–10 000 об/мин, ако ъглошлайфът има регулиране.
Посока: За най-добър резултат шлифовайте „от себе си“ — така стружките и искрите летят настрани от вас, а не към вас.

Типични грешки
✓ Правилно
- Ъгъл 5–15°, лек равномерен натиск.
- Плавни преходи с припокриване 30–50%.
- Циркон (Zirconia) за неръждаема стомана и стомана.
- Зърнистост според задачата: P40 груба, P80–120 финиш.
✕ Грешка
- Силен натиск — откъсване на ламелите и прегряване.
- Ъгъл 40–50° — неравномерно износване, вълниста повърхност.
- Корунд върху неръждавейка — риск от корозия от желязото.
- Спирания на място — локални «ями».
- Прекомерен натиск. Най-разпространената грешка. Ламелният диск не е диск за грубо шлифоване. Той работи за сметка на шлифовъчната шкурка, а не на абразивната маса. Силният натиск откъсва ламелите и прегрява детайла.
- Прекалено голям ъгъл. Работата под 40–50° е ъгъл за диск за грубо шлифоване. Ламелният при такъв ъгъл работи само с ръба, износва се неравномерно и дава вълнообразна повърхност.
- Корунд върху неръждавейка. Корундовите дискове могат да съдържат примеси от желязо, които при нагряване се пренасят върху неръждавейката и предизвикват корозия. За INOX — само циркон.
- Спирания на едно място. Задържането на ъглошлайфа на една точка създава локално задълбочаване. Винаги движете инструмента — дори ако трябва да свалите повече материал на едно място, направете го на няколко прохода.
- Използване на износен диск. Когато ламелите се износят до основата, дискът трябва да се смени. Основата (стъклопласт) само нагрява повърхността и може да остави драскотини.
- Неподходяща зърнистост. P120 върху заваръчен шев — неефективно и бавно. P40 за финишна обработка — прекалено грубо. Избирайте зърнистостта според конкретната задача.
- Игнориране на предпазните средства. При шлифоване с ламелен диск се образува фин метален прах. Задължителни са: предпазни очила, респиратор (особено при работа с неръждавейка — хромовият прах е канцерогенен), ръкавици.
Ламелни дискове NovoAbrasive
NovoAbrasive произвежда ламелни дискове от коничен тип (T29) в два варианта зърно:
Цялата продукция NovoAbrasive е произведена съгласно ISO 9001 и сертифицирана за използване при скорости до 12 200 об/мин (за 125 mm) и 13 300 об/мин (за 115 mm).
Чести въпроси
Какво е ламеленият диск и по какво се различава от диска за грубо шлифоване?
Ламелният диск е шлифовъчен диск от припокриващи се парчета шкурка. Дискът за грубо шлифоване е монолитен абразивен диск с дебелина 6–8 mm. Ламелният работи по-меко: дава по-добро качество на повърхността, загрява по-малко детайла, създава по-малко шум и вибрации. Дискът за грубо шлифоване сваля по-бързо големи обеми метал.
Плосък или конусен — кой да изберете?
Коничен (Type 29) — за 80% от задачите: заваръчни шевове, ръбове, конструкции. Плосък (Type 27) — за големи равни повърхности: ламарина, панели, палуби. Ако се колебаете — изберете коничния, той е по-универсален.
Циркон или корунд — кое е по-добро?
Цирконът е по-скъп за единица, но ресурсът му е 2–3 пъти по-дълъг. За ежедневна работа цирконът е по-изгоден: цената за обработка на един квадратен метър е по-ниска. За неръждаема стомана — само циркон. Корундът — за битова употреба и рядка работа по въглеродна стомана.
Каква зърнистост да изберете за заваръчен шев?
P40 за почистване на шева, P60 за изравняване, P80 за подготовка под боядисване. Последователността P40 → P60 → P80 дава най-добър резултат. Ако шевът е нисък — може да започнете от P60.
Може ли да се шлифова дърво?
Да, но само със зърнистост P80 и по-фина. Едрото зърно (P40) къса влакната на дървесината. Работете на намалени обороти (6000–8000 об/мин), под минимален ъгъл (5–10°) и без силен натиск. За меки дървесни видове (бор) е по-добре да се използват специални шлифовъчни дискове.
Под какъв ъгъл да се работи?
Коничен (T29): 15–25° спрямо повърхността. Плосък (T27): 5–15°. Това е значително по-малко, отколкото при диск за грубо шлифоване (30–40°). По-малък ъгъл = по-голяма контактна площ = по-равномерна повърхност. Не притискайте прекалено силно — оставете абразива да работи.
Необходима ли е опорна подложка за ламелен диск?
Не, ламелният диск е самоносещ. Закрепва се директно на шпиндела на ъглошлайфа с притискаща гайка. Опорна подложка е необходима само за фибровите дискове.
Изберете ламелен диск
Използвайте Product Finder или разгледайте пълния каталог с ламелни дискове NovoAbrasive


