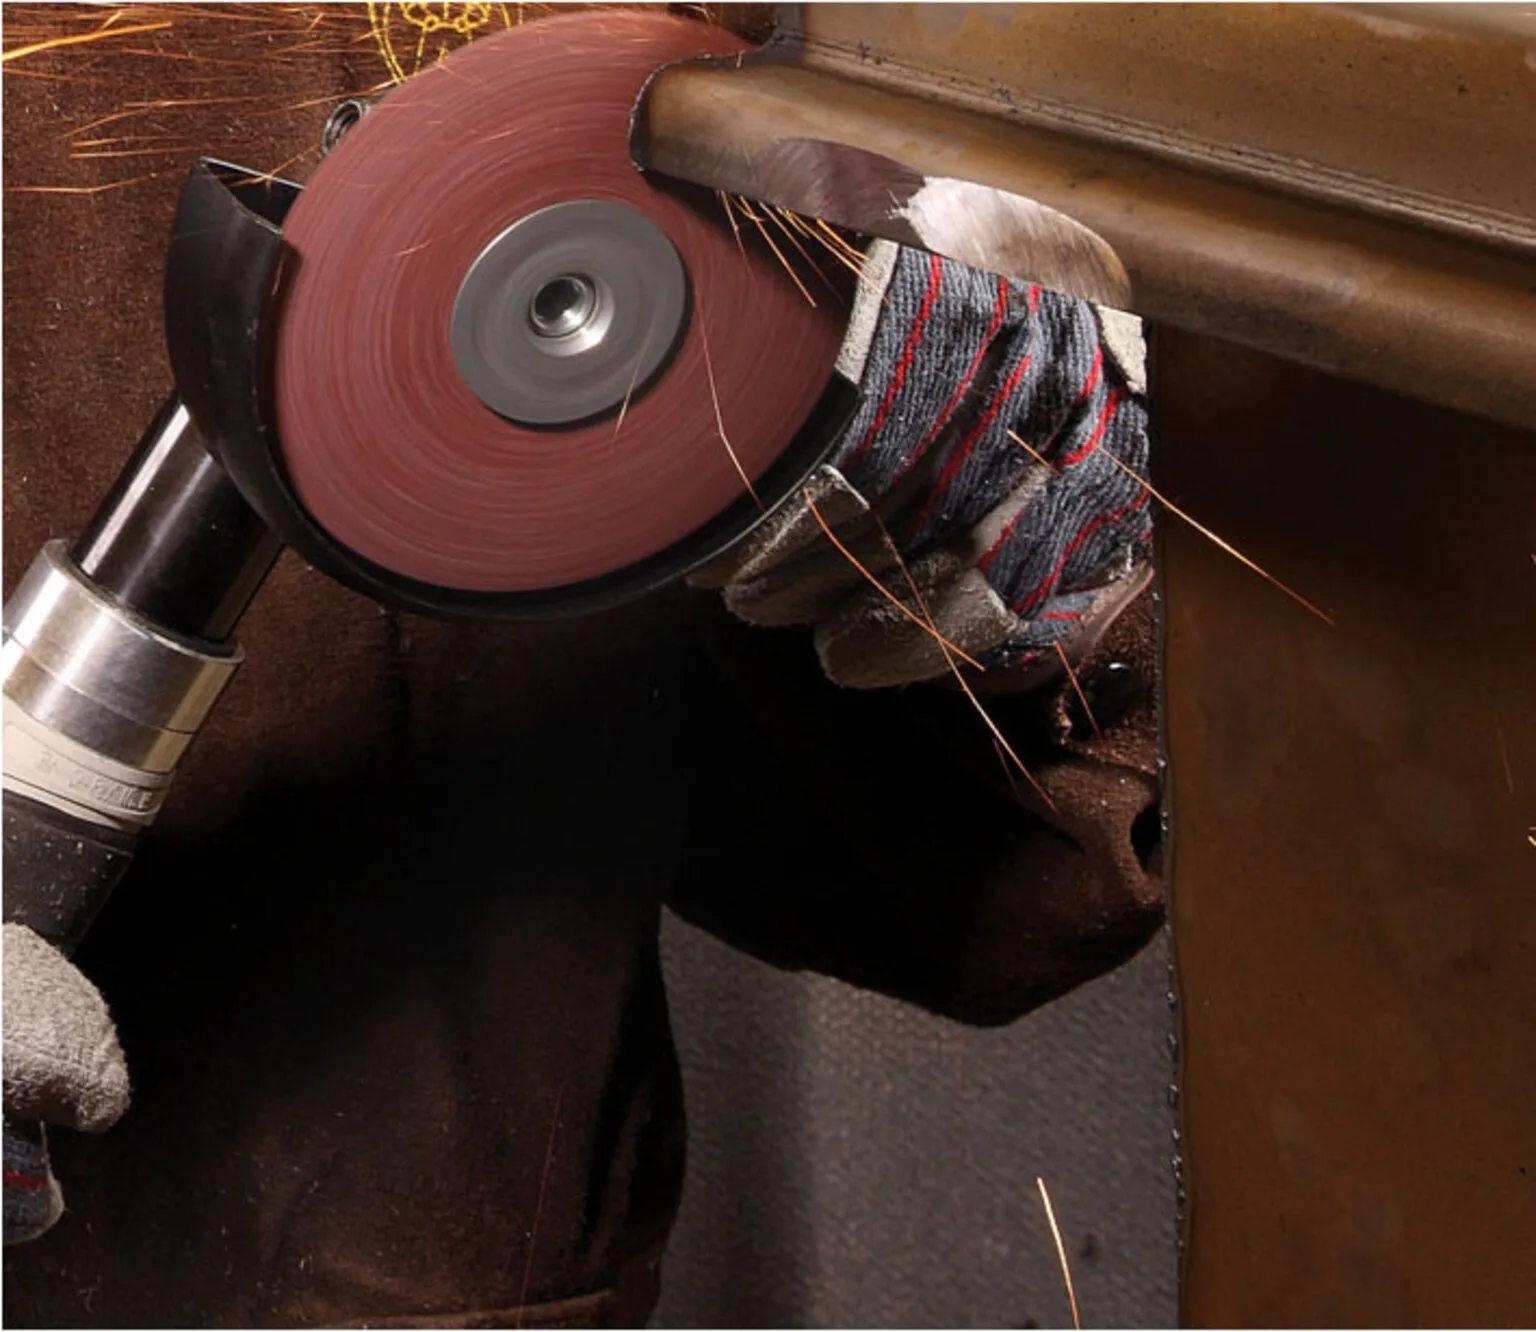
Фибровият диск е подценяван инструмент: на опорна подложка той агресивно снема метал и веднага подготвя повърхността. Основното е правилно да подберете зърно, зърнистост и подложка според материала.
Фибър дискове NovoAbrasive — цена от производителя
Какво е фибровият диск и как работи
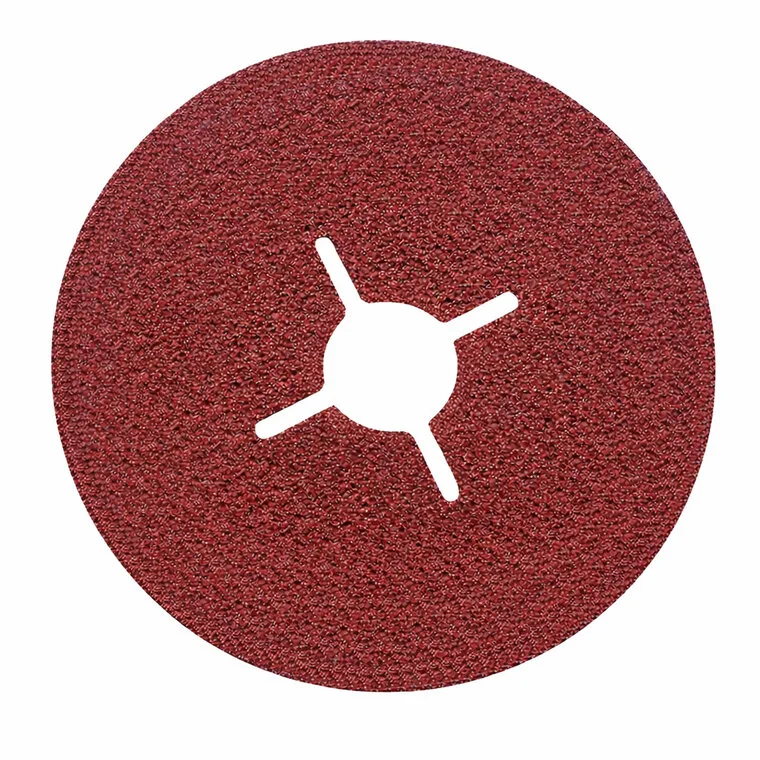
Фибровият диск (fibre disc, fiber disc) е гъвкав шлифовъчен диск, който се монтира на ъглошлайф чрез опорна подложка. За разлика от ламелните дискове или дисковете за грубо шлифоване, фибровият диск има тънка, но твърда основа от вулканизиран фибър, което осигурява агресивно снемане на метал с контролирано качество на повърхността.
Конструкцията се състои от три компонента:
- Абразивен слой— зърна от корунд, циркон или керамика, закрепени върху основата със смолно свързващо вещество (resin bond). Типът на зърното определя производителността, ресурса и цената на обработката.
- Фиброва основа— плътен вулканфибър (целулоза, импрегнирана със смола) с дебелина 0,8–1,0 mm. Осигурява едновременно коравина, топлоустойчивост и гъвкавост. Именно от тази основа идва названието „фибров“.
- Централен отвор 22,23 mm— стандартно закрепване за монтаж на опорна подложка с резба M14. Фибровият диск НЕ се закрепва директно на шпиндела — нужна е опорна подложка.
Принцип на работа: фибровият диск се монтира на опорна подложка и се притиска с фланеца на ъглошлайфа. При въртене (11 000–13 300 об/мин в зависимост от диаметъра) абразивното зърно отнема микростружка от повърхността на детайла. С износването зърното се откъртва, оголвайки нови остри ръбове — това е принципът на самозаточване, който осигурява стабилна производителност през целия срок на служба на диска.
Фибров vs ламелен vs за грубо шлифоване
Три типа шлифовъчни дискове за ъглошлайф решават различни задачи. Подробното сравнение ще ви помогне да изберете правилния инструмент:
| Параметър | Фибров диск | Ламелен диск | Диск за грубо шлифоване |
|---|---|---|---|
| Дебелина | 0,8–1,0 mm (+ подложка) | 6–8 mm | 4–8 mm |
| Изисква подложка | Да (задължително) | Не | Не |
| Агресивност на снемането | ★★★★★ | ★★★☆☆ | ★★★★☆ |
| Качество на повърхността | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| Вибрации | ★★★☆☆ | ★★★★★ | ★★☆☆☆ |
| Ресурс | ★★★★☆ | ★★★☆☆ | ★★★☆☆ |
| Цена за единица | Най-ниска | Средна | По-висока |
| Цена на шлифоването | Най-ниска за m² | Средна | Висока |
| Контрол на обработката | ★★★★★ | ★★★★☆ | ★★☆☆☆ |
| Неръждавейка | ✔ (циркон/керамика) | ✔ (циркон) | ⚠️ прегряване |
Кога да изберете фибров диск:
- Необходимо е агресивно снемане на метал с контролирано качество на повърхността
- Обработка на големи площи — най-ниска цена на m²
- Работа с неръждаема стомана (циркон или керамика)
- Премахване на боя, ръжда и окалина от големи повърхности
- Бърза смяна на зърнистостта — дискът се сменя за 5–10 секунди
Кога да изберете ламелен диск:
- Нуждаете се от най-добро качество на повърхността — подготовка за боядисване, грундиране
- Финишна обработка на заваръчни шевове — заглаждане, изравняване
- Работа на труднодостъпни места — ъгли, вътрешни шевове
- Не искате да купувате опорна подложка отделно
Кога да изберете диск за грубо шлифоване:
- Максимално грубо сваляне на метал — големи припуски, отливки
- Трябва да се снеме максимум за минимум време, качеството на повърхността няма значение
- Почистване след газово рязане, премахване на леякови остатъци
Стъпка 1 — изберете типа абразивно зърно
Типът на абразивното зърно е най-важният параметър на фибровия диск. Той определя производителността, ресурса и цената на обработка на един квадратен метър повърхност.
Корунд (AO) — алуминиев оксид
Класически универсален абразив с най-ниска цена за диск. Зърната алуминиев оксид (Al₂O₃) работят добре по въглеродна конструкционна стомана, чугун и дървесина.
- Най-ниска цена за диск — оптимален за битова употреба
- Работи добре по въглеродна стомана, чугун и дървесина
- Широк диапазон зърнистости P24–P120
- НЕ се препоръчва за неръждаема стомана— може да причини контаминация и корозия
Изберете корунд, ако: работите рядко, само с въглеродна стомана или дървесина, бюджетът е ограничен.
Циркон (ZA) — циркониев корунд
Професионален абразив със свойството самозаточване. При работа циркониевото зърно се отчупва и оголва нови остри ръбове. Това осигурява стабилна производителност през целия срок на служба и увеличава ресурса 2–3 пъти в сравнение с корунда.
- Самозаточване — стабилна производителност от първия до последния метър
- Ресурс 2–3 пъти по-дълъг от корунда
- По-малко нагряване на детайла — по-хладна работа
- Подходящ за неръждаема стомана (серии без Fe и S)
- Най-ниска цена на обработка за m² при редовна употреба
Изберете циркон, ако: работите всеки ден, нужна е максимална производителност, работите с неръждаема стомана.
Керамично зърно (SG)
Най-технологичният абразив от премиум клас. Микрокристалната структура на зърното осигурява контролирано микроразрушаване (micro-fracturing) — всяко зърно се разпада на десетки дребни остри частици, които поддържат максимална режеща способност. Ресурсът е 3–5 пъти по-дълъг от този на корунда.
- Максимална производителност при сваляне на метал сред всички видове зърно
- Ресурс 3–5 пъти по-дълъг от корунда
- Минимално нагряване на детайла — критично за неръждаема стомана и тънък метал
- Микроразрушаване (micro-fracturing) вместо затъпяване
Изберете керамика, ако: промишлени обеми шлифоване, работа със скъпи материали (неръждаема стомана, титан), максималната производителност е по-важна от цената на диска.
Сравнение на трите типа зърно
| Параметър | Корунд (AO) | Циркон (ZA) | Керамика (SG) |
|---|---|---|---|
| Производителност | ★★★☆☆ | ★★★★☆ | ★★★★★ |
| Ресурс | ★★☆☆☆ | ★★★★☆ | ★★★★★ |
| Цена за диск | ★★★★★ | ★★★☆☆ | ★★☆☆☆ |
| Цена на обработката на 1 m² | Средна | Най-ниска | Ниска (големи обеми) |
| Неръждавейка | ❌ | ✔ | ✔ |
| Въглеродна стомана | ✔ | ✔ | ✔ |
| Цветни метали | ✔ | ⚠️ прекомерен | ❌ неоправдан |
| Самозаточване | Не | Да (отчупване) | Да (микроотчупване) |
Стъпка 2 — определете зърнистостта
Зърнистостта на фибровия диск определя грубостта на обработката, скоростта на снемане на метал и качеството на повърхността. Колкото по-малко е числото, толкова по-грубо е зърното и по-агресивно снемането:
| Зърнистост | Предназначение | Грапавост Ra, µm | Типично приложение |
|---|---|---|---|
| P24 | Грубо обдиране | 6.3–12.5 | Премахване на ръжда на големи площи, груби припуски |
| P36 | Агресивно шлифоване | 3.2–6.3 | Заваръчни шевове, окалина след горещо валцуване |
| P40 | Грубо шлифоване | 2.5–3.2 | Заваръчни шевове, премахване на боя, почистване |
| P60 | Средно шлифоване | 1.6–2.5 | Изравняване на повърхността, подготовка на ръбовете |
| P80 | Полуфино | 0.8–1.6 | Подготовка за боядисване, изравняване |
| P100 | Финишно | 0.4–0.8 | Подготовка за грундиране |
| P120 | Финишно | 0.2–0.4 | Подготовка за покритие, декоративна обработка |
Стъпка 3 — подберете опорната подложка
Фибров диск не може да се монтира на ъглошлайф без опорна подложка (backing pad). Подложката изпълнява три функции: поддържа диска, разпределя натиска по цялата контактна повърхност и осигурява охлаждане чрез въздушните канали. От типа на подложката зависи резултатът от обработката.
Твърда опорна подложка
Твърда пластмасова или гумена основа с минимален огъв. Осигурява максимален натиск на единица площ и най-агресивно сваляне на метал. Най-добрият избор за плоски повърхности, премахване на заваръчни шевове и груба обработка. Дава идеално равна шлифована повърхност.
Полутвърда (средна) опорна подложка
Основа с умерена гъвкавост — адаптира се към малки неравности на повърхността, като запазва стабилен натиск. Това е най-популярният тип сред професионалистите — подходящ е и за плоски повърхности, и за умерено извити детайли.
Мека (гъвкава) опорна подложка
Гъвкава основа, която следва контура на детайла. Идеална за обработка на тръби, огънати детайли, профили и заваръчни възли със сложна геометрия. По-малко натиск на единица площ — по-мека обработка, по-малък риск от прегаряне на тънък метал.
Съответствие на диаметрите
| Диаметър на фибровия диск | Диаметър на опорната подложка | Резба |
|---|---|---|
| 115 mm | 115 mm | M14 |
| 125 mm | 125 mm | M14 |
| 180 mm | 180 mm | M14 |
За какви работи да се използва
Фибровите дискове са универсален шлифовъчен инструмент, но за всеки материал има оптимална комбинация от зърно и зърнистост.
Металообработка
- Заваръчни шевове— P36–P60, циркон (ZA). Агресивно сваляне на шева с контролирано качество. Последователност: P36 (сваляне на шева) → P60 (изравняване).
- Окалина след валцоване— P24–P36, циркон или корунд. Грубото зърно бързо сваля дебелия слой окалина.
- Ръбове и фаски— P60–P80, циркон. Подготовка на ръбовете за заваряване, премахване на мустаци след рязане.
- Премахване на боя и покрития— P36–P60, корунд (AO). Корундът е достатъчен за меки покрития и е по-евтиният вариант.
Неръждаема стомана
САМО циркон (ZA) или керамика (SG)— корундовите дискове може да съдържат примеси от желязо и сяра, които причиняват контаминация и корозия на неръждаемата стомана.
- Заваръчни шевове на INOX— P60–P80, циркон. Започвайте с P60, не с P36 — агресивното зърно прегрява тънката неръждаема стомана и нарушава пасивния слой.
- Финишна обработка— P80–P120, циркон или керамика. За равномерна сатенена текстура шлифовайте в една посока.
- Побежалости (цветове от термично окисляване)— P60, циркон. Равномерни движения без спиране на едно място.
Цветни метали
- Алуминий— P60–P80, корунд с покритие против задръстване (anti-clog). Понижени обороти (50–70% от максималните). Обикновените дискове бързо се задръстват от мекия алуминий.
- Мед и месинг— P80–P120, корунд. Минимален натиск, бавни равномерни движения.
Дървесина
- Шлифоване на повърхността— P60–P80, корунд (AO). Работете на понижени обороти (6000–8000 об/мин), равномерно по посока на влакната.
- Премахване на лак и боя— P36–P60, корунд. Грубото зърно сваля по-ефективно старите покрития.
Техника на работа
Правилната техника удвоява ресурса на фибровия диск и осигурява по-добро качество на обработката. Спазвайте пет ключови правила:
Ъгъл на наклона: 15–30°. Дръжте ъглошлайфа под ъгъл 15–30° спрямо повърхността. При по-малък ъгъл (<10°) дискът се плъзга — ниска производителност и бързо запушване на зърното. При по-голям ъгъл (>35°) работи само ръбът на диска — неравномерно износване, вълнообразни следи и прегряване. Оптималният диапазон за повечето задачи е 20–25°.
Натиск: умерен. Натискайте умерено — теглото на инструмента плюс малък допълнителен натиск. Прекомерният натиск претоварва двигателя на ъглошлайфа, прегрява детайла (особено неръждавейката) и съкращава ресурса на диска. При правилен натиск искрите излитат равномерно и не променят цвета си към тъмночервено.
Посока: от себе си или отляво надясно. Движете ъглошлайфа равномерно от себе си или отляво надясно. Не се задържайте на едно място — това предизвиква локално прегряване и сини цветове на нагряване по метала. По големи площи работете с успоредни движения с припокриване 30–50%.
Скорост: 11 000–12 200 об/мин за 125 mm. Използвайте пълните обороти на ъглошлайфа за въглеродна стомана. За неръждаема стомана намалявайте оборотите до 9000–10 000 об/мин, ако ъглошлайфът има регулатор. Твърде ниските обороти намаляват ефективността и увеличават задръстването на зърното.
Охлаждане: паузи на всеки 20–30 секунди. Фибровият диск отвежда топлината през въздушните канали на опорната подложка, но при интензивна работа това не е достатъчно. Правете паузи на всеки 20–30 секунди, за да избегнете прегряване на детайла и деформация на фибровата основа.
Типични грешки
✓ Правилно
- Корунд — обикновена стомана, циркон/керамика — неръждавейка и твърд метал.
- Работете под ъгъл 5–15° на опорната подложка.
- Последователност на зърнистостта: груба → финишна.
- Умерен натиск — дискът реже сам.
✕ Грешка
- Корунд върху неръждавейка — пренасяне на желязо, корозия.
- Голям ъгъл — неравномерно износване на ръба.
- Работа без опорна подложка — счупване на диска.
- Силен натиск — прегряване и бързо износване.
- Работа без опорна подложка. Това е ОПАСНО. Фибровият диск е тънък и гъвкав — без подложка той няма твърдост, вибрира и може да се разкъса при обороти 12 000 об/мин. Опорната подложка е задължителна винаги, без изключения.
- Подложка с неподходящ размер. Подложка 115 mm под диск 125 mm — неравномерно износване, вибрации, подгъване на краищата. Подложка 125 mm под диск 115 mm — подложката излиза извън ръба на диска и може да контактува с детайла. Диаметрите трябва да съвпадат.
- Прекалено грубо зърно за неръждаема стомана. Не започвайте с P24 или P36 по неръждаема стомана. Грубото зърно прегрява метала, нарушава пасивния слой и предизвиква оксидни цветове от нагряване. Започвайте най-малко с P60.
- Работа „с ръба“ (90°). При ъгъл 90° работи само ръбът на диска. Това води до бързо износване, вълнообразна повърхност и прегряване. Дръжте ъгъл 15–30°.
- Съхранение на влажно място. Фибровата основа е хигроскопична. При влажност над 65% дискът се деформира, губи равнинност и може да се разкъса при работа. Съхранявайте хоризонтално, в оригиналната опаковка, в сухо помещение.
- Използване на износен диск. Когато абразивното зърно се е износило напълно, остава само фибровата основа, която нагрява повърхността и може да остави прегаряния. Сменяйте диска, когато зърното се износи до основата.
- Корунд върху неръждавейка. Корундовите дискове могат да съдържат примеси от желязо и сяра, които при нагряване се пренасят върху повърхността на неръждавейката и предизвикват корозия. За INOX — само циркон или керамика.
Фиброви дискове NovoAbrasive
NovoAbrasive произвежда фиброви шлифовъчни дискове в две серии — професионална (циркон ZA) и икономична (корунд AO). Цялата продукция е сертифицирана по стандарта EN 13743 и е произведена от европейски суровини.
За правилна работа с фиброви дискове е необходима опорна подложка. NovoAbrasive предлага твърди и полутвърди опорни подложки M14 с диаметри 115, 125 и 180 mm. Пълният асортимент е в раздела Аксесоари.
| Параметър | Значение |
|---|---|
| Диаметри | 115, 125, 180 mm |
| Присъединителен отвор | 22,23 mm |
| Дебелина | 0,8–1,0 mm |
| Тип на зърното | Циркониев корунд (ZA), алуминиев оксид (AO) |
| Зърнистост | P24, P36, P40, P60, P80, P100, P120 |
| Стандарт | EN 13743 |
| Опорна подложка | M14, твърда / полутвърда / мека (купува се отделно) |
Чести въпроси
По какво фибровият диск се различава от ламелния?
Фибровият диск е тънък диск (0,8–1,0 mm) с абразивно зърно на вулканизирана фиброва основа, който изисква опорна подложка. Ламелният е самоносещ диск от припокриващи се парчета шлифовъчна хартия на стъклопластова основа. Фибровият снема метал по-бързо и има по-ниска цена на m², ламелният дава по-добро качество на повърхността и не изисква подложка.
Задължителна ли е опорната подложка?
Да, задължително! Фибровият диск е тънък и гъвкав — без опорна подложка той няма твърдостта за работа, вибрира и може да се разкъса при въртене. Подложката с резба M14 се навива на шпиндела на ъглошлайфа, а фибровият диск се притиска с фланец отгоре. Никога не работете без подложка.
Циркон или корунд?
Цирконът е по-скъп за единица (с 30–50%), но ресурсът му е 2–3 пъти по-дълъг. За ежедневна работа цирконът е по-изгоден: цената за обработка на един квадратен метър е по-ниска. За неръждаема стомана — само циркон. Корундът — за битова употреба и рядка работа по въглеродна стомана или дървесина.
Каква зърнистост да изберете за заваръчен шев?
За грубо снемане на заваръчния шев започнете с P36. След свалянето на основния припуск преминете към P60 за изравняване. Ако е нужна подготовка за боядисване — завършвайте с P80. Последователността P36 → P60 → P80 дава най-добър резултат. Ако шевът е нисък, може да се започне от P60.
Може ли по неръждаема стомана?
Само циркон или керамика. Корундовите дискове могат да съдържат примеси от желязо и сяра, които при нагряване се пренасят върху повърхността на неръждавейката и предизвикват корозия. Избирайте дискове с маркировка INOX или с циркониево/керамично зърно. Започвайте минимум с P60 — прекалено едрото зърно прегрява неръждавейката.
Как да съхранявате фибровите дискове?
Съхранявайте на сухо място с влажност до 65%, хоризонтално, в оригиналната опаковка. Фибровата основа е хигроскопична — при повишена влажност дискът се деформира, губи равнинност и може да се разкъса при работа. Не оставяйте дисковете на пода, до прозорци или в неотопляеми помещения.
Под какъв ъгъл да се работи?
Оптималният ъгъл е 15–30° спрямо повърхността. При ъгъл под 10° дискът се плъзга и не снема метал. При ъгъл над 35° работи само ръбът на диска — неравномерно износване и вълнообразни следи. За повечето задачи идеалният диапазон е 20–25°.
Изберете фибров диск
Пълен каталог на фибровите шлифовъчни дискове NovoAbrasive: циркон и корунд, P24–P120