
















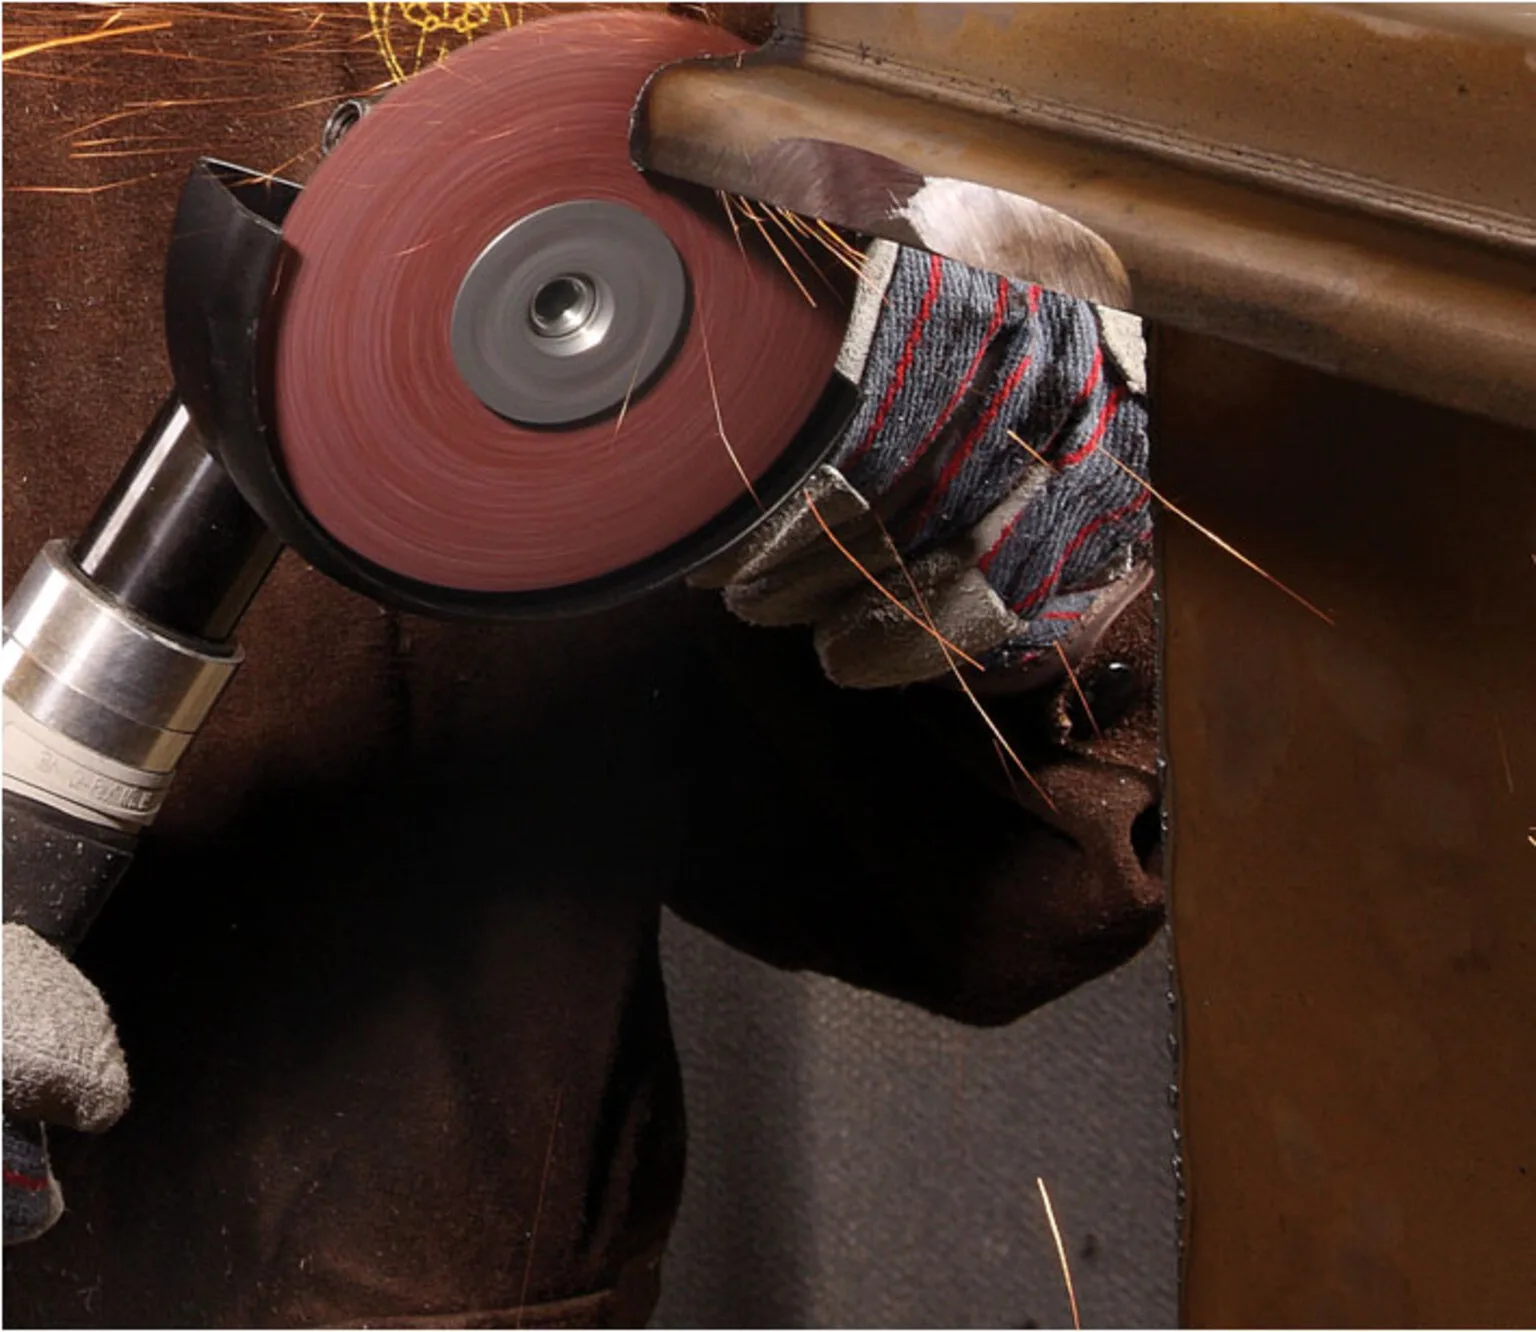
Fíbrový kotúč je podceňovaný nástroj: na opornom tanieri agresívne uberá kov a rovno pripraví povrch. Hlavné je správne zvoliť zrno, zrnitosť a tanier podľa materiálu.
Čo je fíbrový kotúč a ako funguje

Fíbrový kotúč (fibre disc, fiber disc) je pružný brúsny kotúč, ktorý sa na uhlovú brúsku nasadzuje cez oporný tanier. Na rozdiel od lamelových alebo hrubovacích kotúčov má fíbrový kotúč tenkú, ale tuhú podložku z vulkanizovaného fíbra, ktorá zabezpečuje agresívny úber kovu pri kontrolovanej kvalite povrchu.
Konštrukcia sa skladá z troch komponentov:
- Brúsna vrstva— zrná korundu, zirkónu alebo keramiky ukotvené na podklade živicovým spojivom (resin bond). Typ zrna určuje výkon, životnosť aj cenu opracovania.
- Fíbrová podložka— hustý vulkanfíber (celulóza presýtená živicou) s hrúbkou 0,8–1,0 mm. Zaisťuje zároveň tuhosť, tepelnú odolnosť aj pružnosť. Práve od tejto podložky pochádza názov „fíbrový“.
- Stredový otvor 22,23 mm— štandardné upnutie na oporný tanier so závitom M14. Fíbrový kotúč sa NEUPÍNA priamo na vreteno — oporný tanier je nevyhnutný.
Princíp práce: fíbrový kotúč sa nasadzuje na oporný tanier a pritláča prírubou uhlovej brúsky. Pri otáčaní (11 000–13 300 ot./min podľa priemeru) brúsne zrno odoberá z povrchu obrobku mikrotriesky. Ako sa opotrebúva, zrno sa odštiepi a obnaží nové ostré hrany — to je princíp samoostrenie, ktorý zaisťuje stabilný výkon počas celej životnosti kotúča.
Fíbrový vs. lamelový vs. hrubovací
Tri typy brúsnych kotúčov pre uhlovú brúsku riešia rôzne úlohy. Podrobné porovnanie vám pomôže zvoliť správny nástroj:
| Parameter | Fíbrový kotúč | Lamelový kotúč | Hrubovací kotúč |
|---|---|---|---|
| Hrúbka | 0,8–1,0 mm (+ tanier) | 6–8 mm | 4–8 mm |
| Vyžaduje tanier | Áno (povinne) | Nie | Nie |
| Agresivita úberu | ★★★★★ | ★★★☆☆ | ★★★★☆ |
| Kvalita povrchu | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| Vibrácie | ★★★☆☆ | ★★★★★ | ★★☆☆☆ |
| Životnosť | ★★★★☆ | ★★★☆☆ | ★★★☆☆ |
| Cena za kus | Najnižšia | Stredná | Vyššia |
| Cena brúsenia | Najnižšia na m² | Stredná | Vysoká |
| Kontrola opracovania | ★★★★★ | ★★★★☆ | ★★☆☆☆ |
| Nerez | ✔ (zirkón/keramika) | ✔ (zirkón) | ⚠️ prehriatie |
Kedy zvoliť fíbrový kotúč:
- Potrebujete agresívny úber kovu s kontrolovanou kvalitou povrchu
- Opracovanie veľkých plôch — najnižšia cena na m²
- Práca s nehrdzavejúcou oceľou (zirkón alebo keramika)
- Odstraňovanie farby, hrdze a okují z veľkých povrchov
- Rýchla zmena zrnitosti — kotúč vymeníte za 5–10 sekúnd
Kedy zvoliť lamelový kotúč:
- Potrebujete najlepšiu kvalitu povrchu — príprava pod náter, základovanie
- Finálna úprava zvarov — zahladenie, zarovnanie
- Práca v ťažko prístupných miestach — kúty, vnútorné zvary
- Nechcete kupovať oporný tanier zvlášť
Kedy zvoliť hrubovací kotúč:
- Maximálny hrubý úber kovu — veľké prídavky, odliatky
- Potrebujete ubrať maximum za minimum času a kvalita povrchu nie je dôležitá
- Začistenie po rezaní plameňom, odstránenie vtokov
Krok 1 — Zvoľte typ brúsneho zrna
Typ brúsneho zrna je najdôležitejším parametrom fíbrového kotúča. Určuje výkon, životnosť aj cenu opracovania jedného štvorcového metra povrchu.
Korund (AO) — oxid hlinitý
Klasické univerzálne brusivo s najnižšou cenou za kotúč. Zrná oxidu hlinitého (Al₂O₃) dobre pracujú na uhlíkovej konštrukčnej oceli, liatine a dreve.
- Najnižšia cena za kotúč — optimálny na domáce použitie
- Dobre pracuje na uhlíkovej oceli, liatine a dreve
- Široký rozsah zrnitostí P24–P120
- NEODPORÚČA sa na nehrdzavejúcu oceľ— môže spôsobiť kontamináciu a koróziu
Korund zvoľte, ak: pracujete občas, len s uhlíkovou oceľou alebo drevom, rozpočet je obmedzený.
Zirkón (ZA) — zirkón-korund
Profesionálne brusivo so schopnosťou samoostrenia. Pri práci sa zirkónové zrno odštepuje a obnažuje nové ostré hrany. To zaisťuje stály výkon počas celej životnosti a predlžuje ju 2–3× v porovnaní s korundom.
- Samoostrenie — stabilný výkon od prvého do posledného metra
- Životnosť 2–3× dlhšia než u korundu
- Menší ohrev obrobku — chladnejšia práca
- Vhodné na nehrdzavejúcu oceľ (rady bez Fe a S)
- Najnižšia cena opracovania na m² pri pravidelnom používaní
Zirkón zvoľte, ak: pracujete denne, potrebujete maximálny výkon, pracujete s nerezom.
Keramické zrno (SG)
Najmodernejšie brusivo prémiovej triedy. Mikrokryštalická štruktúra zrna zabezpečuje riadené mikroštiepenie (micro-fracturing) — každé zrno sa rozpadá na desiatky drobných ostrých častíc, ktoré udržiavajú maximálnu rezivosť. Životnosť je 3–5× dlhšia ako pri korunde.
- Najvyšší úber kovu zo všetkých typov zrna
- Životnosť 3–5× dlhšia než u korundu
- Minimálny ohrev obrobku — kritické pri nereze a tenkom kove
- Mikroštiepenie (micro-fracturing) namiesto otupovania
Keramiku zvoľte, ak: brúsite v priemyselných objemoch, pracujete s drahými materiálmi (nerez, titán), maximálny výkon je pre vás dôležitejší než cena kotúča.
Porovnanie troch typov zrna
| Parameter | Korund (AO) | Zirkón (ZA) | Keramika (SG) |
|---|---|---|---|
| Výkon | ★★★☆☆ | ★★★★☆ | ★★★★★ |
| Životnosť | ★★☆☆☆ | ★★★★☆ | ★★★★★ |
| Cena za kotúč | ★★★★★ | ★★★☆☆ | ★★☆☆☆ |
| Cena opracovania 1 m² | Stredná | Najnižšia | Nízka (veľké objemy) |
| Nerez | ❌ | ✔ | ✔ |
| Uhlíková oceľ | ✔ | ✔ | ✔ |
| Neželezné kovy | ✔ | ⚠️ nadbytočný | ❌ neopodstatnený |
| Samoostrenie | Nie | Áno (odštiepovanie) | Áno (mikroštiepenie) |
Krok 2 — Určte zrnitosť
Zrnitosť fíbrového kotúča určuje hrubosť opracovania, rýchlosť úberu kovu a kvalitu povrchu. Čím nižšie číslo, tým hrubšie zrno a agresívnejší úber:
| Zrnitosť | Určenie | Drsnosť Ra, µm | Typické použitie |
|---|---|---|---|
| P24 | Hrubé obrusovanie | 6.3–12.5 | Odstránenie hrdze na veľkých plochách, hrubé prídavky |
| P36 | Agresívne brúsenie | 3.2–6.3 | Zvary, okuje po valcovaní za tepla |
| P40 | Hrubé brúsenie | 2.5–3.2 | Zvary, odstránenie farby, začistenie |
| P60 | Stredné brúsenie | 1.6–2.5 | Zarovnanie povrchu, príprava hrán |
| P80 | Polojemné | 0.8–1.6 | Príprava pod lakovanie, zarovnávanie |
| P100 | Čistové | 0.4–0.8 | Príprava pod základný náter |
| P120 | Finálne | 0.2–0.4 | Príprava pod povrchovú úpravu, dekoratívne opracovanie |
Krok 3 — Vyberte oporný tanier
Fíbrový kotúč nemožno nasadiť na uhlovú brúsku bez oporného taniera (backing pad). Tanier plní tri funkcie: podopiera kotúč, rozkladá tlak po celej styčnej ploche a vzduchovými kanálikmi zabezpečuje chladenie. Od typu taniera závisí výsledok opracovania.
Tuhý (tvrdý) oporný tanier
Tvrdá plastová alebo gumová podložka s minimálnym prehnutím. Zabezpečuje maximálny tlak na jednotku plochy a najagresívnejší úber kovu. Najlepšia voľba na rovné plochy, odstraňovanie zvarov a hrubé opracovanie. Dáva dokonale rovnú brúsenú plochu.
Polotvrdý (stredný) oporný tanier
Podklad s miernou pružnosťou — prispôsobí sa drobným nerovnostiam povrchu a udrží stabilný tlak. Je to najpopulárnejší typ medzi profesionálmi — hodí sa na rovné plochy aj na mierne zakrivené diely.
Mäkký (pružný) oporný tanier
Pružný podklad, ktorý kopíruje obrys obrobku. Ideálny na opracovanie rúr, ohýbaných dielov, profilov a zvarencov so zložitou geometriou. Nižší tlak na jednotku plochy znamená šetrnejšie opracovanie a menšie riziko prepálenia tenkého plechu.
Zhoda priemerov
| Priemer fíbrového kotúča | Priemer oporného taniera | Závit |
|---|---|---|
| 115 mm | 115 mm | M14 |
| 125 mm | 125 mm | M14 |
| 180 mm | 180 mm | M14 |
Na aké práce používať
Fíbrové kotúče sú univerzálny brúsny nástroj, ale pre každý materiál existuje optimálna kombinácia zrna a zrnitosti.
Spracovanie kovov
- Zvary— P36–P60, zirkón (ZA). Agresívne odstránenie zvaru s kontrolovanou kvalitou. Postup: P36 (odstrániť zvar) → P60 (zarovnať).
- Okoviny po valcovaní— P24–P36, zirkón alebo korund. Hrubé zrno rýchlo odstráni hrubú vrstvu okují.
- Hrany a skosenia— P60–P80, zirkón. Príprava hrán na zváranie, odstraňovanie otrepov po rezaní.
- Odstraňovanie farby a povlakov— P36–P60, korund (AO). Na mäkké nátery korund postačí a je lacnejší.
Nehrdzavejúca oceľ
IBA zirkón (ZA) alebo keramika (SG)— korundové kotúče môžu obsahovať prímesi železa a síry, ktoré spôsobujú kontamináciu a koróziu nerezu.
- Zvary na INOX— P60–P80, zirkón. Začínajte s P60, nie s P36 — agresívne zrno prehrieva tenký nerez a narúša pasívnu vrstvu.
- Finálna úprava— P80–P120, zirkón alebo keramika. Pre rovnomernú saténovú textúru brúste jedným smerom.
- Nábehové farby (tepelná oxidácia)— P60, zirkón. Rovnomerné pohyby bez zastavenia na jednom mieste.
Neželezné kovy
- Hliník— P60–P80, korund s povrchovou úpravou proti zanášaniu (anti-clog). Znížené otáčky (50–70 % maxima). Bežné kotúče sa mäkkým hliníkom rýchlo zanesú.
- Meď a mosadz— P80–P120, korund. Minimálny prítlak, pomalé rovnomerné pohyby.
Drevo
- Brúsenie povrchu— P60–P80, korund (AO). Pracujte pri znížených otáčkach (6000–8000 ot./min), rovnomerne pozdĺž vlákien.
- Odstránenie laku a farby— P36–P60, korund. Hrubé zrno odstráni staré nátery účinnejšie.
Technika práce
Správna technika zdvojnásobí životnosť fíbrového kotúča a zabezpečí lepšiu kvalitu opracovania. Dodržiavajte päť kľúčových pravidiel:
Uhol sklonu: 15–30°. Držte uhlovú brúsku pod uhlom 15–30° k povrchu. Pri menšom uhle (<10°) kotúč kĺže — nízky výkon a rýchle zanášanie zrna. Pri väčšom uhle (>35°) pracuje iba okraj kotúča — nerovnomerné opotrebenie, vlnité stopy a prehrievanie. Optimálny rozsah pre väčšinu úloh je 20–25°.
Prítlak: mierny. Tlačte mierne — hmotnosť náradia plus malý dodatočný tlak. Nadmerný tlak preťažuje motor brúsky, prehrieva obrobok (najmä nerez) a skracuje životnosť kotúča. Pri správnom prítlaku letia iskry rovnomerne a nemenia farbu na tmavočervenú.
Smer: od seba alebo zľava doprava. Veďte brúsku rovnomerne od seba alebo zľava doprava. Nezdržiavajte sa na jednom mieste — spôsobí to lokálne prehriatie a modré nábehové farby na kove. Na veľkých plochách pracujte rovnobežnými prechodmi s prekrytím 30–50 %.
Otáčky: 11 000–12 200 ot./min pri 125 mm. Na uhlíkovú oceľ používajte plné otáčky brúsky. Pri nehrdzavejúcej oceli znížte otáčky na 9000–10 000 ot./min, ak má brúska regulátor. Príliš nízke otáčky znižujú účinnosť a zvyšujú zanášanie zrna.
Chladenie: pauzy každých 20–30 sekúnd. Fíbrový kotúč odvádza teplo vzduchovými kanálikmi oporného taniera, pri intenzívnej práci to však nestačí. Robte prestávky každých 20–30 sekúnd, aby ste predišli prehriatiu obrobku a deformácii fíbrovej podložky.
Typické chyby
✓ Správne
- Korund — bežná oceľ, zirkón/keramika — nerez a tvrdý kov.
- Pracujte pod uhlom 5–15° na opornom tanieri.
- Postupnosť zrnitostí: hrubá → finálna.
- Mierny prítlak — kotúč reže sám.
✕ Chyba
- Korund na nereze — zanesenie železa, korózia.
- Veľký uhol — nerovnomerné opotrebenie okraja.
- Práca bez oporného taniera — zlomenie kotúča.
- Silný prítlak — prehriatie a rýchle opotrebenie.
- Práca bez oporného taniera. Je to NEBEZPEČNÉ. Fíbrový kotúč je tenký a pružný — bez taniera nemá tuhosť, vibruje a pri otáčkach 12 000 ot./min sa môže roztrhnúť. Oporný tanier je povinný vždy, bez výnimky.
- Tanier nesprávnej veľkosti. Tanier 115 mm pod kotúč 125 mm znamená nerovnomerné opotrebenie, vibrácie a ohýbanie okrajov. Tanier 125 mm pod kotúč 115 mm presahuje cez okraj kotúča a môže sa dotýkať obrobku. Priemery sa musia zhodovať.
- Príliš hrubé zrno na nerez. Na nehrdzavejúcej oceli nezačínajte s P24 ani P36. Hrubé zrno kov prehrieva, narúša pasívnu vrstvu a spôsobuje nábehové farby. Začínajte najmenej s P60.
- Práca „hranou“ (90°). Pri uhle 90° pracuje len okraj kotúča. Vedie to k rýchlemu opotrebeniu, zvlnenému povrchu a prehrievaniu. Držte uhol 15–30°.
- Skladovanie na vlhkom mieste. Fíbrová podložka je hygroskopická. Pri vlhkosti nad 65 % sa kotúč deformuje, stráca rovinnosť a pri práci sa môže roztrhnúť. Skladujte ho vodorovne, v originálnom balení, v suchej miestnosti.
- Používanie opotrebovaného kotúča. Keď sa brúsne zrno úplne obrúsi, ostane len fíbrová podložka, ktorá povrch zahrieva a môže zanechať prípaleniny. Kotúč vymeňte, keď je zrno obrúsené až k podložke.
- Korund na nereze. Korundové kotúče môžu obsahovať prímesi železa a síry, ktoré sa pri zahriatí prenášajú na povrch nerezu a spôsobujú koróziu. Pre INOX — len zirkón alebo keramika.
Fíbrové kotúče NovoAbrasive
NovoAbrasive vyrába fíbrové brúsne kotúče v dvoch radách — profesionálnej (zirkón ZA) a ekonomickej (korund AO). Celá produkcia je certifikovaná podľa normy EN 13743 a vyrobená z európskych surovín.
Na správnu prácu s fíbrovými kotúčmi je potrebný oporný tanier. NovoAbrasive ponúka tvrdé a polotvrdé taniere M14 s priemerom 115, 125 a 180 mm. Kompletný sortiment nájdete v sekcii Príslušenstvo.
| Parameter | Význam |
|---|---|
| Priemery | 115, 125, 180 mm |
| Upínací otvor | 22,23 mm |
| Hrúbka | 0,8–1,0 mm |
| Typ zrna | Zirkón-korund (ZA), oxid hlinitý (AO) |
| Zrnitosť | P24, P36, P40, P60, P80, P100, P120 |
| Norma | EN 13743 |
| Oporný tanier | M14, tvrdý / polotvrdý / mäkký (kupuje sa zvlášť) |
Časté otázky
Čím sa fíbrový kotúč líši od lamelového?
Fíbrový kotúč je tenký kotúč (0,8–1,0 mm) s brúsnym zrnom na vulkanizovanej fíbrovej podložke, ktorý vyžaduje oporný tanier. Lamelový je samonosný kotúč z prekrývajúcich sa lamiel brúsneho plátna na sklolaminátovej podložke. Fíbrový uberá kov rýchlejšie a má nižšiu cenu na m², lamelový dáva lepšiu kvalitu povrchu a tanier nepotrebuje.
Je oporný tanier povinný?
Áno, povinná! Fíbrový kotúč je tenký a pružný — bez oporného taniera nemá tuhosť potrebnú na prácu, vibruje a pri otáčaní sa môže roztrhnúť. Tanier so závitom M14 sa naskrutkuje na vreteno uhlovej brúsky a fíbrový kotúč sa zhora pritlačí prírubou. Nikdy nepracujte bez taniera.
Zirkón alebo korund?
Zirkón je za kus drahší (o 30–50 %), ale má 2–3-krát dlhšiu životnosť. Pri každodennej práci je zirkón výhodnejší: náklady na opracovanie jedného štvorcového metra sú nižšie. Na nehrdzavejúcu oceľ — iba zirkón. Korund — na domáce použitie a občasné práce s uhlíkovou oceľou alebo drevom.
Akú zrnitosť zvoliť na zvar?
Na hrubý úber zvaru začnite P36. Po odobratí hlavného prídavku prejdite na P60 na zarovnanie. Ak je potrebná príprava pod náter — dokončite P80. Postupnosť P36 → P60 → P80 dáva najlepší výsledok. Ak je zvar nízky, možno začať od P60.
Dá sa použiť na nehrdzavejúcu oceľ?
Iba zirkón alebo keramika. Korundové kotúče môžu obsahovať prímesi železa a síry, ktoré sa pri zahriatí prenášajú na povrch nerezu a spôsobujú koróziu. Voľte kotúče so značením INOX alebo so zirkónovým či keramickým zrnom. Začínajte minimálne od P60 — príliš hrubé zrno nerez prehrieva.
Ako skladovať fíbrové kotúče?
Skladujte na suchom mieste pri vlhkosti do 65 %, vodorovne, v originálnom obale. Fíbrová podložka je hygroskopická — pri zvýšenej vlhkosti sa kotúč deformuje, stráca rovinnosť a pri práci sa môže roztrhnúť. Nenechávajte kotúče na podlahe, pri oknách ani v nevykurovaných priestoroch.
Pod akým uhlom pracovať?
Optimálny uhol je 15–30° k povrchu. Pri uhle menšom ako 10° kotúč prekĺzava a neuberá kov. Pri uhle nad 35° pracuje len okraj kotúča — nerovnomerné opotrebenie a zvlnené stopy. Pre väčšinu úloh je ideálny rozsah 20–25°.
Vybrať fíbrový kotúč
Kompletný katalóg fíbrových brúsnych kotúčov NovoAbrasive: zirkón a korund, P24–P120