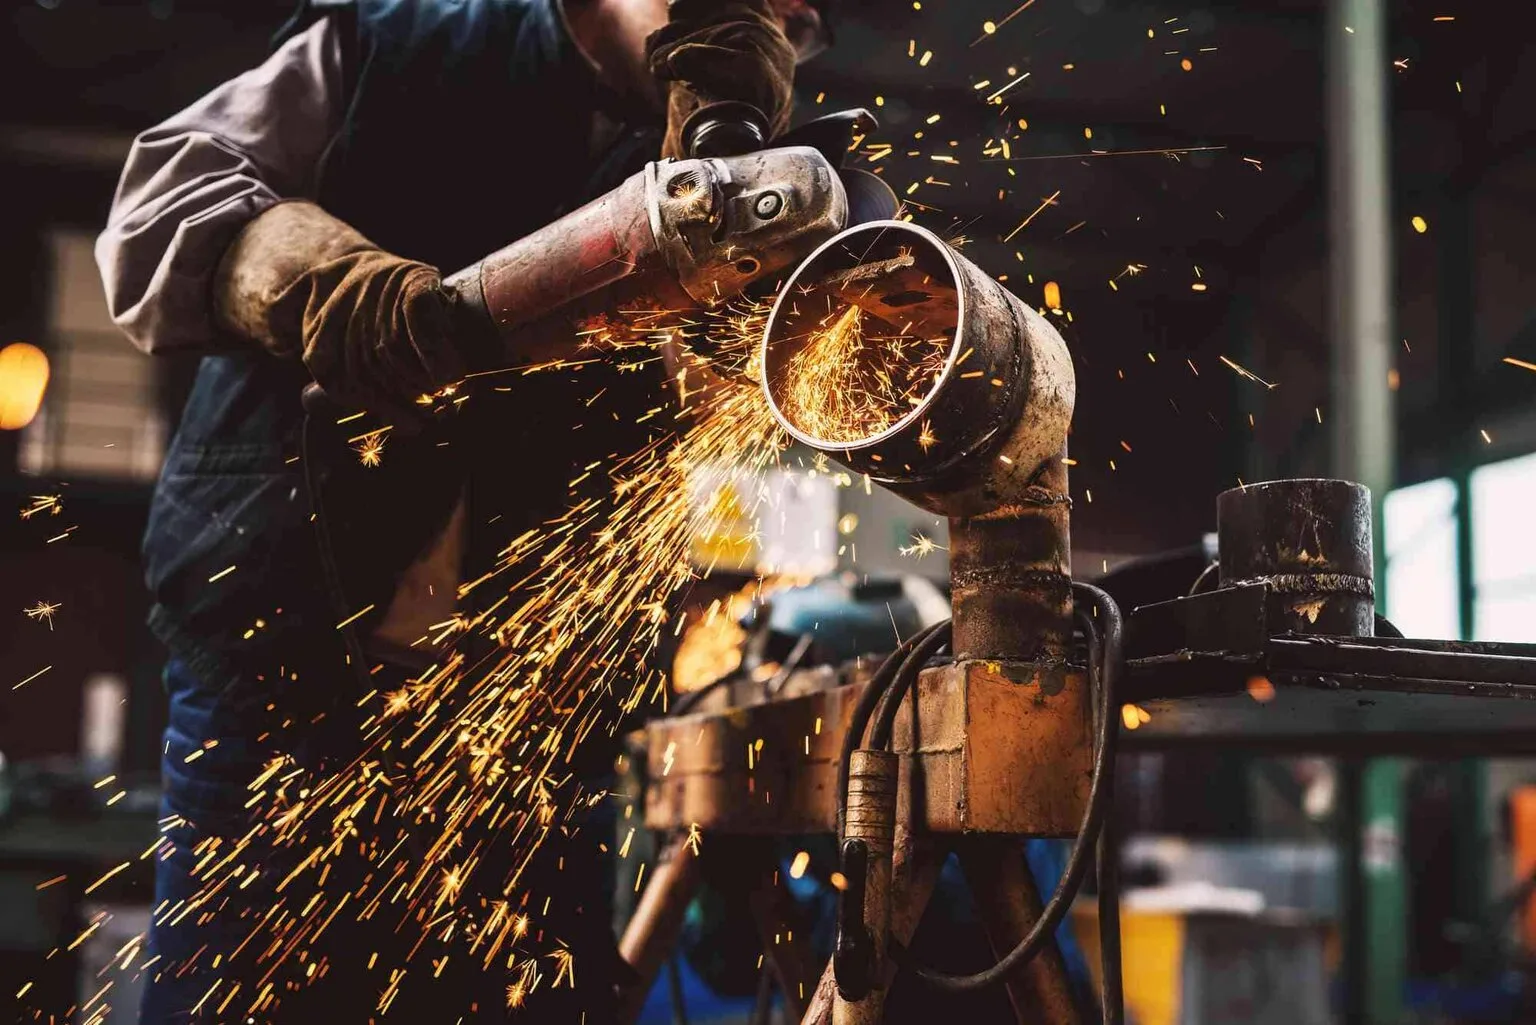
Začistenie zvaru prebieha v troch etapách: hrubé zloženie húsenice, zarovnanie, finiš. Správny kotúč a uhol v každom kroku šetria čas a dajú rovný povrch. Podrobný postup brúsenie zvarov.
Videonávod bude čoskoro k dispozícii
Odoberajte náš YouTube kanál, aby vám nič neuniklo
Príprava: posúdenie zvaru a voľba nástroja
✓ Správne
- Hrubý úber — hrubovací kotúč pod 15–30°.
- Zarovnanie/finiš — lamelový alebo fíbrový.
- Rovnomerné prechody, mierny prítlak.
✕ Chyba
- Rezný kotúč na brúsenie zvaru = zlomenie.
- Príliš veľký uhol — zárezy a nerovnosti.
- Prehriatie kovu (nábehové farby) od prítlaku.
Skôr než siahnete po brúske, posúďte zvar a určte, aký výsledok potrebujete. Od toho závisí počet fáz opracovania aj súprava brúsnych nástrojov.
Posúdenie zvaru
- Typ zvaru: tupý, kútový, preplátovaný, T-spoj — každý má svoju geometriu opracovania
- Výška húsenice: od 1–2 mm (tenký zvar TIG) po 5–8 mm (viacvrstvový MIG/MAG) — určuje, či je potrebná hrubá fáza
- Požiadavky na povrch: technické začisťovanie (2 etapy), hladký povrch (3 etapy), dekoratívna úprava (4 etapy)
- Materiál: uhlíková oceľ, nerez (INOX), hliník — každý má svoje brusivá
Potrebné náradie
- Uhlová brúska— 125 mm pre väčšinu úloh, s reguláciou otáčok pre dokončovacie práce
- Hrubovací kotúč 6,0 mm— na hrubý úber (zrno 24-36)
- Lamelové kotúče— P40-P60 na zarovnanie, P80-P120 na finiš
- Fíbrový kotúč (alternatíva) — P60–P120 na finálnu úpravu
- Netkaný materiál— na leštenie a saténovanie
1 Hrubý úber zvarovej húsenky
Prvou fázou je odobratie hlavnej hmoty zvarovej húsenky. Je to najagresívnejšia a najvýkonnejšia časť opracovania.
- Náradie: hrubovací (brúsny) kotúč s hrúbkou 6,0 mm
- Zrnitosť: 24–36 (hrubé zrno pre maximálny úber)
- Uhol sklonu: 15–30° k povrchu — to je optimálny rozsah pre brúsenie
- Prítlak: mierny, nechajte pracovať brusivo. Nadmerný tlak prehrieva obrobok a opotrebúva kotúč
- Pohyb: rovnomerné prechody pozdĺž zvaru, nezdržiavajte sa na jednom mieste
Výsledok: húsenica zvaru je odobratá na úroveň základného kovu alebo mierne nad ňu. Povrch má hrubú textúru s charakteristickými škrabancami od hrubovacieho kotúča. Je to normálne — ďalšie fázy povrch zarovnajú.
2 Zarovnanie povrchu
Druhá fáza odstráni stopy po hrubovacom kotúči a povrch zarovná. Lamelový kotúč pracuje jemnejšie a lepšie sa ovláda.
- Náradie: lamelový kotúč (flap disc)
- Zrnitosť: P40-P60
- Uhol sklonu: 15–25° k povrchu
- Pohyb: krížové prechody pod uhlom 45° k smeru zvaru — zabezpečí to rovnomerný úber
Výsledok: povrch je rovný, bez viditeľných stôp po zváraní. Zostáva jednotná textúra po lamelovom kotúči. Pri technických konštrukciách (rámy, podpery, kostry) to môže stačiť.
3 Finálna úprava
Tretia fáza dovedie povrch do hladkého stavu. Voľba nástroja závisí od požiadaviek:
- Lamelový kotúč P80–P120— najbežnejší variant. Dáva rovný, hladký povrch pripravený na natieranie alebo základný náter
- Fíbrový kotúč P80–P120— alternatíva lamelového. Agresívnejší, ale s presnejšou kontrolou. Zvlášť vhodný na rovné plochy
- Uhol sklonu: 15–20° — v dokončovacích fázach pracujte s minimálnym uhlom
Výsledok: hladký rovný povrch bez viditeľných škrabancov. Pripravený na náter, základný náter alebo ďalšie leštenie.
4 Leštenie (voliteľne)
Štvrtá etapa je potrebná pri dekoratívnych konštrukciách, nehrdzavejúcej oceli, zariadeniach potravinárskeho priemyslu a v ďalších prípadoch, kde záleží na vzhľade.
- Netkaný materiál (typ Scotch-Brite)— dáva saténový finiš, maskuje drobné škrabance. Zrnitosť Very Fine alebo Ultra Fine
- Plstený kotúč + leštiaca pasta— na zrkadlové leštenie nerezu
- Uhol sklonu: 10–15° — minimálny prítlak, maximálna styčná plocha
Výsledok: saténový alebo zrkadlový povrch, zvar je úplne neviditeľný.
Súhrnná tabuľka etáp
| Fáza | Typ kotúča | Zrnitosť | Uhol | Výsledok |
|---|---|---|---|---|
| 1. Hrubé odobratie | Hrubovací 6,0 mm | 24-36 | 15-30° | Húsenica odstránená, hrubý povrch |
| 2. Zarovnanie | Lamelový | P40-P60 | 15-25° | Rovný povrch, rovnorodá textúra |
| 3. Finálna úprava | Lamelový / fíbrový | P80-P120 | 15-20° | Hladký povrch pripravený na nátier |
| 4. Leštenie | Netkaný / plsť | Very Fine+ | 10-15° | Saténový alebo zrkadlový finiš |
Špecifiká opracovania INOX (nehrdzavejúca oceľ)
Opracovanie zvarov na nehrdzavejúcej oceli si vyžaduje osobitný prístup. Hlavné pravidlo: žiadna kontaminácia uhlíkovou oceľou.
Pravidlá práce s INOX:
- Iba brusivá so značením INOX— neobsahujú železo (Fe) ani síru (S), ktoré spôsobujú koróziu
- Vyhradené náradie— brúska, kotúče, kefy a podložky sa smú používať IBA na nerez. Náradie farebne označte
- Čisté pracovisko— neopracúvajte nerez vedľa uhlíkovej ocele. Iskry zo susedného pracoviska už znamenajú kontamináciu
- Ochranná fólia— ochrannú fóliu z nerezu nesnímajte, kým nie sú dokončené všetky operácie
- Znížené otáčky— nerez je citlivý na prehriatie. Sfarbenie (do modra alebo do žlta) znamená, že chrómová vrstva je zničená
- Pasivácia— po opracovaní sa odporúča pasivácia povrchu, aby sa obnovila ochranná oxidová vrstva
Typické chyby pri brúsení zvarov
- Príliš silný tlak na brúsku. Brusivo má pracovať samo — vašou úlohou je nástroj len viesť. Nadmerný tlak obrobok prehrieva, kov sfarbuje, urýchľuje opotrebenie kotúča a môže spôsobiť zárez do základného materiálu.
- Nesprávny uhol. Uhol menší ako 10° — kotúč sa „zamastí“ a kĺže po povrchu. Uhol väčší ako 40° — hlboké ryhy, nerovný povrch, riziko zarezania do kovu. Optimum na brúsenie je 15-30°.
- Preskakovanie stupňov zrnitosti. Prechod z P36 rovno na P120 nefunguje. Hrubé ryhy po P36 zostanú pod tenkou vrstvou opracovanou P120. Povrch bude vyzerať hladko, ale pri nátere alebo leštení sa chyby prejavia.
- Použitie rezného kotúča na brúsenie. Rezný kotúč (1,0-2,5 mm) je určený iba na rezanie pod 90°. Bočné zaťaženie môže tenký kotúč rozlomiť — je to životu nebezpečné.
- Práca na jednom mieste. Zotrvanie na jednom bode kov prehreje a vytvorí lokálnu priehlbinu. Veďte brúsku rovnomerne pozdĺž zvaru, stálou rýchlosťou.
Produkty NovoAbrasive na opracovanie zvarov
NovoAbrasive vyrába kompletnú sadu brúsnych nástrojov pre všetky fázy opracovania zvarov:
| Typ produktu | Sortiment | Fáza opracovania | Rady |
|---|---|---|---|
| Hrubovacie kotúče | 37 položiek | Krok 1 — hrubé odstránenie | Standard, Profi, Extreme |
| Lamelové kotúče | 62 položiek | Kroky 2-3 — zarovnanie, finiš | Standard, Profi, Extreme |
| Fíbrové kotúče | 12 položiek | Krok 3 — finálna úprava | Profi |
| Netkaný materiál | 4 položky | Krok 4 — leštenie | Profi |
Všetky produkty sú dostupné vo variantoch pre uhlíkovú oceľ a INOX. Rady Profi a Extreme sú certifikované MPA Hannover — to je záruka bezpečnosti a výkonu.
Časté otázky
Akým kotúčom začisťovať zvar?
Na hrubý úber zvarovej húsenky použite hrubovací kotúč s hrúbkou 6,0 mm so zrnitosťou 24-36. Pracujte pod uhlom 15-30° k povrchu. Na následné zarovnanie — lamelový kotúč P40-P60. Na finiš lamelový P80–P120 alebo fíbrový kotúč.
Pod akým uhlom brúsiť zvar?
Optimálny uhol brúsky pri brúsení je 15–30° k povrchu. Príliš malý uhol (menej než 10°) vedie k prehrievaniu a zamazaniu kotúča. Príliš veľký uhol (viac než 40°) k hlbokým ryhám a nerovnému povrchu. V dokončovacích fázach uhol znížte na 15–20°.
Ako brúsiť zvar na nerezi?
Pri opracovaní INOX je kriticky dôležité vyhnúť sa kontaminácii. Používajte iba brusivá so značením INOX— neobsahujú železo ani síru. Každý nástroj musí byť vyhradený iba na nerez. Pracujte pri znížených otáčkach, aby ste predišli prehriatiu a zafarbeniu. Po opracovaní sa odporúča pasivácia.
Koľko fáz je potrebných na brúsenie zvaru?
Od 2 do 4 fáz podľa požiadaviek. Minimum: hrubý úber + zarovnanie. Pre konštrukcie pod náter: 3 fázy. Pre dekoratívne výrobky z nerezu: 4 fázy vrátane leštenia. Nízky zvar (TIG) možno spracovať od 2. fázy.
Prečo sa hrubovací kotúč pri opracovaní zvaru rýchlo opotrebuje?
Najčastejšie príčiny: príliš veľký prítlak (kotúč sa prehrieva a rýchlejšie sa ničí), nesprávny uhol (pod 15° alebo nad 30°), nevhodná zrnitosť (príliš jemné zrno na hrubý úber). Vyskúšajte rad Profi alebo Extreme — zirkón a keramika vydržia 2–3× dlhšie než oxid hlinitý.
Potrebujete brusivá na opracovanie zvarov?
NovoAbrasive — hrubovacie, lamelové, fíbrové kotúče a netkaný materiál. Celý cyklus opracovania od jedného výrobcu.