
















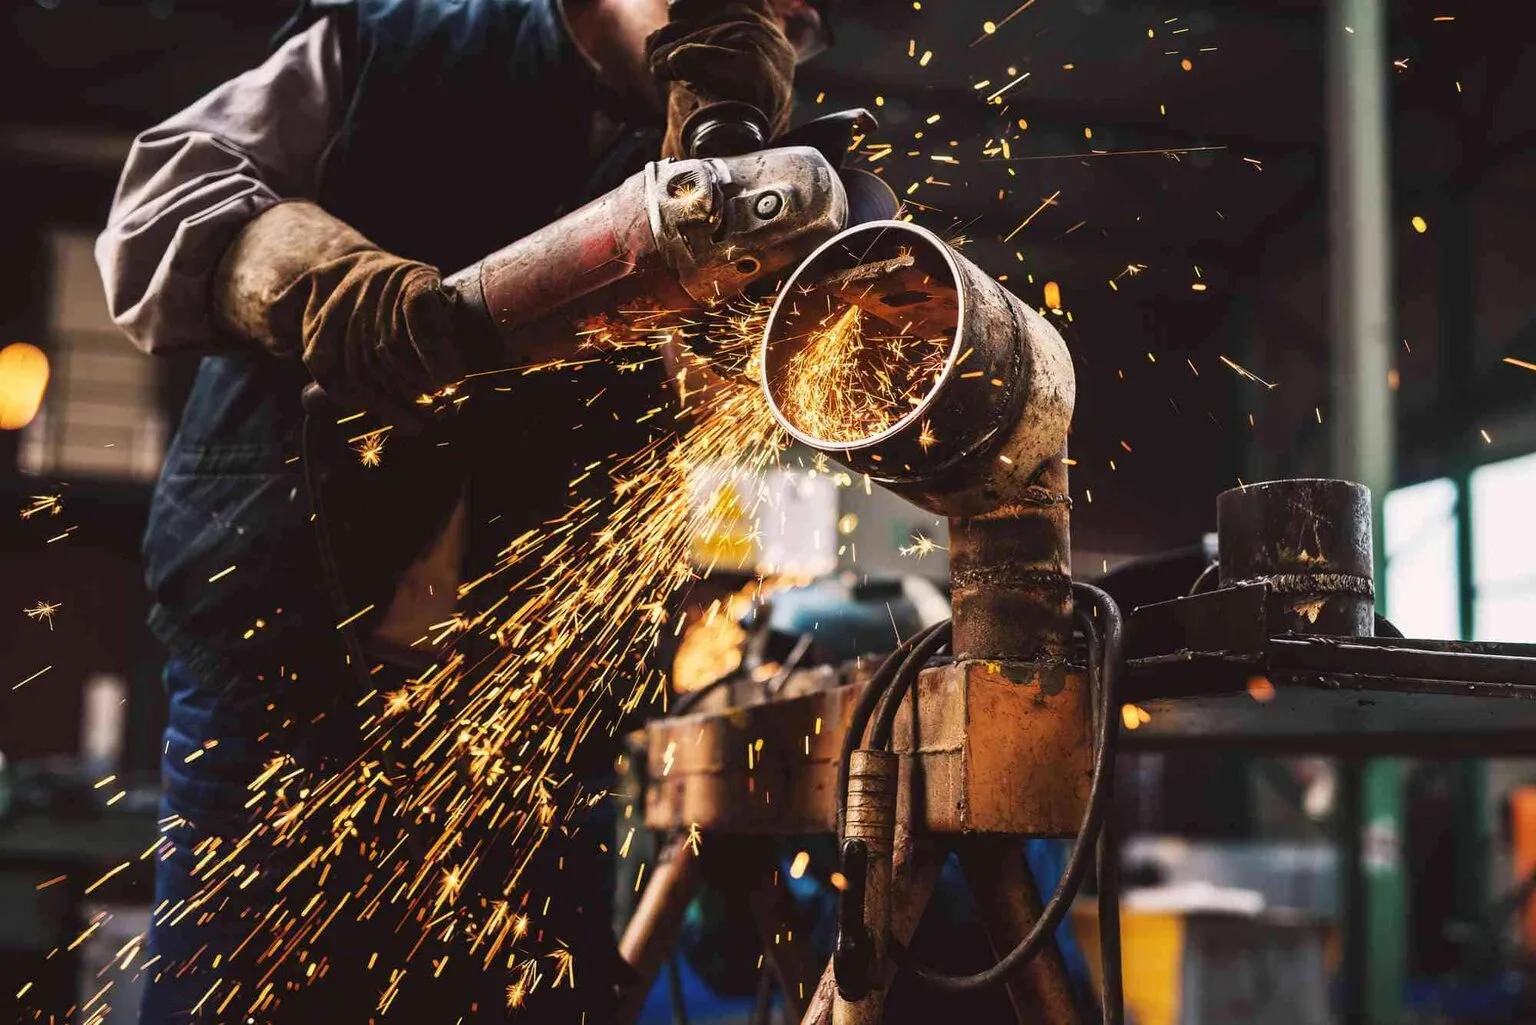
Зачистка сварного шва — в три этапа: грубое снятие валика, выравнивание, финиш. Правильный круг и угол на каждом шаге экономят время и дают ровную поверхность. Пошаговая техника шлифование сварных швов.
Видеоинструкция скоро будет доступна
Подпишитесь на наш YouTube-канал, чтобы не пропустить
Подготовка: оценка шва и выбор инструмента
✓ Правильно
- Грубое снятие — зачистной круг под 15–30°.
- Выравнивание/финиш — лепестковый или фибровый.
- Равномерные проходы, умеренный нажим.
✕ Ошибка
- Отрезной круг для шлифования шва — поломка.
- Слишком большой угол — подрезы и неровности.
- Перегрев металла (цвета побежалости) от нажима.
Прежде чем браться за болгарку, оцените сварной шов и определите итоговый результат, который вам нужен. От этого зависит количество этапов обработки и набор абразивных инструментов.
Оценка шва
- Тип шва: стыковой, угловой, нахлесточный, тавровое соединение — у каждого своя геометрия обработки
- Высота валика: от 1-2 мм (тонкий шов TIG) до 5-8 мм (многопроходный MIG/MAG) — определяет, нужен ли грубый этап
- Требования к поверхности: техническая зачистка (2 этапа), гладкая поверхность (3 этапа), декоративная обработка (4 этапа)
- Материал: углеродистая сталь, нержавейка (INOX), алюминий — у каждого свои абразивы
Необходимый инструмент
- Угловая шлифовальная машина (болгарка)— 125 мм для большинства задач, с регулировкой оборотов для финишных работ
- Зачистной круг 6,0 мм— для грубого снятия (зерно 24-36)
- Лепестковые круги— P40-P60 для выравнивания, P80-P120 для финиша
- Фибровый диск (альтернатива) — P60-P120 для финишной обработки
- Нетканый материал— для полировки и сатинирования
1 Грубое снятие сварного валика
Первый этап — снятие основной массы сварного валика. Это наиболее агрессивная и производительная стадия обработки.
- Инструмент: зачистной (шлифовальный) круг толщиной 6,0 мм
- Зернистость: 24-36 (грубое зерно для максимального съема)
- Угол наклона: 15-30° к поверхности — это оптимальный диапазон для шлифования
- Давление: умеренный, дайте абразиву работать. Чрезмерное давление перегревает заготовку и изнашивает круг
- Движение: равномерные проходы вдоль шва, не задерживайтесь на одном месте
Результат: сварной валик снят до уровня основного металла или немного выше. Поверхность имеет грубую текстуру с характерными царапинами от зачистного круга. Это нормально — следующие этапы выровняют поверхность.
2 Выравнивание поверхности
Второй этап снимает следы от зачистного круга и выравнивает поверхность. Лепестковый круг работает мягче и более контролируемо.
- Инструмент: лепестковый круг (flap disc)
- Зернистость: P40-P60
- Угол наклона: 15-25° к поверхности
- Движение: перекрестные проходы под углом 45° к направлению шва — это обеспечивает равномерный съем
Результат: поверхность ровная, без видимых следов сварки. Остается однородная текстура от лепесткового круга. Для технических конструкций (каркасы, опоры, рамы) этого может быть достаточно.
3 Финишная обработка
Третий этап доводит поверхность до гладкого состояния. Выбор инструмента зависит от требований:
- Лепестковый круг P80-P120— самый распространенный вариант. Дает ровную, гладкую поверхность, готовую для покраски или грунтовки
- Фибровый диск P80-P120— альтернатива лепестковому. Более агрессивный, но с более точным контролем. Особенно удобен для плоских поверхностей
- Угол наклона: 15-20° — на финишных этапах работайте с минимальным углом
Результат: гладкая ровная поверхность без видимых царапин. Готова для покраски, грунтовки или дальнейшей полировки.
4 Полировка (опционально)
Четвертый этап нужен для декоративных конструкций, нержавеющей стали, оборудования пищевой промышленности и других случаев, где важен внешний вид.
- Нетканый материал (тип Scotch-Brite)— дает сатиновый финиш, маскирует мелкие царапины. Зернистость Very Fine или Ultra Fine
- Войлочный круг + полировальная паста— для зеркальной полировки нержавейки
- Угол наклона: 10-15° — минимальное давление, максимальная площадь контакта
Результат: сатиновая или зеркальная поверхность, сварной шов полностью невидим.
Сводная таблица этапов
| Этап | Тип круга | Зернистость | Угол | Результат |
|---|---|---|---|---|
| 1. Грубое снятие | Зачистной 6.0 мм | 24-36 | 15-30° | Валик снят, грубая поверхность |
| 2. Выравнивание | Лепестковый | P40-P60 | 15-25° | Ровная поверхность, однородная текстура |
| 3. Финишная обработка | Лепестковый / Фибровый | P80-P120 | 15-20° | Гладкая поверхность, готова к покраске |
| 4. Полировка | Нетканый / Войлок | Very Fine+ | 10-15° | Сатиновый или зеркальный финиш |
Особенности обработки INOX (нержавеющая сталь)
Обработка сварных швов на нержавеющей стали требует особого подхода. Главное правило: никакой контаминации углеродистой сталью.
Правила работы с INOX:
- Только абразивы с маркировкой INOX— они не содержат железа (Fe) и серы (S), которые вызывают коррозию
- Выделенный инструмент— болгарка, круги, щетки, подкладки должны использоваться ТОЛЬКО для нержавейки. Маркируйте инструмент цветом
- Чистое рабочее место— не обрабатывайте нержавейку рядом с углеродистой сталью. Искры от соседнего поста — уже контаминация
- Защитная пленка— не снимайте защитную пленку с нержавейки до завершения всех операций
- Пониженные обороты— нержавейка чувствительна к перегреву. Обесцвечивание (синий или желтый цвет) означает, что хромовый слой разрушен
- Пассивация— после обработки рекомендуется пассивация поверхности для восстановления защитного оксидного слоя
Типичные ошибки при шлифовании сварных швов
- Слишком сильное давление на болгарку. Абразив должен работать сам — ваша задача лишь направлять инструмент. Чрезмерное давление перегревает заготовку, обесцвечивает металл, ускоряет износ круга и может вызвать подрез основного металла.
- Неправильный угол наклона. Угол менее 10° — круг «засаливается», скользит по поверхности. Угол более 40° — глубокие борозды, неровная поверхность, риск «врезания» в металл. Оптимум — 15-30° для шлифования.
- Пропуск этапов зернистости. Переход с P36 сразу на P120 не работает. Грубые царапины от P36 останутся под тонким слоем, обработанным P120. Поверхность будет выглядеть гладкой, но при покраске или полировке дефекты проявятся.
- Использование отрезного круга для шлифования. Отрезной круг (1,0-2,5 мм) предназначен только для резки под 90°. Боковая нагрузка может расколоть тонкий диск — это опасно для жизни.
- Работа на одном месте. Задержка на одной точке перегревает металл и создает локальную впадину. Двигайте болгарку равномерно вдоль шва, с постоянной скоростью.
Продукция NovoAbrasive для обработки швов
NovoAbrasive производит полный комплект абразивных инструментов для всех этапов обработки сварных швов:
| Тип продукта | Ассортимент | Этап обработки | Серии |
|---|---|---|---|
| Зачистные круги | 37 позиций | Шаг 1 — грубое снятие | Standard, Profi, Extreme |
| Лепестковые круги | 62 позиции | Шаги 2-3 — выравнивание, финиш | Standard, Profi, Extreme |
| Фибровые диски | 12 позиций | Шаг 3 — финишная обработка | Profi |
| Нетканый материал | 4 позиции | Шаг 4 — полировка | Profi |
Все продукты доступны в вариантах для углеродистой стали и INOX. Серии Profi и Extreme сертифицированы MPA Hannover — это гарантия безопасности и производительности.
Частые вопросы
Каким кругом зачищать сварной шов?
Для грубого снятия сварного валика используйте зачистной круг толщиной 6,0 мм с зернистостью 24-36. Работайте под углом 15-30° к поверхности. Для последующего выравнивания — лепестковый круг P40-P60. Для финиша — лепестковый P80-P120 или фибровый диск.
Под каким углом шлифовать сварной шов?
Оптимальный угол наклона болгарки при шлифовании — 15-30° к поверхности. Слишком малый угол (менее 10°) приводит к перегреву и засаливанию круга. Слишком большой угол (более 40°) — к глубоким царапинам и неровной поверхности. На финишных этапах уменьшайте угол до 15-20°.
Как шлифовать сварной шов на нержавейке?
При обработке INOX критически важно избегать контаминации. Используйте только абразивы с маркировкой INOX— они не содержат железа и серы. Каждый инструмент должен быть выделен только для нержавейки. Работайте на пониженных оборотах, чтобы избежать перегрева и обесцвечивания. После обработки рекомендуется пассивация.
Сколько этапов нужно для шлифования сварного шва?
От 2 до 4 этапов в зависимости от требований. Минимум: грубое снятие + выравнивание. Для конструкций под покраску: 3 этапа. Для декоративных изделий из нержавейки: 4 этапа, включая полировку. Невысокий шов (TIG) можно обработать со 2-го этапа.
Почему зачистной круг быстро изнашивается при обработке шва?
Самые частые причины: слишком сильный прижим (круг перегревается и быстрее разрушается), неправильный угол (менее 15° или более 30°), неподходящая зернистость (слишком мелкое зерно для грубого снятия). Попробуйте серию Profi или Extreme — цирконий и керамика служат в 2-3 раза дольше оксида алюминия.
Нужны абразивы для обработки швов?
NovoAbrasive — зачистные, лепестковые, фибровые круги и нетканый материал. Полный цикл обработки от одного производителя.