
Нержавейка не прощает ошибок: обычный круг заносит железо и серу, и через недели в резе появляется ржавчина. Разбираем, почему для INOX нужен специальный круг и как резать без цветов побежалости.
Почему нержавейка требует специального подхода
✓ Правильно
- Круг с маркировкой INOX, Fe+S+Cl < 0.1%.
- Тонкий круг 1.0–1.6 мм — минимум тепла.
- Умеренная подача без перегрева (без цветов побежалости).
✕ Ошибка
- Обычный круг по стали — занос железа, ржавчина.
- Толстый круг — перегрев и разрушение пассивного слоя.
- Сильный нажим и синее окрашивание металла.
Нержавеющая сталь — это сплав железа с хромом (минимум 10.5%), который образует на поверхности невидимый пассивный слой оксида хрома (Cr₂O₃). Именно этот слой защищает металл от коррозии. И именно он делает обработку нержавейки принципиально отличной от обработки обычной стали.
Три главные проблемы при обработке нержавейки:
- Контаминация железом— частицы железа из обычного отрезного круга внедряются в поверхность нержавейки, разрушая пассивный слой. Через недели в этих местах появляется ржавчина.
- Теплочувствительность— нержавейка имеет низкую теплопроводность (в 3 раза ниже, чем у углеродистой стали). Тепло концентрируется в зоне реза, а не рассеивается по заготовке. Перегрев разрушает защитный слой.
- Зона термического влияния (ЗТВ)— при температуре выше 300°C хром взаимодействует с углеродом, образуя карбиды хрома. Зона возле реза теряет коррозионную стойкость — это называется сенсибилизация.
- Деформационное упрочнение (наклеп)— во время обработки поверхностный слой нержавейки становится значительно тверже. Каждый следующий проход по тому же месту тяжелее предыдущего. Металл также «мажется» на абразивные зерна, быстро забивая поверхность круга.
Правило INOX: без Fe и S
Главное правило при работе с нержавеющей сталью: весь инструмент должен быть свободен от железа (Fe) и серы (S). Это касается отрезных кругов, шлифовальных кругов, лепестковых дисков, фибровых дисков и даже щеток.
Как распознать правильный диск для нержавейки:
Ключевые признаки диска для INOX:
- Маркировка INOX или stainless steel на этикетке — обязательно
- Отсутствие железа и серы в составе связки и наполнителя
- Зерно— оксид алюминия специальной чистоты (A) или керамический оксид алюминия (Extreme); главное — наполнитель и связка без железа, серы и хлора (Fe+S+Cl < 0,1 %)
- Цвет этикетки— обычно синий или зеленый (у NovoAbrasive — синий для Profi INOX)
Выбор круга для резки INOX
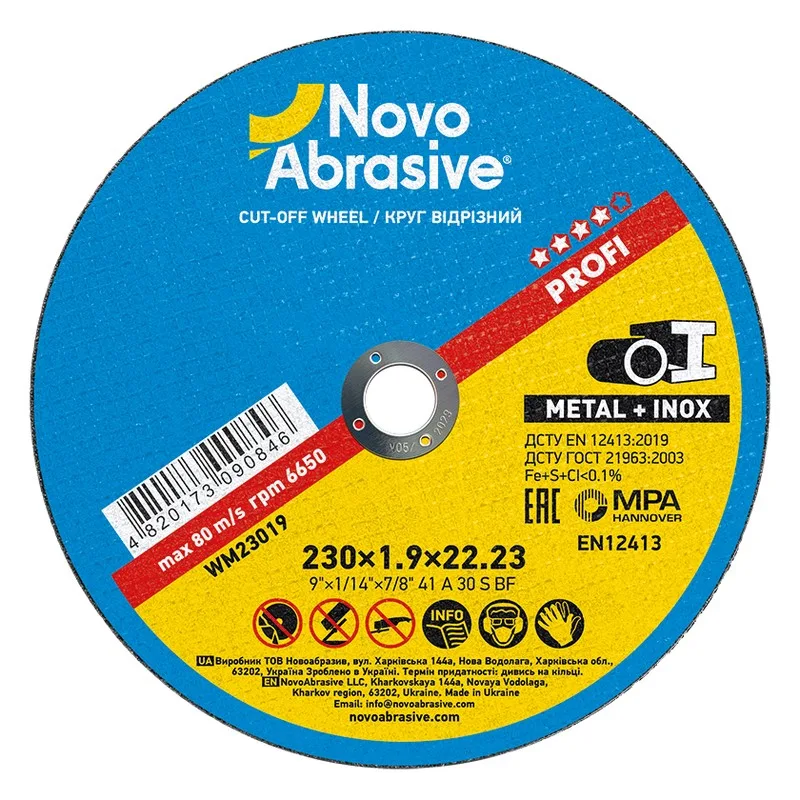
Для резки нержавеющей стали нужны тонкие отрезные круги с маркировкой INOX. Толщина — критический параметр: чем тоньше, тем меньше тепла передается в заготовку.
| Толщина | Назначение | Преимущества для INOX | Ограничения |
|---|---|---|---|
| 1.0 мм | Тонколистовая нержавейка до 3 мм, профиль | Минимальный нагрев, самый быстрый рез | Требует аккуратной работы, не допускает боковых нагрузок |
| 1.2 мм | Листы до 5 мм, трубы до 30 мм | Баланс между скоростью и стабильностью | Несколько больший нагрев |
| 1.6 мм | Трубы, арматура, прокат до 15 мм | Больший ресурс, стабильный рез | Заметное тепловложение — короткие проходы |
| 2,0 мм | Большие сечения, толстые стенки | Максимальный ресурс | Значительный нагрев — только при необходимости |
Тип зерна для INOX
- Циркониевый корунд (ZA)— серия Profi INOX. Самозатачивающееся зерно, стабильная производительность. Оптимальный выбор для ежедневной работы
- Керамика (SG)— серия Extreme. Микрокристаллическое зерно с минимальным тепловыделением. Для ответственных конструкций и больших объемов
Выбор круга для шлифования INOX
Шлифование нержавейки — это отдельная задача, требующая специальных абразивных инструментов. Два основных типа:
Лепестковые круги (Flap Discs)
Лучший выбор для шлифования нержавейки. Лепестки из абразивной шкурки наложены друг на друга по кругу, обеспечивая равномерный износ и гладкую обработку. Обязательно с маркировкой INOX.
| Зернистость | Задача | Результат |
|---|---|---|
| P40-P60 | Снятие сварного шва, грубое шлифование | Быстрый съем металла, грубый финиш |
| P80 | Выравнивание поверхности, удаление царапин P60 | Ровная поверхность, подготовка к финишу |
| P120 | Финишное шлифование, подготовка под полировку | Гладкая поверхность с минимальными рисками |
| P240 | Тонкое финишное шлифование | Полузеркальная поверхность |
Фибровые круги (Fiber Discs)
Фибровые круги устанавливаются на опорную тарелку болгарки и работают более агрессивно, чем лепестковые. Используйте их для быстрого съема большого объема металла — например, зачистки сварных швов. Для INOX выбирайте круги с циркониевым или керамическим зерном P60-P80.
Техника резки нержавейки
Правильная техника так же важна, как правильный инструмент. Нержавейка не прощает ошибок — перегрев или чрезмерное давление сразу сказываются на качестве.
Основные правила резки
- Короткие проходы— рез 3-5 секунд, пауза 2-3 секунды. Это позволяет металлу остыть между проходами
- Умеренное давление— пусть абразив работает сам. Чрезмерное давление увеличивает тепловыделение и ускоряет износ диска
- Контроль цвета— если металл возле реза приобретает желтый, синий или фиолетовый оттенок — вы перегреваете. Уменьшите давление и увеличьте паузы
- Без маятниковых движений— ведите диск прямо, без раскачивания вбок. Боковая нагрузка может сломать тонкий круг
- Правильный угол— держите болгарку под углом 90° к поверхности, без наклона
Оптимальные параметры
| Параметр | Рекомендация для INOX | Почему это важно |
|---|---|---|
| Скорость | Максимальная для данного диска | Высокая скорость = меньший контакт = меньше нагрев |
| Давление | Умеренное (вес инструмента + легкое нажатие) | Чрезмерное давление перегревает и деформирует |
| Длительность реза | 3-5 секунд, затем пауза | Предотвращает накопление тепла |
| Охлаждение | Воздух или водорастворимая эмульсия (5-8%) | Снижает температуру, предотвращает цвета побежалости |
Финишная обработка: последовательность зернистости
Качественная финишная обработка нержавейки — это всегда последовательный переход от более грубого к более тонкому зерну. Каждый следующий шаг удаляет царапины от предыдущего. Пропускать шаги нельзя — царапины останутся.
Шаг 1: P60 — снятие сварного шва
Лепестковый круг P60 или фибровый P60 для быстрого снятия излишка сварного шва. Работайте под углом 15-30° к поверхности, равномерными проходами вдоль шва. Не задерживайтесь на одном месте.
Шаг 2: P80 — выравнивание
Лепестковый круг P80 для выравнивания поверхности и удаления глубоких царапин от P60. Этот шаг критичен — все царапины, оставшиеся после P80, будут видны на финишной поверхности.
Шаг 3: P120 — подготовка к финишу
Лепестковый круг P120 для создания равномерной матовой поверхности. На этом этапе поверхность должна выглядеть равномерно, без отдельных царапин или ям.
Шаг 4: P240 — финишная поверхность
Лепестковый круг P240 или нетканый материал (non-woven) для финальной обработки. Результат — равномерная полузеркальная поверхность, готовая к эксплуатации или дальнейшей полировке.
- 1РезТонкий круг INOX 1,0–1,6 мм, подача без нажима — минимум нагрева и цветов побежалости.
- 2Съем шваЛепестковый круг P40–P60, цирконий или керамика, угол 15–25°.
- 3ВыравниваниеP80–P120: убрать риски грубого зерна.
- 4ФинишНетканый круг или P180+: матовая равномерная поверхность, пассивация восстанавливается сама.
Типичные ошибки при работе с INOX
- Использование обычного (не INOX) диска. Железо и сера контаминируют поверхность. Ржавчина появляется через недели — именно в местах реза. Исправить можно только зачисткой и пассивацией.
- Перегрев при резке. Синие или фиолетовые цвета побежалости означают нагрев до 300-400°C и разрушение защитного слоя. Используйте тонкие диски 1,0 мм и работайте короткими проходами.
- Неправильная последовательность зернистости. Скачок с P60 сразу на P120 или P240 не убирает глубокие царапины — они просто становятся менее заметными, но остаются. Не пропускайте шаги.
- Использование одного и того же инструмента для черной и нержавеющей стали. Даже остатки обычной стали на верстаке, тисках или зажимах контаминируют нержавейку. Держите отдельный набор.
- Слишком большое давление при резке. Нажим не ускоряет рез — он увеличивает нагрев и износ диска. Пусть абразив работает сам, добавляйте лишь вес инструмента.
- Шлифование против волокон. Хаотичные движения создают беспорядочные царапины, которые невозможно скрыть. Всегда шлифуйте в одном направлении, вдоль видимой линии.
Марки нержавейки: AISI 304, 316, 430
Нержавеющая сталь — это целое семейство сплавов с разными свойствами. Три самые распространенные марки в строительстве и промышленности требуют разных подходов к обработке:
| Марка | Тип | Хром/Никель | Применение | Особенности обработки |
|---|---|---|---|---|
| AISI 304 | Аустенитная | 18% Cr / 8% Ni | Пищевая промышленность, архитектура, перила, поручни | Самая распространенная. Вязкая, легко наклепывается. Profi INOX — оптимальный выбор |
| AISI 316 | Аустенитная | 16% Cr / 10% Ni / 2% Mo | Химическая промышленность, морское оборудование, медицина | Молибден делает ее более вязкой. Требует больше времени на рез. Рекомендовано керамическое зерно (Extreme) |
| AISI 430 | Ферритная | 17% Cr / 0% Ni | Бытовая техника, автомобильные детали, декор | Менее вязкая, режется легче. Магнитная (в отличие от 304/316). Profi INOX достаточно |
Аустенитные (304, 316) vs Ферритные (430)
Аустенитные нержавейки (304, 316) — самые распространенные и самые сложные в обработке. Они немагнитные, очень вязкие и склонны к наклепу (упрочнению поверхности при обработке). Ферритные (430) — магнитные, менее вязкие, проще в обработке.
Главная разница при обработке:
- 304— стандартный подход INOX. Круги Profi INOX оптимальны. Умеренное давление, короткие проходы
- 316— повышенная сложность. Рекомендуется серия Extreme (керамика). Уменьшенное давление, увеличенные паузы. Молибден делает металл «липким» для абразива
- 430— более простая обработка. Profi INOX достаточно. Меньше нагревается, лучше режется. Но правило INOX (без Fe/S) остается обязательным
Другие типы: мартенситные (AISI 410, 420) — закаливаемые, используются для ножей и медицинских инструментов. Дуплексные — сочетание аустенитной и ферритной структур, применяются в химической и нефтегазовой промышленности. Оба типа требуют дисков INOX и рекомендуют серию Extreme из-за повышенной твердости.
Серия NovoAbrasive INOX
NovoAbrasive выпускает полную линейку инструментов для работы с нержавеющей сталью в двух сериях:
Все INOX-продукты NovoAbrasive проходят обязательное тестирование на отсутствие Fe и S в составе. Сертификация MPA Hannover — NovoAbrasive является украинским производителем с этим сертификатом. Производство на оборудовании Davide Maternini (Италия) с использованием европейского сырья (Австрия, Германия).
Частые вопросы
Почему нельзя резать нержавейку обычным отрезным кругом?
Обычные отрезные круги содержат в составе связки железо (Fe) и серу (S). При резке эти элементы внедряются в зону реза нержавейки, нарушая пассивный защитный слой хрома. Через несколько недель в местах реза появляется ржавчина — так называемая контаминация. Используйте только диски с маркировкой INOX.
Какую толщину отрезного круга выбрать для нержавейки?
Для нержавеющей стали выбирайте тонкие круги 1,0-1,6 мм. Более тонкий круг меньше нагревает металл, что критично для INOX — перегрев вызывает изменение цвета (побежалость), деформацию и потерю коррозионной стойкости. Круги 2,0+ мм оправданы только для труб большого диаметра.
Как шлифовать нержавейку без царапин?
Используйте последовательность зернистостей от грубой к тонкой: P60 для снятия сварного шва, P80 для выравнивания, P120 для подготовки к финишу, P240 для финишной поверхности. Каждый следующий проход должен удалить царапины от предыдущего. Используйте лепестковые круги с маркировкой INOX.
Чем отличается обработка AISI 304 от AISI 316?
AISI 316 содержит молибден, что делает ее более вязкой и жаростойкой. Она сильнее нагревается при обработке и больше нагружает диск. Для 316 рекомендуется керамическое зерно (серия Extreme) и уменьшенное давление. AISI 304— более распространена и легче в обработке, подходят диски Profi INOX.
Как определить, что круг нужно заменить?
Основные признаки износа: резкое увеличение времени резки, появление искр необычного цвета, прижоги и цвета побежалости на заготовке, повышенная вибрация инструмента. При работе с нержавейкой круг требует замены раньше, чем виден его износ визуально — не ждите, пока диаметр уменьшится до минимального.
Что делать, если нержавейка изменила цвет после резки?
Изменение цвета (побежалость) — признак перегрева и нарушения защитного слоя. Синий или фиолетовый оттенок означает нагрев до 300-400°C. Удалите поврежденный слой шлифованием или химическим травлением (пассивацией). Чтобы избежать этого — делайте короткие проходы, не нажимайте сильно и используйте тонкие диски.
Выбрать инструмент для INOX
Полная линейка NovoAbrasive для нержавеющей стали: отрезные, лепестковые и фибровые круги с маркировкой INOX