A rozsdamentes nem bocsátja meg a hibákat: a közönséges korong vasat és ként visz fel, és hetek alatt rozsda jelenik meg a vágásban. Áttekintjük, miért kell INOX-hoz speciális korong és hogyan vágjunk futtatási színek nélkül.
Miért igényel a rozsdamentes külön megközelítést
✓ Helyesen
- INOX jelölésű korong, Fe+S+Cl < 0,1 %.
- Vékony korong 1,0–1,6 mm — minimális hő.
- Mérsékelt előtolás túlhevülés nélkül (futtatási szín nélkül).
✕ Hiba
- Közönséges acélkorong — vasfelhordás, rozsda.
- Vastag korong — túlhevülés és a passzív réteg tönkremenetele.
- Erős nyomás és a fém kék elszíneződése.
A rozsdamentes acél vas és króm (legalább 10,5 %) ötvözete, amely a felületen láthatatlan, passzív króm-oxid réteget (Cr₂O₃) képez. Éppen ez a réteg védi a fémet a korróziótól. És éppen ez teszi a rozsdamentes megmunkálását alapvetően különbözővé a közönséges acélétól.
Három fő probléma a rozsdamentes megmunkálásánál:
- Vasszennyeződés— a hagyományos vágókorongból származó vasrészecskék beépülnek a rozsdamentes felületébe, tönkretéve a passzív réteget. Hetek múlva ezeken a helyeken rozsda jelenik meg.
- Hőérzékenység— a rozsdamentes hővezetése alacsony (3-szor kisebb a szénacélénál). A hő a vágási zónában koncentrálódik, nem oszlik el a munkadarabon. A túlhevülés tönkreteszi a védőréteget.
- Hőhatásövezet (HÖZ)— 300 °C feletti hőmérsékleten a króm szénnel lép reakcióba, krómkarbidokat képezve. A vágás melletti zóna elveszíti korrózióállóságát — ezt nevezik szenzibilizálódásnak.
- Alakítási keményedés (felkeményedés)— megmunkálás közben a rozsdamentes felületi rétege jelentősen keményebbé válik. Minden következő átmenet ugyanazon a helyen nehezebb az előzőnél. A fém emellett „rákenődik” a csiszolószemcsékre, gyorsan eltömítve a korong felületét.
INOX-szabály: Fe és S nélkül
A fő szabály rozsdamentes acél megmunkálásakor: minden szerszámnak vas- (Fe) és kénmentesnek (S) kell lennie. Ez vonatkozik a vágókorongokra, a csiszolókorongokra, a lamellás korongokra, a fíbertárcsákra és még a kefékre is.
Hogyan ismerjük fel a rozsdamentes acélhoz való helyes tárcsát:
Az INOX-hoz való tárcsa kulcsjellemzői:
- INOX jelölés vagy stainless steel a címkén — kötelező
- Vas- és kénmentesség a kötés és a töltőanyag összetételében
- Szemcse— cirkónium-korund (ZA) vagy kerámia (SG), de nem hagyományos alumínium-oxid vastartalmú adalékokkal
- A címke színe— általában kék vagy zöld (a NovoAbrasive-nál — kék a Profi INOX-hoz)
Korongválasztás INOX vágásához
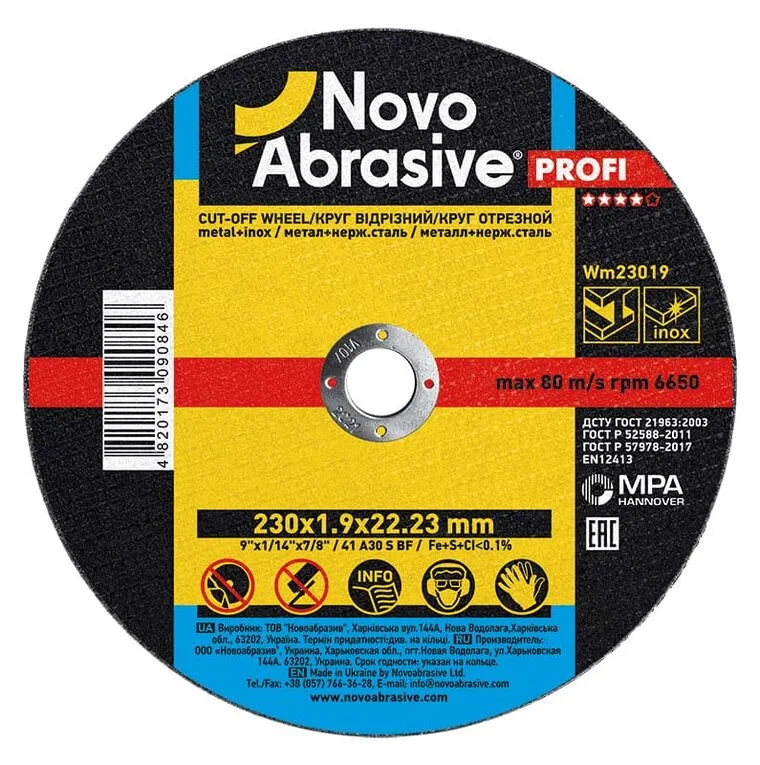
Rozsdamentes acél vágásához INOX jelölésű, vékony vágókorongok szükségesek. A vastagság kritikus paraméter: minél vékonyabb, annál kevesebb hő jut a munkadarabba.
| Vastagság | Rendeltetés | Előnyök INOX-hoz | Korlátozás |
|---|---|---|---|
| 1,0 mm | Vékony lemezes rozsdamentes 3 mm-ig, profil | Minimális melegedés, a leggyorsabb vágás | Gondos munkát igényel, nem tűri az oldalirányú terhelést |
| 1,2 mm | Lemezek 5 mm-ig, csövek 30 mm-ig | Egyensúly a sebesség és a stabilitás között | Valamivel nagyobb felmelegedés |
| 1,6 mm | Csövek, betonacél, hengerelt áru 15 mm-ig | Nagyobb élettartam, stabil vágás | Érezhető hőbevitel — rövid átmenetek |
| 2,0 mm | Nagy keresztmetszetek, vastag falak | Maximális élettartam | Jelentős melegedés — csak szükség esetén |
Szemcsetípus INOX-hoz
- Cirkónium-korund (ZA)— Profi INOX sorozat. Önélező szemcse, stabil teljesítmény. Optimális választás a napi munkához
- Kerámia (SG)— Extreme sorozat. Mikrokristályos szemcse minimális hőfejlődéssel. Felelős szerkezetekhez és nagy mennyiségekhez
Korongválasztás INOX csiszolásához
A rozsdamentes csiszolása külön feladat, amely speciális csiszolószerszámokat igényel. Két fő típus:
Lamellás korongok (Flap Discs)
A legjobb választás rozsdamentes csiszolásához. A csiszolóvászon lamellái körben egymásra fedve helyezkednek el, egyenletes kopást és sima megmunkálást biztosítva. Kizárólag INOX jelöléssel.
| Szemcseméret | Feladat | Eredmény |
|---|---|---|
| P40-P60 | A hegesztési varrat leválasztása, durva csiszolás | Gyors fémleválasztás, durva finis |
| P80 | Felület kiegyenlítése, P60 karcolások eltávolítása | Egyenletes felület, előkészítés a finishez |
| P120 | Finiselő csiszolás, előkészítés polírozáshoz | Sima felület minimális karcolásokkal |
| P240 | Finom finiselő csiszolás | Félig tükörsima felület |
Fíbertárcsák (Fiber Discs)
A fíbertárcsákat a sarokcsiszoló tányértalpára szerelik, és agresszívebben dolgoznak a lamellásoknál. Használja őket nagy fémmennyiség gyors leválasztására — például hegesztési varratok tisztítására. INOX-hoz válasszon cirkónium- vagy kerámiaszemcsés P60-P80 korongot.
Rozsdamentes vágásának technikája
A helyes technika ugyanolyan fontos, mint a helyes szerszám. A rozsdamentes nem bocsátja meg a hibákat — a túlhevülés vagy a túlzott nyomás azonnal meglátszik a minőségen.
A vágás alapszabályai
- Rövid átmenetek— 3-5 másodperc vágás, 2-3 másodperc szünet. Így a fém lehűlhet az átmenetek között
- Mérsékelt nyomás— hagyja, hogy a csiszolóanyag magától dolgozzon. A túlzott nyomás növeli a hőfejlődést, és gyorsítja a tárcsa kopását
- Színellenőrzés— ha a vágás melletti fém sárga, kék vagy lila árnyalatot vesz fel — túlhevíti. Csökkentse a nyomást, és növelje a szüneteket
- Ingamozgás nélkül— vezesse a tárcsát egyenesen, oldalra billentés nélkül. Az oldalterhelés eltörheti a vékony korongot
- Helyes szög— tartsa a sarokcsiszolót 90°-os szögben a felülethez, döntés nélkül
Optimális paraméterek
| Paraméter | Ajánlás INOX-hoz | Miért fontos ez |
|---|---|---|
| Sebesség | Az adott tárcsához maximális | Nagy sebesség = kisebb érintkezés = kevesebb hő |
| Nyomás | Mérsékelt (a szerszám súlya + könnyű nyomás) | A túlzott nyomás túlhevít és deformál |
| A vágás időtartama | 3-5 másodperc, majd szünet | Megakadályozza a hő felhalmozódását |
| Hűtés | Levegő vagy vízoldható emulzió (5-8 %) | Csökkenti a hőmérsékletet, megelőzi a futtatási színt |
Finommegmunkálás: a szemcseméret sorrendje
A rozsdamentes minőségi finismegmunkálása mindig a durvábbtól a finomabb szemcse felé haladó sorrend. Minden következő lépés eltávolítja az előző karcait. Lépéseket kihagyni nem szabad — a karcok megmaradnak.
1. lépés: P60 — a hegesztési varrat leválasztása
P60 lamellás korong vagy P60 fíbertárcsa a hegesztési varrat többletének gyors leválasztásához. A felülethez képest 15-30°-os szögben dolgozzon, egyenletes átmenetekkel a varrat mentén. Ne időzzön egy helyen.
2. lépés: P80 — kiegyenlítés
P80 lamellás korong a felület kiegyenlítéséhez és a P60 után maradt mély karcolások eltávolításához. Ez a lépés kritikus — minden karcolás, amely a P80 után marad, látszani fog a kész felületen.
3. lépés: P120 — előkészítés a finishez
P120 lamellás korong egyenletes matt felület kialakításához. Ebben a szakaszban a felületnek egyenletesnek kell látszania, egyedi karcolások vagy gödrök nélkül.
4. lépés: P240 — kész felület
P240 lamellás korong vagy nemszőtt anyag (non-woven) a végső megmunkáláshoz. Az eredmény egyenletes, félig tükörsima felület, amely készen áll a használatra vagy a további polírozásra.
Tipikus hibák az INOX-szal való munkánál
- Közönséges (nem INOX) tárcsa használata. A vas és a kén szennyezi a felületet. A rozsda hetek múlva jelenik meg — éppen a vágás helyén. Csak tisztítással és passziválással javítható.
- Túlhevülés vágás közben. A kék vagy lila futtatási szín 300-400 °C-os felmelegedést és a védőréteg tönkremenetelét jelenti. Használjon vékony, 1,0 mm-es tárcsákat, és dolgozzon rövid átmenetekkel.
- Helytelen szemcseméret-sorrend. A P60-ról közvetlenül P120-ra vagy P240-re való ugrás nem távolítja el a mély karcolásokat — azok csak kevésbé lesznek észrevehetők, de megmaradnak. Ne hagyjon ki lépéseket.
- Ugyanazon szerszám használata feketeacélhoz és rozsdamentes acélhoz. Már a közönséges acél maradványai is szennyezik a rozsdamentest a munkapadon, a satun vagy a befogókon. Tartson külön készletet.
- Túl nagy nyomás vágáskor. A nyomás nem gyorsítja a vágást — növeli a melegedést és a tárcsa kopását. Hagyja, hogy a csiszolóanyag magától dolgozzon, adja hozzá csak a szerszám súlyát.
- Csiszolás a rostokra merőlegesen. A rendszertelen mozgások kusza karcolásokat hoznak létre, amelyeket nem lehet elrejteni. Mindig egy irányban csiszoljon, a látható vonal mentén.
Rozsdamentes acél minőségek: AISI 304, 316, 430
A rozsdamentes acél ötvözetek egész családja, eltérő tulajdonságokkal. Az építőiparban és az iparban leggyakoribb három minőség eltérő megmunkálási megközelítést igényel:
| Márka | Típus | Króm/nikkel | Alkalmazás | A megmunkálás sajátosságai |
|---|---|---|---|---|
| AISI 304 | Ausztenites | 18% Cr / 8% Ni | Élelmiszeripar, építészet, korlátok, kapaszkodók | A legelterjedtebb. Szívós, könnyen felkeményedik. A Profi INOX az optimális választás |
| AISI 316 | Ausztenites | 16% Cr / 10% Ni / 2% Mo | Vegyipar, tengeri berendezések, orvostudomány | A molibdén szívósabbá teszi. Több időt igényel a vágás. A kerámiaszemcse (Extreme) ajánlott |
| AISI 430 | Ferrites | 17% Cr / 0% Ni | Háztartási gépek, autóalkatrészek, dekoráció | Kevésbé szívós, könnyebben vágható. Mágneses (a 304/316-tal ellentétben). A Profi INOX elegendő |
Ausztenites (304, 316) vs. ferrites (430)
Az ausztenites rozsdamentes acélok (304, 316) a legelterjedtebbek és a legnehezebben megmunkálhatók. Nem mágnesesek, nagyon szívósak, és hajlamosak a felkeményedésre (a felület megmunkálás közbeni keményedésére). A ferrites acélok (430) mágnesesek, kevésbé szívósak és könnyebben megmunkálhatók.
A fő különbség a megmunkálásnál:
- 304— szabványos INOX megközelítés. A Profi INOX korongok az optimálisak. Mérsékelt nyomás, rövid átmenetek
- 316— megnövelt nehézség. Az Extreme sorozat (kerámia) ajánlott. Csökkentett nyomás, hosszabb szünetek. A molibdén „ragadóssá” teszi a fémet a csiszolóanyag számára
- 430— egyszerűbb megmunkálás. A Profi INOX elegendő. Kevésbé melegszik, jobban vágható. De az INOX szabály (Fe/S nélkül) továbbra is kötelező
További típusok: martenzites (AISI 410, 420) — edzhetők, késekhez és orvosi eszközökhöz használják. A duplex az ausztenites és a ferrites szerkezet kombinációja, a vegyiparban és az olaj-gáziparban alkalmazzák. Mindkét típus INOX tárcsákat igényel, és a megnövelt keménység miatt az Extreme sorozat ajánlott.
NovoAbrasive INOX sorozat
A NovoAbrasive a rozsdamentes acéllal végzett munkához két sorozatban gyárt teljes szerszámválasztékot:
A NovoAbrasive minden INOX terméke kötelező vizsgálaton esik át a Fe és S hiányára vonatkozóan. MPA Hannover tanúsítás: a NovoAbrasive e tanúsítvánnyal rendelkező ukrán gyártó. Gyártás Davide Maternini (Olaszország) berendezéseken, európai alapanyagokból (Ausztria, Németország).
Gyakoriak kérdés
Miért nem szabad rozsdamentest közönséges vágókoronggal vágni?
A közönséges vágókorongok kötőanyaga tartalmaz vasat (Fe) és ként (S). Vágáskor ezek az elemek beépülnek a rozsdamentes acél vágási zónájába, megbontva a króm passzív védőrétegét. Néhány hét múlva a vágás helyén rozsda jelenik meg — ez az úgynevezett szennyeződés. Csak INOX jelölésű tárcsákat használjon.
Milyen vastagságú vágókorongot válasszunk rozsdamentes acélhoz?
Rozsdamentes acélhoz válassza a vékony korongok 1,0-1,6 mm. A vékonyabb korong kevésbé melegíti a fémet, ami az INOX-nál kritikus — a túlmelegedés színváltozást (futtatási színeket), deformációt és a korrózióállóság elvesztését okozza. A 2,0 mm-nél vastagabb korongok csak nagy átmérőjű csöveknél indokoltak.
Hogyan csiszoljuk a rozsdamentest karcolások nélkül?
Használjon a durvától a finomig haladó szemcseméret-sorrendet: P60 a hegesztési varrat leválasztásához, P80 kiegyenlítéshez, P120 a finiselés előkészítéséhez, P240 a kész felülethez. Minden következő átmenetnek el kell távolítania az előző karcait. Használja a lamellás korongok INOX jelöléssel.
Miben különbözik az AISI 304 megmunkálása az AISI 316-étól?
AISI 316 molibdént tartalmaz, ami szívósabbá és hőállóbbá teszi. Megmunkáláskor erősebben melegszik, és jobban terheli a tárcsát. A 316-hoz kerámiaszemcse ajánlott (extreme sorozat) és csökkentett nyomás. AISI 304— elterjedtebb és könnyebben megmunkálható, megfelelnek a következő tárcsák: Profi INOX.
Hogyan állapítható meg, hogy a korongot cserélni kell?
A kopás fő jelei: a vágási idő éles növekedése, szokatlan színű szikrák megjelenése, beégések és futtatási színek a munkadarabon, a szerszám fokozott rezgése. Rozsdamentessel dolgozva a korongot hamarabb kell cserélni, mint ahogy a kopása szemmel láthatóvá válik — ne várja meg, míg az átmérő a minimálisra csökken.
Mit tegyünk, ha a rozsdamentes elszíneződött a vágás után?
A színváltozás (futtatási szín) a túlhevülés és a védőréteg sérülésének jele. A kék vagy lila árnyalat azt jelenti, hogy a melegedés elérte a 300-400°C. Távolítsa el a sérült réteget csiszolással vagy vegyi maratással (passziválással). Ennek elkerülése érdekében végezze a következőt: rövid átmenetek, ne nyomja erősen, és használjon vékony tárcsák.
Szerszám kiválasztása INOX-hoz
A NovoAbrasive teljes termékcsaládja rozsdamentes acélhoz: vágó-, lamellás és fíbertárcsák INOX jelöléssel