Útmutatók és utasítások
A korong kiválasztásától a professzionális technikákig — minden, amit a csiszolóanyagokról tudni kell
A csiszolókorongok nem csupán fogyóeszközök. A helyes választástól függ a vágás minősége, a kezelő biztonsága és a munka teljes költsége. De hogyan válasszunk több száz cikkszám, átmérő, vastagság és szemcsetípus közül? Hogyan értsük meg, mit jelent az A 30 S BF az EN 12413 szerint jelölés? Miért kifizetődőbb egy 40 UAH-s korong egy másik, 20 UAH-snál?
Ezekre a kérdésekre az oktatóanyagokban gyűjtöttük össze a válaszokat — a kezdőknek szóló alapelvektől a tapasztalt hegesztőknek és lakatosoknak szánt professzionális technikákig. Minden útmutatót a NovoAbrasive műszaki osztálya írt a csiszolószerszám-gyártásban szerzett 12+ éves tapasztalat és 35+ ország több ezer ügyfelének visszajelzése alapján.
Kezdje a következő útmutatóval: „Hogyan válasszunk vágókorongot sarokcsiszolóhoz” — ez lépésről lépésre algoritmus a kiválasztáshoz anyag, átmérő, vastagság és szemcsetípus szerint. Aki rozsdamentes acéllal dolgozik, annak külön útmutatót ajánlunk a következőről: INOX vágása és csiszolása. Ha pedig Ön egy vállalat beszerzéseit irányítja — figyelmébe ajánljuk a következőt: a csiszolóanyag-költségek optimalizálása, ahol megmutatjuk, miért fontosabb a vágási költség a tárcsa áránál.
Minden útmutató tartalmaz összehasonlító táblázatokat, ellenőrzőlistákat és ajánlásokat, amelyeket azonnal alkalmazhat a gyakorlatban. Az anyagokat rendszeresen frissítjük az aktuális FEPA és EN 12413 szabványoknak megfelelően.
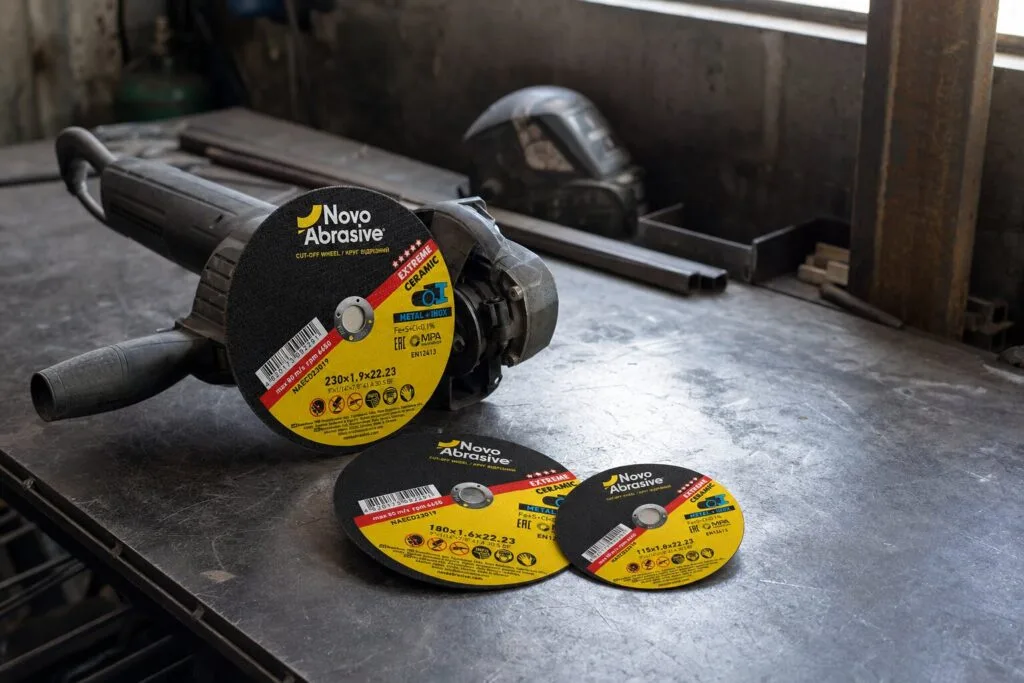
Teljes útmutató: Hogyan válasszunk vágókorongot sarokcsiszolóhoz
Átfogó kalauz a csiszolókorongok kiválasztásához. Végigvesszük az anyagokat, a méreteket, a jelölést. A kezdőtől a profiig 15 perc olvasás alatt.
Útmutató elolvasása Alap
Melyik oldalával tegyük fel a vágótárcsát
A fémgyűrű — az anya felé vagy a karima felé? A gyár ajánlása és lépésről lépésre útmutató
 Profi
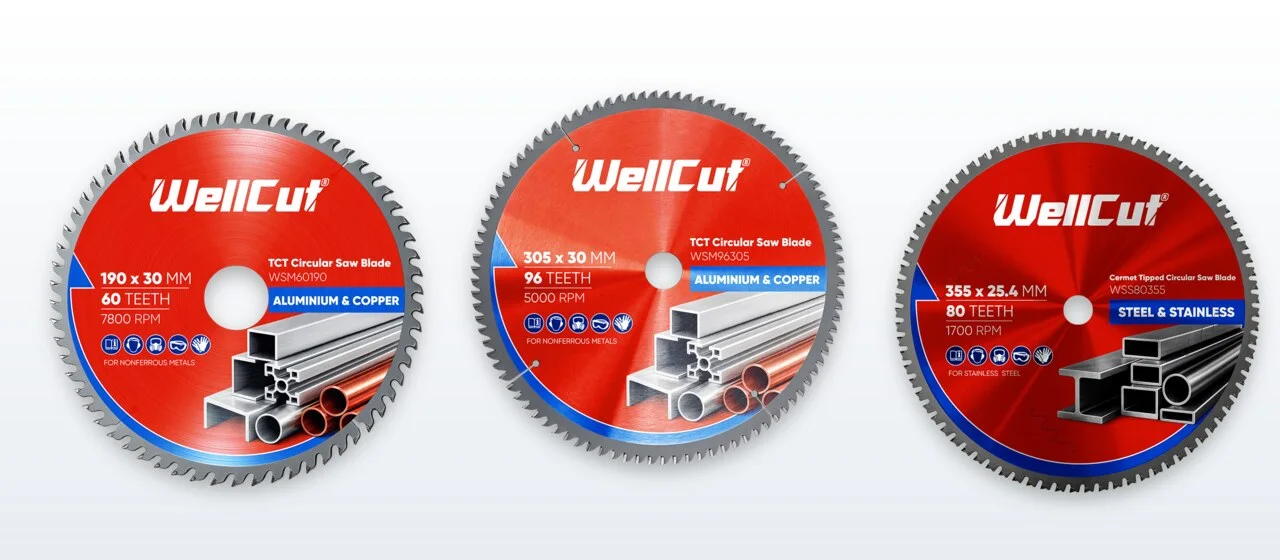
Fűrésztárcsák fémhez
ATB, TCG és MTCG fogélezés, előtolás-határoló, cermet a csiszolókoronggal szemben
 Alap
Nagyolókorong: mi ez, és hogyan válasszunk
Miben különbözik a vágó- és a lamellás korongtól, jelölés, 115–230 mm-es méretek és a 15–30°-os munkaszög
 Kezdőknek
Hogyan válasszunk csiszolókorongot
Lamellás, fíber-, fazék — mi a különbség, és mikor mit használjunk
 Közepes
A csiszolókorongok jelölése
A korongon lévő jelölések megfejtése: A, C, szemcseméret, keménység, kötés
 Videó
Fémvágási technika sarokcsiszolóval
Videólecke: helyes szög, előtolási sebesség, hűtés
 Kezdőknek
Beton és kő vágása
Korongválasztás kőanyagokhoz, gyémánttárcsák vs csiszolótárcsák
 Profi
Munka rozsdamentes acéllal
A rozsdamentes vágásának és csiszolásának sajátosságai szennyeződés nélkül
 Közepes
A vastagság kiválasztása a vágókorong
1,0, 1,6, 2,5 mm — hogyan befolyásolja a vastagság a vágás minőségét és sebességét
 Kezdőknek
A csiszolókorongok tárolása
Hogyan tároljuk a korongokat, hogy ne veszítsék el tulajdonságaikat
 Videó
Hegesztési varratok csiszolása
Videólecke: felület-előkészítés, korongválasztás, technika
 Profi
Költségoptimalizálás csiszolóanyagokra
Hogyan csökkentsük a korongonkénti költséget a teljesítmény elvesztése nélkül
 Közepes
Ajánlott fordulatszám (RPM)
Teljes fordulatszám-táblázat átmérő és Vs sebesség szerint. Képlet, példák, biztonsági szabályok
 Kezdőknek
Hogyan válasszunk gyémánttárcsát
Szegmenses, folyamatos vagy turbó — melyik típus betonhoz, csempéhez és kőhöz
 Kezdőknek
Hogyan válasszunk lamellás korongot
Lapos vagy kúpos, cirkon vagy korund — hegesztési varratokhoz és finismegmunkáláshoz
 Közepes
Hogyan válasszunk fíbertárcsát
Korund, cirkon vagy kerámia — tányértalp, szemcseméret, munkatechnika
 Profi
A sarokcsiszolóval végzett munka biztonsága
Egyéni védőeszközök, visszacsapás, korongtörés, tűzvédelem. Ellenőrzőlista munka előtt
Gyakran ismételt kérdések
Válaszok a csiszolókorongok kiválasztásával és használatával kapcsolatos legnépszerűbb kérdésekre
Hogyan válasszam ki a megfelelő csiszolótárcsát a munkámhoz?
A csiszolótárcsa kiválasztása több kulcstényezőtől függ:
- Megmunkálandó anyag: Acélhoz alumínium-oxidos tárcsákat használjon (A jelölés), rozsdamentes acélhoz cirkónium- vagy kerámiatárcsákat INOX jelöléssel, kőhöz és betonhoz szilícium-karbidos tárcsákat (C jelölés).
- Művelet típusa: Vágáshoz válasszon vékony tárcsákat (0,8-3,0 mm), csiszoláshoz vastagabb nagyolótárcsákat (4-8 mm) vagy lamellás korongokat.
- Munkaintenzitás: Professzionális használatra az EXTREME vagy a PROFI sorozatot ajánljuk kerámia- vagy cirkóniumszemcsével.
Mi a különbség az alumínium-oxid, a cirkónium és a kerámia között?
Alumínium-oxid (Al2O3)— univerzális és a legelterjedtebb csiszolóanyag. Általános használatra alkalmas acélon és színesfémeken. Optimális ár-érték arány.
Cirkónium (ZrO2)— nagyobb szilárdságú és önélező tulajdonságú. Ideális rozsdamentes acél megmunkálásához és intenzív munkához. 2-3-szor tovább tart, mint az alumínium-oxid.
Kerámiaszemcse (SG)— a legfejlettebb és legellenállóbb csiszolóanyag. Hideg vágást, minimális munkadarab-felmelegedést és maximális teljesítményt biztosít. Nehéz fémekhez és professzionális használatra ajánlott.
Milyen szemcseméretet válasszunk fém vágásához?
A szemcseméret befolyásolja a vágás sebességét és az él minőségét:
- Durva szemcse (24-36): Vastag fém (10 mm-től) gyors vágása. Nagyobb sebesség, de durvább él.
- Közepes szemcse (46-60): Univerzális változat 3-10 mm-es fémhez. A sebesség és a minőség egyensúlya.
- Finom szemcse (80-120): Vékonylemezhez és simító megmunkáláshoz. Tiszta él, kevesebb sorja.
A legtöbb munkához 46-60 szemcseméretet ajánlunk optimális kompromisszumként.
Mi a kötés, és hogyan befolyásolja a tárcsa működését?
A kötés az az anyag, amely a csiszolószemcsét a tárcsa szerkezetében tartja. A kötéstől függ, milyen gyorsan kopik a tárcsa, és milyen hatékonyan dolgozik:
- Puha kötés: A szemcse gyorsabban válik ki, a tárcsa önélez. Jobban vág, de gyorsabban kopik. Kemény fémekhez alkalmas.
- Kemény kötés: A szemcse erősebben tartja magát, a tárcsa tartósabb. Kemény fémekkel való munkánál túlhevülhet. Puha fémekhez alkalmas.
Szabály: Minél keményebb a fém, annál puhább a kötés, és fordítva.
Miben különbözik a vágókorong a nagyoló- (csiszoló-) korongtól?
Vágókorongok:
- Vastagság: 0,8-3,0 mm
- Munkaszög: 90° (merőlegesen a felületre)
- Rendeltetés: fém, csövek, profil vágása
- Erősítés: általában dupla háló
Nagyoló (csiszoló) korongok:
- Vastagság: 4-8 mm
- Munkaszög: 15-30° a felülethez képest
- Rendeltetés: fémleválasztás, varratok tisztítása, reve eltávolítása
- Erősítés: megerősített szerkezet oldalterheléshez
Fontos: Soha ne használjon vágókorongot csiszolásra — ez a tárcsa töréséhez vezethet!
Hogyan válasszuk meg a tárcsa átmérőjét a sarokcsiszolóhoz?
A tárcsa átmérőjének meg kell felelnie a sarokcsiszolója teljesítményének:
- 115 mm: Könnyű munkákhoz, 800 W-ig terjedő kis sarokcsiszolókhoz. Vágásmélység 25 mm-ig.
- 125 mm: A legnépszerűbb univerzális méret. 800-1200 W-os sarokcsiszolók. Vágásmélység 35 mm-ig.
- 180 mm: Erős, 1500-2000 W-os gépekhez. Vágásmélység 55 mm-ig.
- 230 mm: Professzionális munkákhoz és nagy mennyiségekhez. 2000 W-tól kezdődő sarokcsiszolók. Vágásmélység 70 mm-ig.
Biztonság: Soha ne vegye le a védőburkolatot, és ne használjon nagyobb átmérőjű tárcsát, mint amit a szerszám megenged!
Milyen tárcsákat használjunk rozsdamentes acél vágásához?
Rozsdamentes acélhoz használjon speciális, INOX jelölésű tárcsákat (vagy AS 46 INOX BF):
- Összetétel: Nem tartalmaznak vasat és ként, ami megakadályozza a vágási hely korrózióját
- Szemcse: Cirkónium vagy kerámia a hideg vágáshoz
- Vastagság: 1,0-1,6 mm-t ajánlunk a minimális felmelegedéshez
- Technika: Kerülje a hosszú érintkezést, dolgozzon rövid átmenetekkel
A hagyományos tárcsák rozsdamentesen való használata rozsdát okoz a vágási zónában, és a fém elveszíti korrózióálló tulajdonságait.
Hogyan tároljuk a csiszolókorongokat?
A helyes tárolás biztosítja a korongok biztonságát és hatékonyságát:
- Hőmérséklet: 15-25 °C, kerülje a hirtelen ingadozásokat
- Páratartalom: Legfeljebb 65%, száraz helyiségben tárolja
- Helyzet: Vízszintesen, sík felületen, ne állítsa az élére
- Fény: Kerülje a közvetlen napsugárzást
- Határidő: Általában 3 év a gyártás dátumától (a címkén feltüntetve)
Fontos: Használat előtt vizsgálja meg a korongot repedések, kicsorbulások vagy deformációk szempontjából. Sérült korongot használni tilos!
Tanácsadásra van szüksége?
Szakértőink segítenek kiválasztani a feladatához optimális csiszolóanyagot