
















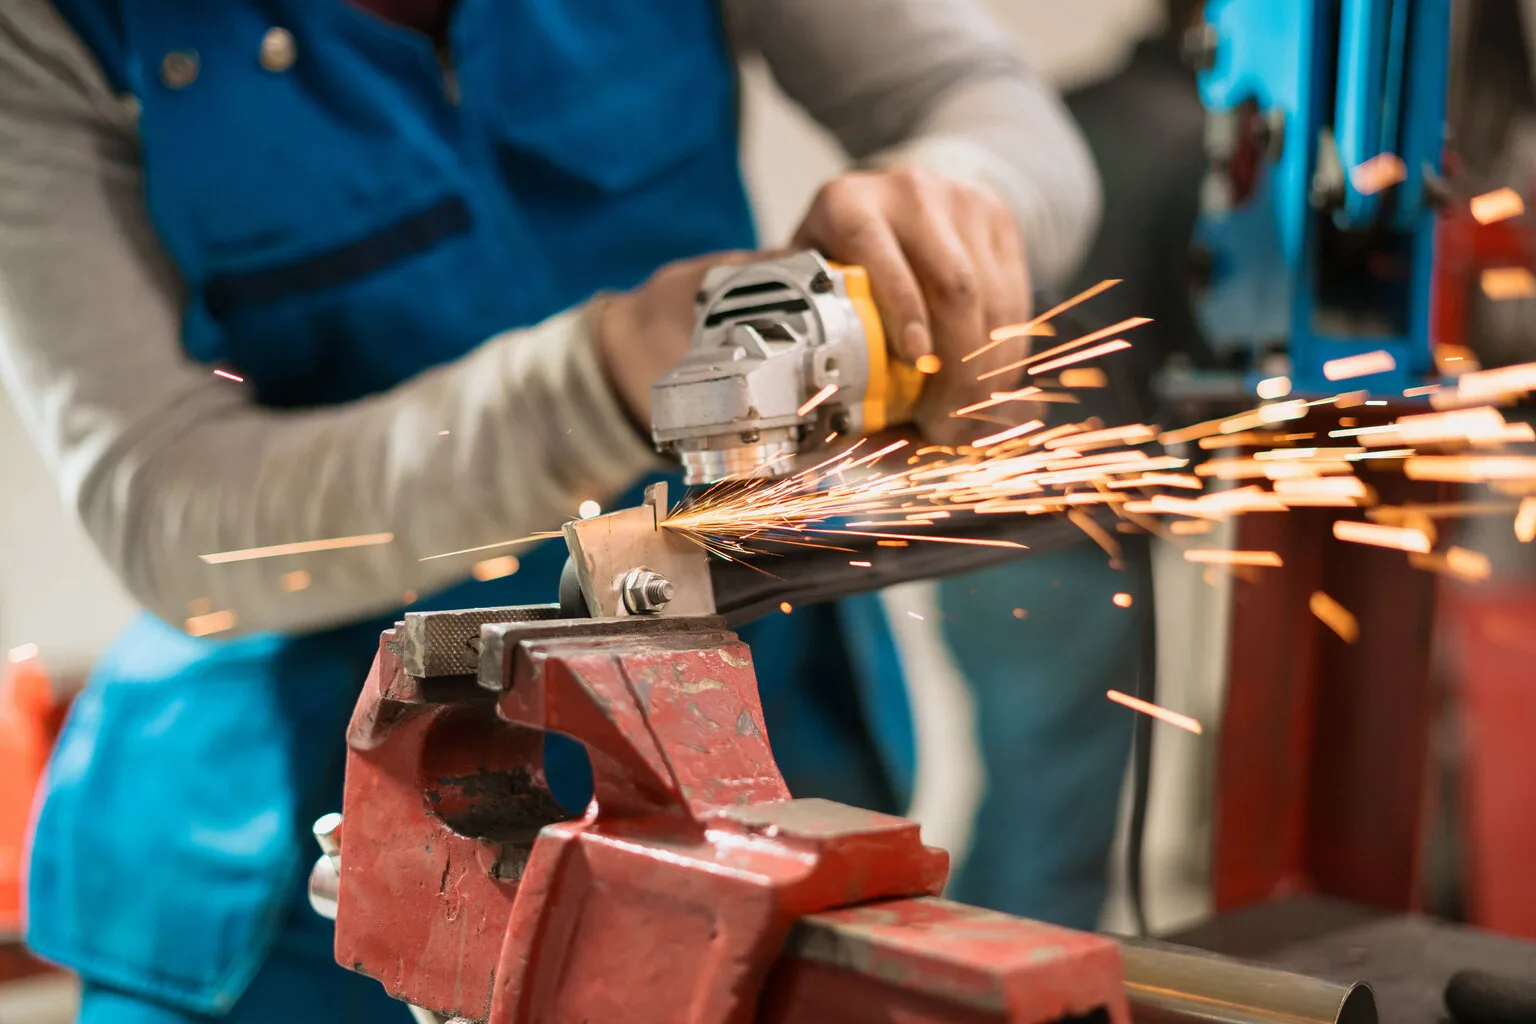
A sarokcsiszolóval végzett helyes vágási technika egyszerre gyorsaság és biztonság. A szög, az előtolás, a fogás és az egyéni védőeszközök nem kevesebbet nyomnak a latban, mint maga a korong. Megmutatjuk, hogyan vágjunk fémet tisztán és biztonságosan.
Előkészítés: a korong ellenőrzése és egyéni védőeszközök
A helyes előkészítés a biztonságos munka 50 %-a. Minden vágási munka előtt végezze el ezeket a lépéseket:
Ring Test — a korong épségének ellenőrzése
Új korong felszerelése előtt végezzen akusztikus ellenőrzést:
- Fogja a korongot a befogófuratnál (ne a peremnél)
- Ütögesse meg finoman egy fatárggyal (ceruzával, kalapácsnyéllel) az oldalfelületét
- Tiszta, csengő hang— a korong ép, használható
- Tompa vagy zörgő hang— repedés van, a korongot le kell selejtezni
A védőburkolat felszerelése
Védőburkolat — kötelező biztonsági elem. Legalább a korong 180°-át (felét) le kell fednie, és a kezelőtől elfelé kell néznie. Munka előtt győződjön meg róla, hogy a burkolat megbízhatóan rögzítve van, és nem fordul el.
Egyéni védőeszközök (EVE)
| Egyéni védőeszközök | Szabvány | Mitől véd |
|---|---|---|
| Védőszemüveg | EN 166 | Szikrák, törmelék, csiszolópor |
| Kesztyű | EN 388 | Forró fém, szikrák, vágások, rezgés |
| Légzésvédő | EN 149 (FFP2+) | Fém- és csiszolópor |
| Fültok vagy füldugó | EN 352 | Zaj (>85 dB vágáskor) |
| Védőkötény vagy vastag ruházat | — | Szikrák, forró törmelék (szintetika nélkül!) |
Helyes vágásszög
✓ Helyesen
- Vágás 90°-ban, a tárcsa a vágás síkjában.
- Két kéz: gépház + oldalfogantyú.
- Egyenletes előtolás — hagyja, hogy a korong vágjon, ne a nyomás.
- Védelem: szemüveg/arcvédő, fültok, kesztyű.
✕ Hiba
- A tárcsa ferdesége/elhajlása a vágásban — törés.
- Vágás „maga felé”, a szikrák a kezelő irányába.
- Munka burkolat és egyéni védőeszközök nélkül.
- Nyomás a korongra a gyorsítás érdekében — túlhevülés.
A vágókorong 1,0–3,0 mm vastag, vékony tárcsa, amelyet erre a terhelésre terveztek: szigorúan a forgás síkjában. A fémbe való belépés helyes szöge kritikus a biztonság és a vágás minősége szempontjából.
- 90° a felülethez képest— a vágókorongnak szigorúan merőlegesen kell belépnie a fémbe. Ez a tervezett üzemmódja.
- Oldalirányú döntés nélkül— már a kis megdöntés is oldalterhelést kelt a vékony tárcsán, ami a töréséhez vezethet.
- Egyenes vágás— tartsa a sarokcsiszolót stabilan, két kézzel. Ne változtassa a szöget vágás közben.
Előtolási sebesség: egyenletes, nyomás nélkül
A kezdők leggyakoribb hibája, hogy nyomják a sarokcsiszolót, gyorsítani próbálva a vágást. Ez helytelen és veszélyes. A csiszolókorong a következő révén vág: a forgási sebességé, és nem a nyomás révén.
Hogyan adagoljuk helyesen
- Hagyja, hogy a tárcsa magától vágjon— merítse a korongot a fémbe a szerszám súlyával, könnyű vezető erővel
- Egyenletes mozgás— rángatás nélkül, a vágási zónában való megállás nélkül
- Figyelje a hangot— az egyenletes magas hang helyes terhelést jelez. A hang leesése — túlterhelés, csökkentse az előtolást
- Figyelje a szikrákat— egyenletes szikraáram lefelé. Ha a szikrák rendszertelenül repülnek — valami nincs rendben
A helytelen előtolás jelei
| Tünet | Ok | Mit tegyünk |
|---|---|---|
| A motor búg, a fordulatszám esik | Túl erős nyomás | Csökkentse az előtolást, hagyja a tárcsát felpörögni |
| A fém kékül a vágási zónában | Túlhevülés a lassú előtolás vagy az eltompult korong miatt | Növelje az előtolást vagy cserélje ki a korongot |
| A tárcsa rezeg, üt | Egyenetlen vágás vagy koronghiba | Ellenőrizze a korongot, igazítsa ki a vágásvonalat |
| A korong gyorsan kopik | Rossz típus vagy túlzott nyomás | Ellenőrizze a korong és az anyag összhangját |
Technika a különböző profilokhoz
A különböző munkadarab-típusok eltérő megközelítést igényelnek. Íme a bevált technikák a leggyakoribb feladatokhoz:
Csövek (kör keresztmetszet)
- Rögzítse a csövet satuba vagy befogókba. A cső NEM foroghat el.
- Jelölje be filccel a cső teljes kerületén.
- Kezdje a vágást a felső pontról, a tárcsát a falvastagságnyi mélységig merítve.
- Fordítsa el a csövet 90°-kal, és folytassa a vágást a következő oldalról.
- Ismételje meg még kétszer, körbezárva a vágást.
Lemez
- Helyezze a lemezt stabil alátétre úgy, hogy mindkét résznek legyen alátámasztása
- A vágásvonalat helyezze üresen álló rész fölé (hézag a tárcsának)
- Használjon vékony korong 1,0–1,2 mm minimális felmelegedéshez és deformációhoz
- Vezesse a sarokcsiszolót egyenletesen a jelölővonal mentén, megállás nélkül
- Vékony lemez (
Betonacél
- Rögzítse a betonacélt úgy, hogy a vágás helye lelógjon a támaszról (a levágott rész szabadon leessen)
- Soha ne vágjon földön fekvő betonacélt — a tárcsa hozzáérhet a talajhoz
- 12 mm-ig terjedő betonacélhoz elég a 125×1,0 mm-es korong
- 14–20 mm-es betonacélhoz használjon 125×1,6 vagy 125×2,0 mm-es korongot
Zártszelvény (négyzet, téglalap)
- Rögzítse a profilt, és jelölje be mind a négy oldalán
- Minden falat külön vágjon, forgatva a profilt
- Különösen figyeljen az utolsó falra — a munkadarab elmozdulhat
Hűtés sorozatvágásnál
Sorozatvágásnál (10+ munkadarab egymás után) a munkadarabok és a tárcsa felmelegszenek. A túlhevülés csökkenti a korong élettartamát, és deformálhatja a munkadarabot.
- Tartson szüneteket— minden 5–7 vágás után hagyja a tárcsát 1–2 percig hűlni
- Ne hűtse vízzel— a hirtelen hőmérséklet-változás repedést okozhat a bakelitkötésben. Csak léghűtés
- Váltogassa a korongokat— nagy mennyiségeknél tartson 2–3 korongot, és váltogassa őket, hagyva mindegyiket kihűlni
- Használjon Extreme sorozatú korongokat— a kerámiaszemcse hidegebben vág, kevésbé melegíti a munkadarabot, és tovább tartja a teljesítményét
Tipikus technikai hibák
- Oldalirányú terhelés a vágókorongon. Vékony vágótárcsa használata csiszolásra vagy a vágat kiszélesítésére. A vékony tárcsa nem bírja az oldalirányú erőket — kizárólag a forgás síkjában végzett vágásra tervezték.
- A tárcsa beszorulása a munkadarabba. Akkor fordul elő, amikor a munkadarab mindkét része összeszorítja a tárcsát (a támaszok helytelen elhelyezése). Az eredmény a sarokcsiszoló hirtelen kirántása a kézből. A megoldás: a levágott résznek szabadon el kell válnia.
- Vágás „maga felé”. A vágás iránya mindig a kezelőtől ELFELÉ. Ha a tárcsa beszorul, a sarokcsiszoló a vágás irányába szakad ki. Ha ez az irány Ön felé mutat, a következmények súlyosak lehetnek.
- Munka védőburkolat nélkül. Leveszik a burkolatot a „kényelem” kedvéért, vagy hogy nagyobb átmérőjű tárcsát szereljenek fel. A korong 12 000 RPM-en való szétrepedésekor a törmelék akár 80 m/s sebességgel repül — halálosan veszélyes.
- Túlzott nyomás a sarokcsiszolóra. A nyomás túlterheli a motort, túlhevíti a tárcsát és a munkadarabot, gyorsítja a kopást. A csiszolókorong a sebesség, nem a nyomóerő révén dolgozik.
- Vágás rögzítetlen munkadarabban. A munkadarab elmozdulhat, beszoríthatja a tárcsát vagy kirepülhet. A fémet mindig rögzítse satuval, szorítóval vagy más befogóval.
30 másodperces próba munka előtt
Új korong felszerelése után vagy minden műszak kezdete előtt végezze el a kötelező biztonsági tesztet:
- Szerelje fel a korongot— győződjön meg róla, hogy a karimák helyesen vannak meghúzva, és a korong nem lötyög
- Szerelje fel a védőburkolatot— a nyitott részt fordítsa el magától
- Menjen távolabb az emberektől— győződjön meg róla, hogy a korong forgási zónájában nincsenek illetéktelenek
- Kapcsolja be a sarokcsiszolót— tartsa úgy, hogy a korong síkja ne Ön felé nézzen
- Várjon 30 másodpercet teljes fordulaton, terhelés nélkül
- Figyeljen— az egyenletes hang ütés és rezgés nélkül azt jelenti, hogy a korong rendben van
Gyakoriak kérdés
Milyen szögben tartsuk a sarokcsiszolót fém vágásakor?
A vágókorongnak a fémbe a következő szögben kell behatolnia: 90° a felülethez képest— szigorúan merőlegesen. A tárcsa oldalra döntése oldalterhelést kelt, amelyre a vékony vágókorong nincs méretezve. Az oldalterhelés a tárcsa beszorulásához vagy töréséhez vezethet.
Miért nem szabad nyomni a sarokcsiszolót vágás közben?
A túlzott nyomás túlterheli a motort, túlhevíti a tárcsát és a munkadarabot, gyorsítja a korong kopását. A csiszolókorong a következő révén dolgozik: a forgási sebességgel, nem a nyomással. Az előtolásnak egyenletesnek kell lennie — hagyja, hogy a tárcsa magától vágjon. A helyes előtolás: a korong a szerszám súlyánál fogva, enyhe vezető erővel merül a fémbe.
Hogyan vágjunk helyesen csöveket sarokcsiszolóval?
Rögzítse a csövet satuba vagy szorítókkal. Jelölje be filccel a cső teljes kerületén. A vágást a felső pontról kezdje. Fordítsa el a csövet 90°-kal és folytassa a vágást a következő oldalról. Ne próbálja egy oldalról átvágni a falat — ez növeli a tárcsa beszorulásának kockázatát.
Mi a Ring Test, és miért kell elvégezni?
Ring Test — a csiszolókorong épségének ellenőrzése használat előtt. Tartsa a korongot a befogófuratánál fogva, és kopogtassa meg finoman fadarabbal az oldalfelületét. Az ép korong tiszta, csengő hangot ad. A tompa hang vagy a zörgés repedésre utal — az ilyen korongot selejtezni kell. A biztonságról bővebben a a biztonsági oldalon.
Mennyi ideig kell a sarokcsiszolót járatni munka előtt?
Új korong felszerelése után vagy a műszak megkezdése előtt feltétlenül járassa a sarokcsiszolót üresjáraton legalább 30 másodperc. Úgy tartsa a szerszámot, hogy a korong ne irányuljon Önre vagy más emberekre. Így a kiegyensúlyozatlanság, az ütés vagy a korong rejtett hibái még a munka megkezdése előtt kiderülnek.
Válasszon megfelelő korongot a vágáshoz
A minőségi korong a biztonságos és termelékeny munka alapja. Tekintse meg a NovoAbrasive vágókorong-katalógusát.