

















A „sarokcsiszolóval végzett csiszolás” mögött három különböző szerszám rejlik — a nagyoló-, a lamellás és a fíbertárcsa. A helyes választás azt jelenti, hogy gyorsabban távolítja el a fémet, megkapja a kívánt felületet, és nem fizet feleslegesen. Áttekintjük a választást feladat, anyag és szemcseméret szerint.
A csiszolókorongok típusai: nagyoló, lamellás, fíber
A sarokcsiszolóval végzett csiszolás nem csak nagyolókorongokat jelent. Többféle szerszám létezik, mindegyik a saját feladatára optimalizálva. A különbség megértése segít a helyes korong kiválasztásában, és időt és pénzt takarít meg.

Nagyolókorongok (Type 27 / Type 28)
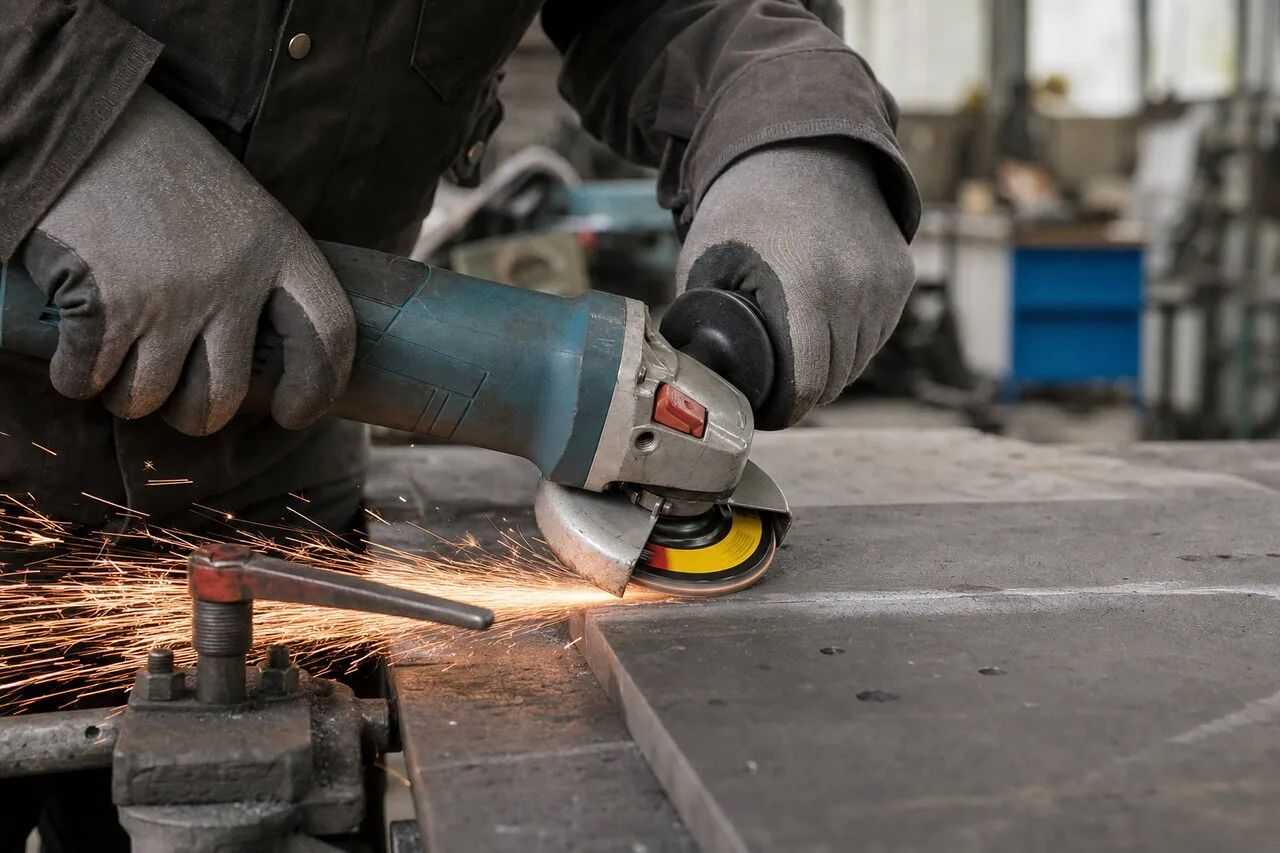
Vastag, merev tárcsa, vastagság 4–8 mm, üvegszálas hálóval megerősítve. Durva, agresszív fémleválasztásra szolgál. A nagyolókorong az oldalfelületével dolgozik, a munkadarabhoz képest 15–30°-os szögben. Ez az alapszerszám a hegesztési varratok, a reve, a sorják és a korrózió eltávolítására.
- Type 27— lapos profil, a tárcsa síkjával való munkához
- Type 28— tányéros (hajlított), kényelmesebb a sarkok és hegesztett kötések megmunkálásához
Lamellás korongok
Csiszolóvászon-lamellák rétegeiből álló tárcsa merev vagy műanyag alapon. Lamellás korong— univerzális szerszám, amely egyesíti a tisztítás és a csiszolás funkcióit. A lamellák terhelés alatt meghajlanak, ami lágy és egyenletes megmunkálást biztosít.
- Szemcseméret P40-től P120-ig — széles feladatkör
- Kisebb rezgésszint a nagyolókoronghoz képest
- Csendesebb munka, jobban ellenőrizhető folyamat
Fíbertárcsák
Vékony, rugalmas, fíberalapon csiszolóbevonattal ellátott tárcsa. A sarokcsiszolóra speciális a tányértalpat (backing pad). A fíbertárcsa ideális kontúros megmunkáláshoz, festék eltávolításához és íves felületeken végzett munkához.
- A legfinomabb megmunkálás az összes típus közül
- Nagy felületeken dolgozik túlhevülés nélkül
- Tányértalpat igényel a felszereléshez
Fazék alakú drótkefék
Klasszikus értelemben nem csiszolószerszám, de gyakran használják csiszolási feladatokra: rozsda, régi festék és reve eltávolítására. Acél- és sárgaréz huzalból készülnek, sodrott vagy hullámos kivitelben.
Mikor melyiket használjuk — feladattáblázat
Válassza a korong típusát a feladatnak megfelelően. A megfelelő szerszám használata időt takarít meg és jobb eredményt ad:
| Feladat | Ajánlott típus | Szemcseméret | Megjegyzés |
|---|---|---|---|
| A hegesztési varrat leválasztása | Nagyolókorong | 24–36 | Gyors durva leválasztás, majd finis lamellás koronggal |
| Reve eltávolítása | Nagyoló vagy lamellás | 36–60 | A lamellás tisztább felületet ad |
| Előkészítés festés alá | Lamellás | P60–P80 | Megfelelő érdességet hoz létre a tapadáshoz |
| Rozsda és festék eltávolítása | Lamellás vagy fíber | P40–P60 | A fíber jobb ívelt felületeken |
| Az él tisztítása vágás után | Lamellás | P60–P80 | Eltávolítja a sorjákat, simítja az élt |
| Finommegmunkálás alapozás előtt | Fíber vagy lamellás | P80–P120 | Egyenletes matt felület |
| Nagy ráhagyások leválasztása | Nagyolókorong | 24 | A leggyorsabb fémleválasztás |
Szemcseméret kiválasztása csiszoláshoz
A szemcseméret határozza meg, mennyire durván vagy finoman lesz megmunkálva a felület. Minél kisebb a szám, annál durvább a szemcse és annál agresszívebb a leválasztás. Minél nagyobb, annál finomabb a megmunkálás.
| Szemcseméret | A megmunkálás típusa | Hol használjuk | Felületi érdesség |
|---|---|---|---|
| P24–P36 | Durva anyagleválasztás | Hegesztési varratok, nagy ráhagyások, reve | Durva — látható karcok |
| P40–P60 | Közepes csiszolás | Rozsda tisztítása, előkészítés, élek | Közepes — alig látható karcok |
| P80 | Finomcsiszolás | Előkészítés festés alá | Sima — matt felület |
| P100–P120 | Finismegmunkálás | Alapozás előtt, dekorációs munkák | Finom — félig fényes felület |
Választás a megmunkálandó anyaghoz
A különböző anyagok különböző csiszolóanyagokat igényelnek. A rossz választás csökkenti a teljesítményt, és tönkreteheti a munkadarabot.
| Anyag | A szemcse típusa | Ajánlott korong | Sajátosság |
|---|---|---|---|
| Szerkezeti acél | Alumínium-oxid (A) vagy cirkónium (ZA) | Nagyoló vagy lamellás | A legelterjedtebb változat, korlátozások nélkül |
| Rozsdamentes acél (INOX) | Cirkónium vagy kerámia, INOX jelöléssel | INOX lamellás vagy INOX fíbertárcsa | Fe és S nélkül, hogy ne okozzon korróziót |
| Alumínium | Szilícium-karbid (C) vagy speciális A | Lamellás cink-sztearáttal | A sztearát megakadályozza a lamellák eltömődését |
| Fa | Alumínium-oxid | Lamellás vagy fíber | Alacsony fordulatszám, P60–P120 |
| Kő, beton | Szilícium-karbid (C) | Nagyoló (C) vagy gyémánt fazékkorong | Nagy felületekhez — a gyémánt hatékonyabb |
Helyes munkaszög
A sarokcsiszoló felülethez viszonyított dőlésszöge kritikus paraméter. Ettől függ a teljesítmény, a megmunkálás minősége és a korong élettartama.
✓ Helyesen
- Nagyolókorong — a felülethez képest 15–30°-os szögben.
- A tárcsa síkjával (oldalával) dolgozzon, egyenletesen.
- Mérsékelt nyomás — hagyja, hogy a korong magától vágjon.
- A korong RPM-je ≥ a sarokcsiszoló fordulatszáma.
✕ Hiba
- Csiszolás vágó- (vékony) koronggal — törés.
- >40°-os szög — a fém túlhevülése és futtatási színe.
- Túlzott nyomás — túlhevülés és gyors kopás.
| A korong típusa | Munkaszög | Mi történik helyes szög esetén | Hibák |
|---|---|---|---|
| Nagyolókorong | 15–30° | Maximális leválasztás, egyenletes kopás | >40°-nál — túlhevülés, |
| Lamellás korong | 5–15° | A lamellák hajlanak, egyenletes megmunkálás | >20°-nál — a lamellák hegyének gyors kopása |
| Fíbertárcsa | 10–15° | Teljes érintkezési felület a tányértalppal | >20°-nál — egyenetlen kopás, hullámosság |
NovoAbrasive csiszolótermékek
A NovoAbrasive a sarokcsiszolóhoz való csiszolószerszámok teljes körét gyártja. Minden termék EN 12413 tanúsítvánnyal rendelkezik, és 6 lépésből álló minőségellenőrzésen esett át a Nova Vodolaha-i gyárban (Harkivi terület). A teljes katalógus 125 mm-es lamellás korongok sorozat-összehasonlítással és szemcseméret szerinti szűrővel.
A NovoAbrasive minden csiszolókorongja európai alapanyagból (Ausztria, Németország) készül Davide Maternini (Olaszország) gépeken. A termékek MPA Hannover tanúsítással rendelkeznek — a NovoAbrasive az egyetlen ukrán gyártó ezzel a tanúsítással.
Gyakoriak kérdés
Miben különbözik a nagyolókorong a lamellástól?
A nagyolókorong (Type 27/28, 4–8 mm vastagság) — fém, hegesztési varratok és reve durva leválasztására. A következő szögben dolgozik: 15–30°. A lamellás korong a finiselésre, a tisztításra és a felület előkészítésére szolgál. Ilyen szögben dolgozik: 5–15°. A lamellás korong tisztább felületet ad, a nagyolókorong gyorsabban távolítja el a fémet.
Milyen szemcseméretet válasszunk fém csiszolásához?
P40— fém, hegesztési varratok, reve durva leválasztása. P60— univerzális szemcseméret a legtöbb munkához. P80— felület-előkészítés festés előtt. P120— finismegmunkálás alapozás előtt. Kezdje durvább szemcsével, és térjen át a finomabbra.
Milyen szögben dolgozzunk lamellás koronggal?
A lamellás korong optimális szöge — 5–15° a felülethez. A túl nagy szög a lamellák gyors kopásához és egyenetlen megmunkáláshoz vezet. 10–15°-os szögnél érhető el a legjobb teljesítmény–felületminőség arány.
Lehet rozsdamentest közönséges nagyolókoronggal csiszolni?
Hány lamellás korong kell 1 m² felület tisztításához?
A szemcsemérettől és a felület állapotától függ. Átlagosan egy 125 mm átmérőjű P60 lamellás korong megmunkál 3–5 m² fémfelület könnyű rozsda eltávolításánál. Hegesztési varratok durva tisztításánál a fogyás nagyobb — körülbelül 1–2 m² korongra.
Segítségre van szüksége a választásban?
Használja a Product Finderünket, vagy kérjen tanácsot műszaki szakembertől