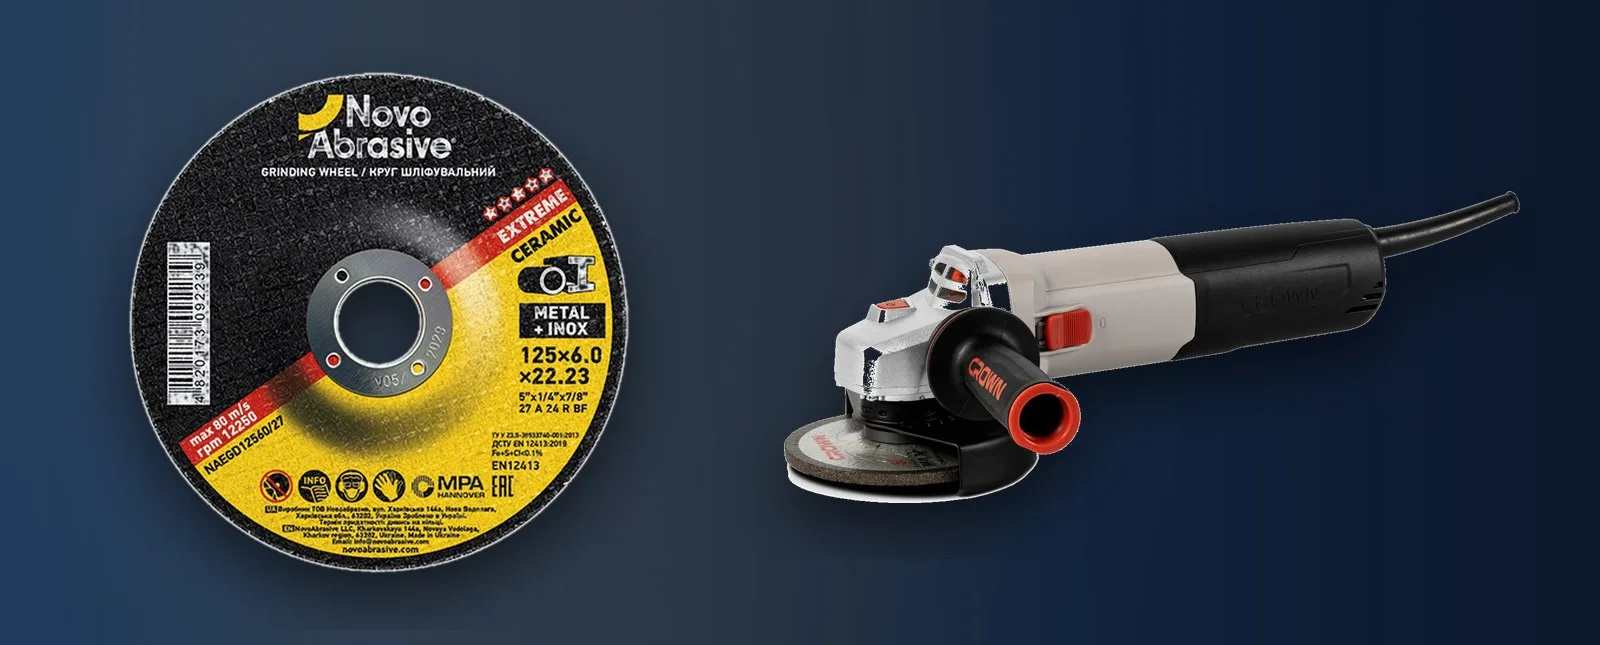
Bajo el término “amolar”, existen tres herramientas diferentes: una muela abrasiva, una muela de láminas y una muela de fibra. Elegir la adecuada permite eliminar metal más rápido, obtener el acabado deseado y ahorrar dinero. Analizamos las opciones según la tarea, el material y el grano.
Tipos de muelas abrasivas: de aletas, de fibra
Afilar con una amoladora no se trata solo de afilar muelas. Existen varios tipos de herramientas, cada una optimizada para una tarea específica. Comprender las diferencias le ayudará a elegir la muela adecuada y a ahorrar tiempo y dinero.
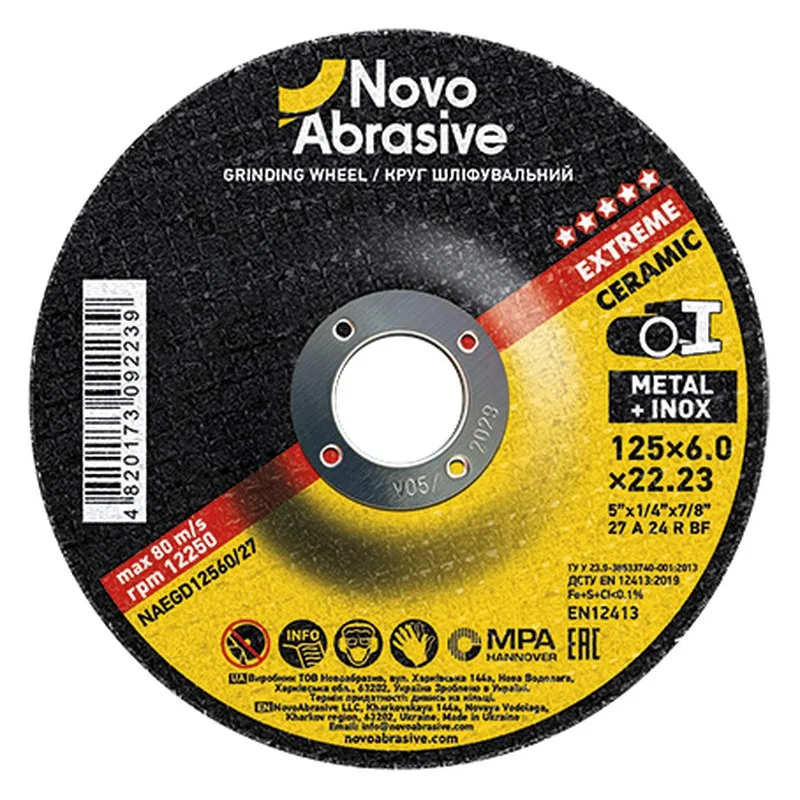
Discos de pulido (Tipo 27 / Tipo 28)
Disco grueso y rígido con un espesor de 6–8 mm, reforzado con malla de fibra de vidrio. Está diseñado para un arranque de metal basto y agresivo. El disco de desbaste trabaja con la superficie lateral en un ángulo de 15–30° respecto a la pieza. Es la herramienta principal para eliminar costuras soldadas, cascarilla, rebabas y corrosión.
- Tipo 27: perfil plano, para trabajar con el cepillo de disco
- Tipo 28: cóncavo (curvado), más conveniente para procesar esquinas y uniones soldadas
Discos de láminas
Un disco compuesto por láminas de papel de lija sobre un soporte duro o plástico. Una rueda de láminas es una herramienta versátil que combina las funciones de decapado y lijado. Las láminas se doblan bajo carga, lo que proporciona un acabado suave y uniforme.
- Granos de P40 a P120: una amplia gama de tareas
- Menor vibración en comparación con una muela abrasiva
- Funcionamiento más silencioso, proceso más controlado
Discos de fibra
Un disco delgado y flexible con revestimiento abrasivo sobre una base de fibra. Se monta en la amoladora mediante un plato de soporte especial. El disco de fibra es ideal para contornear, eliminar pintura y trabajar en superficies curvas.
- El mejor acabado entre todos los tipos.
- Funciona en superficies grandes sin sobrecalentarse.
- Requiere una placa de soporte para su instalación.
Cepillos de copa de alambre
No son herramientas abrasivas en el sentido clásico, pero se utilizan a menudo para tareas de lijado: eliminar óxido, pintura vieja y cascarilla. Están hechas de alambre de acero y latón, retorcido o corrugado.
Cuándo usar qué - tabla de tareas
Elija el tipo de rueda según la tarea. Usar la herramienta adecuada ahorra tiempo y ofrece mejores resultados.
| Tarea | Tipo recomendado | Grano | Nota |
|---|---|---|---|
| Retirada de la costura de soldadura | Disco de desbaste | 24–36 | Eliminación rápida y áspera, luego acabado de láminas. |
| Limpieza de sarro | Tira o lámina | 36–60 | El lámina proporciona una superficie más limpia. |
| Preparación para pintar | De láminas | P60–P80 | Crea la rugosidad correcta para la adhesión. |
| Eliminación de óxido y pintura | Lámina o fibroso | P40–P60 | La fibra de vidrio es mejor en superficies curvas. |
| Limpieza de bordes después del corte | De láminas | P60–P80 | Elimina rebabas, suaviza el borde. |
| Acabado antes de la imprimación | Fibroso o con forma de lámina | P80–P120 | Superficie mate uniforme |
| Eliminación de grandes asignaciones | Disco de desbaste | 24 | Eliminación de metal más rápida |
Cómo elegir el grano para lijar
El grano determina el grosor de la superficie. Cuanto menor sea el número, más grueso será el grano y más agresiva será la eliminación. Cuanto mayor sea el número, más fino será el acabado.
| Grano | Tipo de procesamiento | Dónde utilizar | Rugosidad de la superficie |
|---|---|---|---|
| P24–P36 | Eliminación bruta | Costuras de soldadura, grandes márgenes, escala | Áspero - arañazos visibles |
| P40–P60 | Molienda media | Eliminación de óxido, preparación, bordes. | Medio - arañazos apenas perceptibles |
| P80 | Rectificado de acabado | Preparación para pintar | Superficie lisa - mate |
| P100–P120 | Acabado | Antes de la imprimación, trabajos decorativos | Superficie fina y semibrillante |
Selección de material de acabado
Cada material requiere un abrasivo diferente. Una elección incorrecta reduce la productividad y puede dañar la pieza.
| Material | Tipo de grano | Disco recomendado | Característica |
|---|---|---|---|
| acero estructural | Óxido de aluminio (A) o circonio (ZA) | Tira o lámina | La opción más común, sin restricciones. |
| Acero inoxidable (INOX) | Zirconia o cerámica, marcado INOX | Lámina INOX o fibra INOX | Sin Fe y S para evitar la corrosión. |
| Aluminio | Carburo de silicio (C) o especial A | Lámina con estearato de zinc | El estearato evita la obstrucción de los láminas. |
| Madera | Óxido de aluminio | Lámina o fibroso | Bajas RPM, P60–P120 |
| Piedra, hormigón | Carburo de silicio (C) | Copa de diamante o de compensación (C) | Para áreas grandes, el diamante es más efectivo. |
Ángulo de trabajo correcto
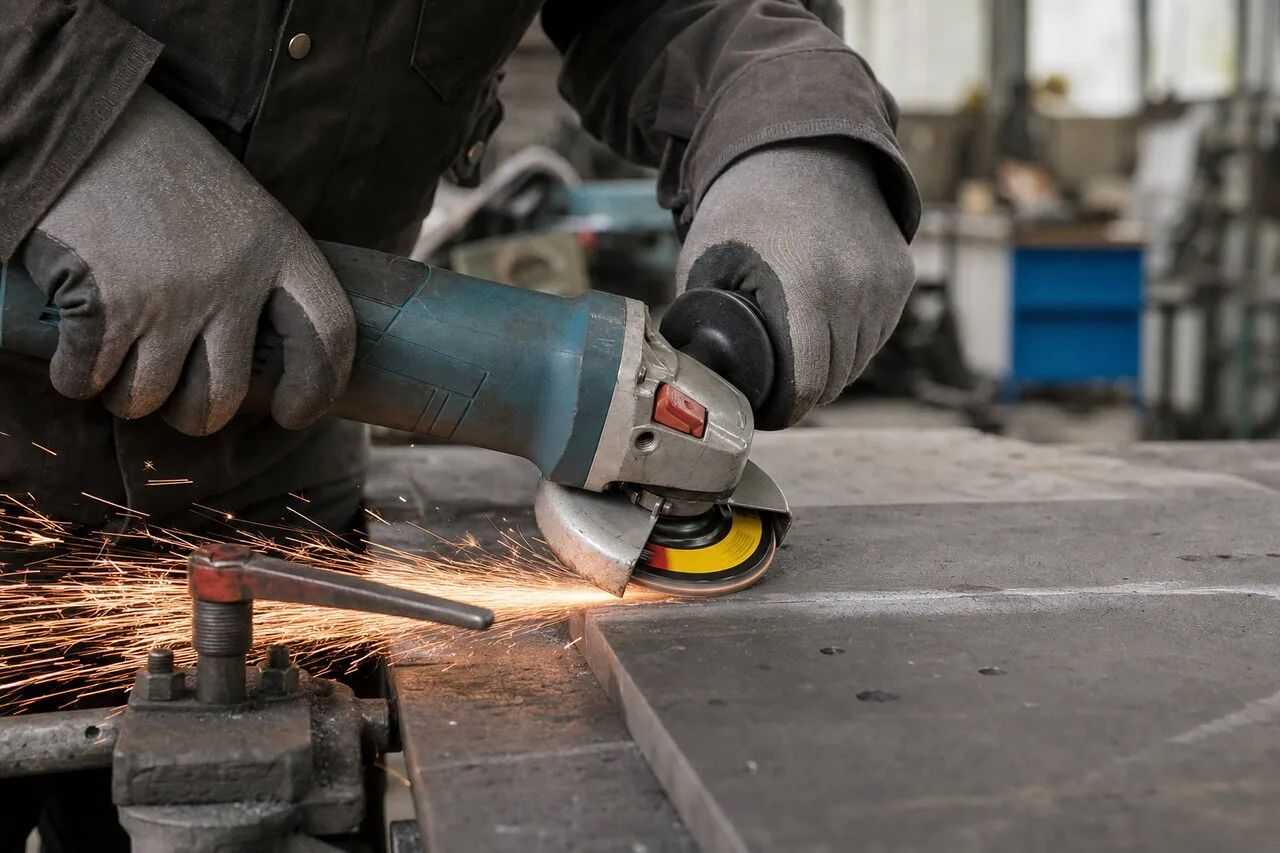
El ángulo de inclinación de la rectificadora respecto a la superficie es un parámetro crítico. Determina la productividad, la calidad del procesamiento y la vida útil de la muela.
✓ Correct
- La rueda de pulido se encuentra en un ángulo de 15 a 30° con respecto a la superficie.
- Trabaje con el lado plano del disco, de manera uniforme.
- Presión moderada: deja que el disco se corte solo.
- RPM de la rueda ≥ RPM de la amoladora.
✕ Error
- El rectificado con una muela de corte (delgada) es una fractura.
- Ángulo >40° - sobrecalentamiento y fragilidad del metal.
- Ángulo
- Una presión excesiva provoca sobrecalentamiento y un desgaste rápido.
| Tipo de disco | Ángulo de trabajo | ¿Qué ocurre en el ángulo correcto? | Errores |
|---|---|---|---|
| Disco de desbaste | 15–30° | Máxima remoción, desgaste uniforme | A >40° — sobrecalentamiento, a |
| Disco de láminas | 5–15° | Los láminas se doblan, acabado uniforme. | A >20° — desgaste rápido de las puntas de los láminas |
| Disco de fibra | 10–15° | Área de contacto completa con la placa de soporte | A >20° - desgaste desigual, ondulación |
Productos abrasivos NovoAbrasive
NovoAbrasive fabrica una gama completa de herramientas abrasivas para amoladora angular. Todos los productos están certificados según EN 12413 y han superado un control de calidad de 9 niveles en la fábrica de Nova Vodolaha (región de Járkov). Catálogo completo de discos de láminas de 125 mm con comparación de series y filtro por grano.
 Disco abrasiva NovoAbrasive Standard 27 125×6,0×22,23 mm, para metalNAB12560
 Disco abrasiva NOVOABRASIVE 27 125×6,0×22,23 mm, para metalWG2712560
 Muela abrasiva NovoAbrasive Extreme 27 125×6,0×22,23 mm, para metalNAEGD12560/27
Todos los discos de desbaste NovoAbrasive se fabrican con materias primas europeas (Austria, Alemania) en equipos Davide Maternini (Italia). Los productos están certificados por MPA Hannover: NovoAbrasive es un fabricante ucraniano con esta certificación.
Preguntas frecuentes
¿Cuál es la diferencia entre una rueda de pulido y una rueda de aletas?
Muela abrasiva (tipo 27/28, espesor 4-8 mm): para la eliminación bruta de metal, soldaduras y cascarilla. Trabaja en un ángulo de 15-30°. Muela de láminas: para acabado, desbaste y preparación de superficies. Trabaja en un ángulo de 5-15°. La muela de láminas proporciona una superficie más limpia. La muela desbastadora elimina el metal con mayor rapidez.
¿Qué grano debo elegir para lijar metal?
P40: eliminación bruta de metal, soldaduras y cascarilla. P60: grano universal para la mayoría de los trabajos. P80: preparación de superficies antes de pintar. P120: acabado antes de imprimar. Comience con un grano más grueso y vaya reduciendo gradualmente hasta uno más fino.
¿En qué ángulo se debe trabajar con una rueda de láminas?
El ángulo óptimo para un disco de láminas es de 5 a 15° con respecto a la superficie. Un ángulo demasiado grande provocará un desgaste rápido de las láminas y un acabado irregular. Un ángulo de 10 a 15° logra la mejor relación entre productividad y calidad de la superficie.
¿Puedo pulir acero inoxidable con una rueda de pulido normal?
No. Para acero inoxidable, necesita muelas marcadas INOX, libres de hierro y azufre. Las muelas abrasivas convencionales contaminan la superficie y causan corrosión en la zona tratada. NovoAbrasive fabrica muelas abrasivas y de láminas especiales para INOX.
¿Cuántos discos de láminas se necesitan para limpiar 1 m² de superficie?
Depende del tamaño del grano y del estado de la superficie. En promedio, un disco de láminas P60 de 125 mm de diámetro cubre de 3 a 5 m² de superficie metálica al eliminar óxido ligero. Para la limpieza gruesa de soldaduras, el consumo es mayor: aproximadamente de 1 a 2 m² por disco.
¿Necesitas ayuda para elegir?
Utilice nuestro Buscador de productos u obtenga asesoramiento técnico