
















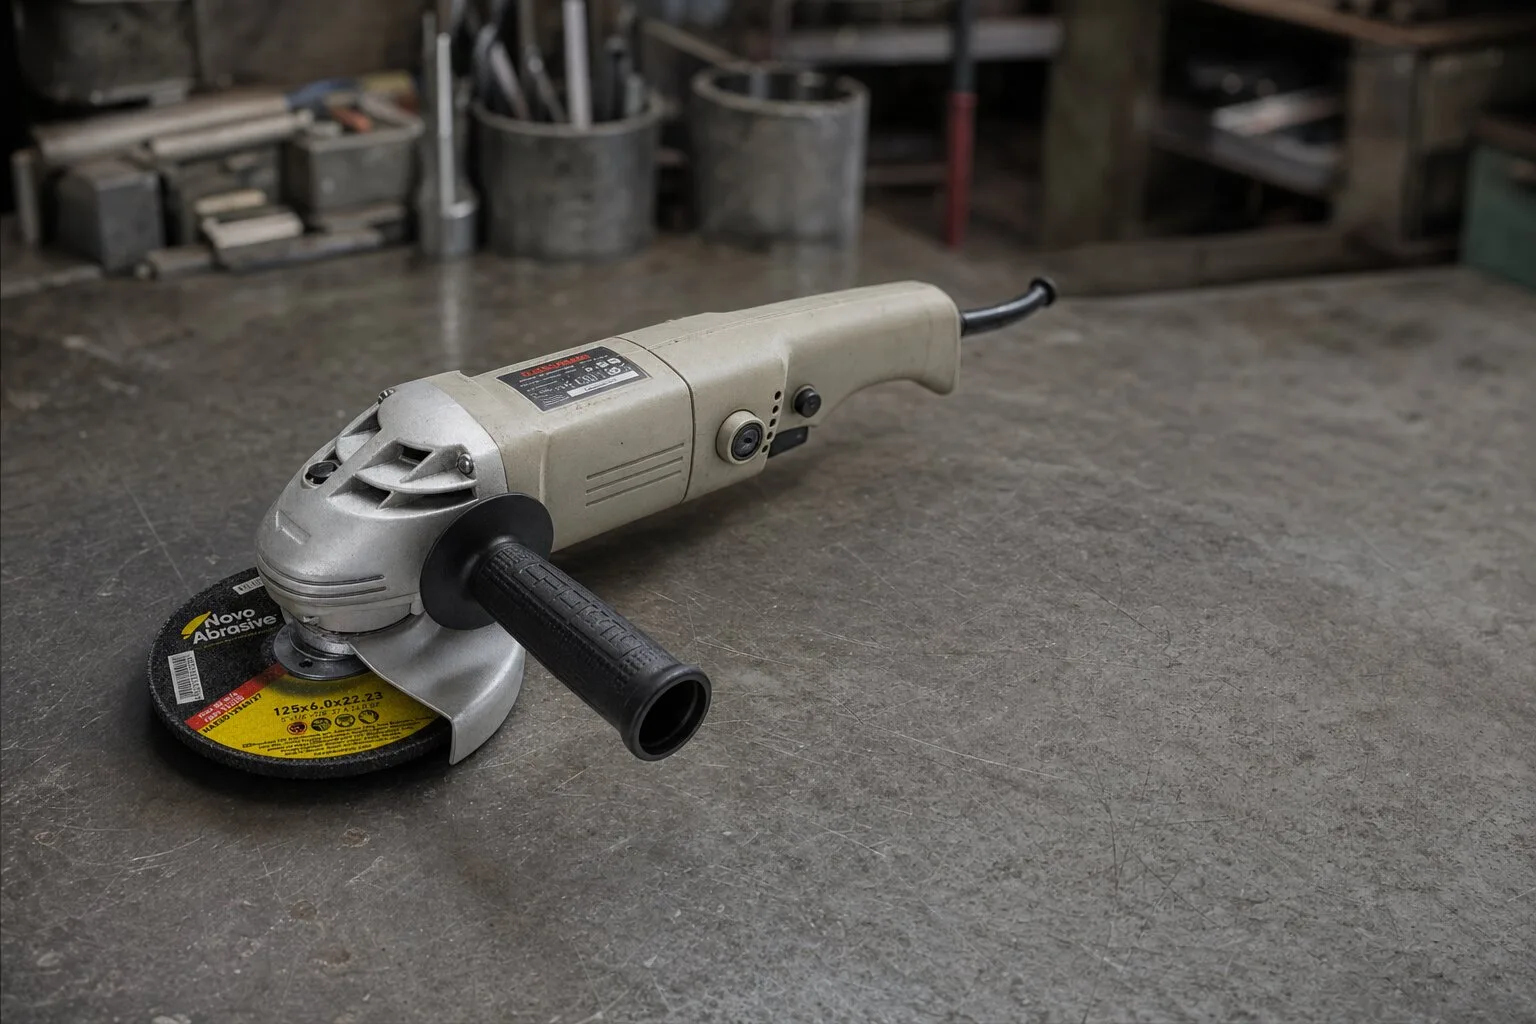
«Spiral taşlamayla taşlama» ifadesinin ardında üç farklı takım gizlidir — kaba taşlama, flap ve fiber disk. Doğrusunu seçmek, metali daha hızlı almak, istenen yüzeyi elde etmek ve fazla ödememek demektir. Seçimi ayrıntılarıyla ele alıyoruz işe, malzemeye ve tane boyutuna göre.
Taşlama diski tipleri: kaba taşlama, flap, fiber
Spiral taşlamayla taşlama yalnızca kaba taşlama disklerinden ibaret değildir. Her biri kendi işine göre optimize edilmiş birkaç takım tipi vardır. Farkı anlamak, doğru diski seçmenize, zamandan ve paradan tasarruf etmenize yardımcı olur.

Kaba taşlama diskleri (Type 27 / Type 28)
Şu kalınlıkta kalın, sert disk: 4–8 mm, cam elyaf file ile takviyelidir. Kaba, agresif metal talaşı alma için tasarlanmıştır. Kaba taşlama diski, iş parçasına 15–30° açıyla yan yüzeyiyle çalışır. Kaynak dikişlerini, tufalı, çapakları ve korozyonu almak için temel takımdır.
- Type 27— düz profil, diskin düzlemiyle çalışmak için
- Type 28— çanak (bükümlü), köşelerin ve kaynak bağlantılarının işlenmesinde daha elverişli
Flap diskler
Sert veya plastik taban üzerine katmanlanmış zımpara bezi lamellerinden oluşan disk. Flap disk— bu, temizleme ve taşlama işlevlerini birleştiren evrensel bir takımdır. Flaplar yük altında bükülür; bu da yumuşak ve düzgün bir işleme sağlar.
- P40'tan P120'ye tane boyutu — geniş bir iş yelpazesi
- Kaba taşlama diskine kıyasla daha düşük titreşim düzeyi
- Daha sessiz çalışma, daha kontrollü süreç
Fiber diskler
Fiber zemin üzerine aşındırıcı kaplı ince, esnek disk. Spiral taşlamaya özel bir şey aracılığıyla takılır: destek tabanını (backing pad). Fiber disk, kontur işleme, boya sökme ve kavisli yüzeylerde çalışma için idealdir.
- Tüm tipler arasında en ince işleme
- Geniş düzlemlerde aşırı ısınmadan çalışır
- Takılması için destek tabanı gerektirir
Çanak tel fırçalar
Klasik anlamda aşındırıcı takım değildir, ancak sık sık taşlama işleri için kullanılır: pas, eski boya, tufal giderme. Çelik ve pirinç telden, burgulu veya kıvrımlı olarak bulunur.
Ne zaman hangisi kullanılır — işler tablosu
Disk tipini işe göre seçin. Doğru takımı kullanmak zaman kazandırır ve daha iyi sonuç verir:
| İş | Önerilen tip | Tane boyutu | Not |
|---|---|---|---|
| Kaynak dikişinin alınması | Kaba taşlama diski | 24–36 | Hızlı kaba kaldırma, ardından flap diskle finiş |
| Tufal temizliği | Kaba taşlama ya da flap | 36–60 | Flap daha temiz bir yüzey verir |
| Boyamaya hazırlık | Flap | P60–P80 | Yapışma için doğru pürüzlülüğü oluşturur |
| Pas ve boya giderme | Flap ya da fiber | P40–P60 | Bombeli yüzeylerde fiber daha iyidir |
| Kesim sonrası kenarın temizlenmesi | Flap | P60–P80 | Çapakları alır, kenarı düzeltir |
| Astarlama öncesi finiş işleme | Fiber ya da flap | P80–P120 | Düzgün mat yüzey |
| Büyük payların kaldırılması | Kaba taşlama diski | 24 | En hızlı metal kaldırma |
Taşlama için tane boyutu seçimi
Tane boyutu, yüzeyin ne kadar kaba veya ince işleneceğini belirler. Sayı ne kadar küçükse tane o kadar kaba ve kaldırma o kadar agresiftir. Sayı büyüdükçe işleme incelir.
| Tane boyutu | İşleme tipi | Nerede kullanılır | Yüzey pürüzlülüğü |
|---|---|---|---|
| P24–P36 | Kaba kaldırma | Kaynak dikişleri, büyük paylar, tufal | Kaba — görünür çizikler |
| P40–P60 | Orta taşlama | Pas temizliği, hazırlık, kenarlar | Orta — güçlükle fark edilen çizikler |
| P80 | Finiş taşlama | Boyamaya hazırlık | Pürüzsüz — mat yüzey |
| P100–P120 | Son işlem | Astarlamadan önce, dekoratif işler | İnce — yarı parlak yüzey |
İşlenecek malzemeye göre seçim
Farklı malzemeler farklı aşındırıcılar gerektirir. Yanlış seçim verimi düşürür ve iş parçasını bozabilir.
| Malzeme | Tane tipi | Önerilen disk | Özellik |
|---|---|---|---|
| Yapı çeliği | Alüminyum oksit (A) veya zirkonyum (ZA) | Kaba taşlama ya da flap | En yaygın seçenek, sınırlama yok |
| Paslanmaz çelik (INOX) | Zirkonyum veya seramik, INOX işaretlemesi | INOX flap ya da INOX fiber | Korozyona yol açmaması için Fe ve S içermez |
| Alüminyum | Silisyum karbür (C) veya özel A | Çinko stearatlı flap | Stearat, lamellerin tıkanmasını önler |
| Ahşap | Alüminyum oksit | Flap ya da fiber | Düşük devir, P60–P120 |
| Taş, beton | Silisyum karbür (C) | Kaba taşlama (C) veya elmas çanak | Geniş alanlar için — elmas daha verimlidir |
Doğru çalışma açısı
Spiral taşlamanın yüzeye göre eğim açısı kritik bir parametredir. Verim, işleme kalitesi ve diskin ömrü buna bağlıdır.
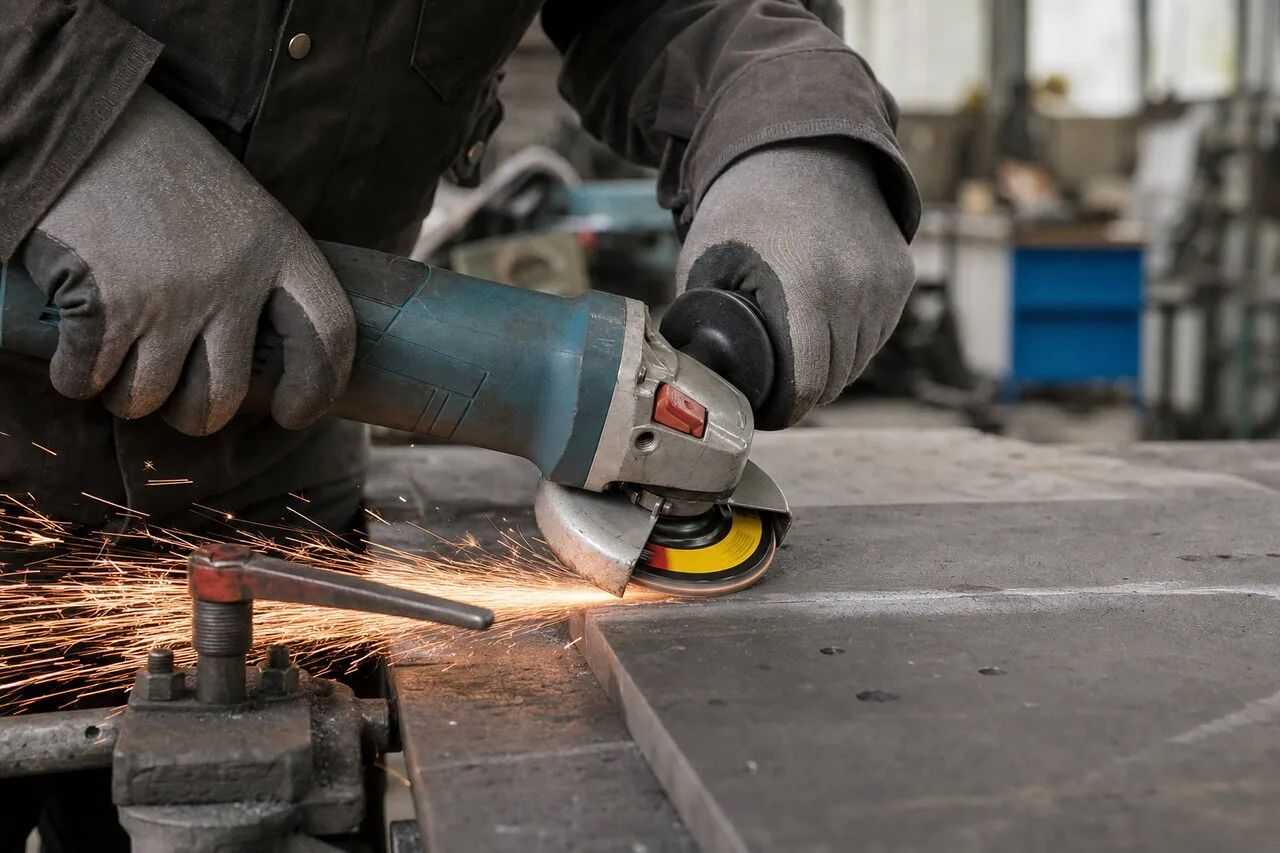
✓ Doğru
- Kaba taşlama diski — yüzeye 15–30° açıyla.
- Diskin düzlemiyle (yanıyla), düzgün biçimde çalışın.
- Ölçülü baskı — bırakın disk kendi kessin.
- Diskin RPM'i ≥ spiral taşlamanın devri.
✕ Hata
- Kesme (ince) diskle taşlama — kırılma.
- >40° açı — aşırı ısınma ve metalde temperleme rengi.
- Aşırı baskı — aşırı ısınma ve hızlı aşınma.
| Diskin tipi | Çalışma açısı | Doğru açıda ne olur | Hatalar |
|---|---|---|---|
| Kaba taşlama diski | 15–30° | Maksimum kaldırma, düzgün aşınma | >40°'de — aşırı ısınma, |
| Flap disk | 5–15° | Lameller bükülür, düzgün işleme | >20°'de — lamel uçlarının hızlı aşınması |
| Fiber disk | 10–15° | Destek tabanıyla tam temas düzlemi | >20°'de — düzensiz aşınma, dalgalanma |
NovoAbrasive zımpara ürünleri
NovoAbrasive, spiral taşlama için taşlama takımlarının tüm yelpazesini üretiyor. Tüm ürünler EN 12413'e göre sertifikalıdır ve Nova Vodolaha'daki (Harkiv bölgesi) fabrikada 6 kademeli kalite kontrolünden geçmiştir. Tam katalog 125 mm flap disklerin seri karşılaştırması ve tane boyutu filtresiyle.
Tüm NovoAbrasive taşlama diskleri, Avrupa hammaddesinden (Avusturya, Almanya) Davide Maternini (İtalya) ekipmanlarında üretilir. Ürünler MPA Hannover sertifikalıdır — NovoAbrasive bu sertifikaya sahip tek Ukraynalı üreticidir.
Sık sorular
Kaba taşlama diskinin flap diskten farkı nedir?
Kaba taşlama diski (Type 27/28, kalınlık 4–8 mm) — metalin, kaynak dikişlerinin, tufalin kaba alınması içindir. Şu açıyla çalışır: 15–30°. Flap disk — son işlem, temizleme ve yüzey hazırlığı içindir. Şu açıyla çalışır: 5–15°. Flap disk daha temiz bir yüzey verir, kaba taşlama diski ise metali daha hızlı alır.
Metal taşlama için hangi tane boyutu seçilmeli?
P40— metalin, kaynak dikişlerinin, tufalin kaba kaldırılması. P60— işlerin çoğu için evrensel tane boyutu. P80— boyamadan önce yüzey hazırlığı. P120— astarlamadan önce son işlem. Daha kaba taneyle başlayın ve daha inceye geçin.
Flap diskle hangi açıda çalışılmalı?
Flap disk için optimum açı — 5–15° yüzeye. Çok büyük bir açı, flapların hızlı aşınmasına ve düzensiz işlemeye yol açar. 10–15° açıda verimlilik ile yüzey kalitesi arasındaki en iyi oran elde edilir.
Paslanmaz sıradan kaba taşlama diskiyle taşlanabilir mi?
Hayır. Paslanmaz çelik için şu işaretli diskler gerekir: INOX, demir ve kükürt içermeyen. Sıradan kaba taşlama diskleri yüzeyi kirletir ve işlem bölgesinde korozyona yol açar. NovoAbrasive özel ürünler üretir: kaba taşlama ve flap INOX için diskler.
1 m² yüzeyin temizlenmesi için kaç flap disk gerekir?
Tane boyutuna ve yüzeyin durumuna bağlıdır. Ortalama olarak 125 mm çapındaki bir P60 flap disk şu kadarını işler: 3–5 m² hafif pas alınırken metal yüzeyin. Kaynak dikişlerinin kaba temizliğinde tüketim daha yüksektir — yaklaşık 1–2 m² diske.
Seçimde yardıma mı ihtiyacınız var?
Product Finder'ımızı kullanın ya da teknik uzmandan danışmanlık alın