
















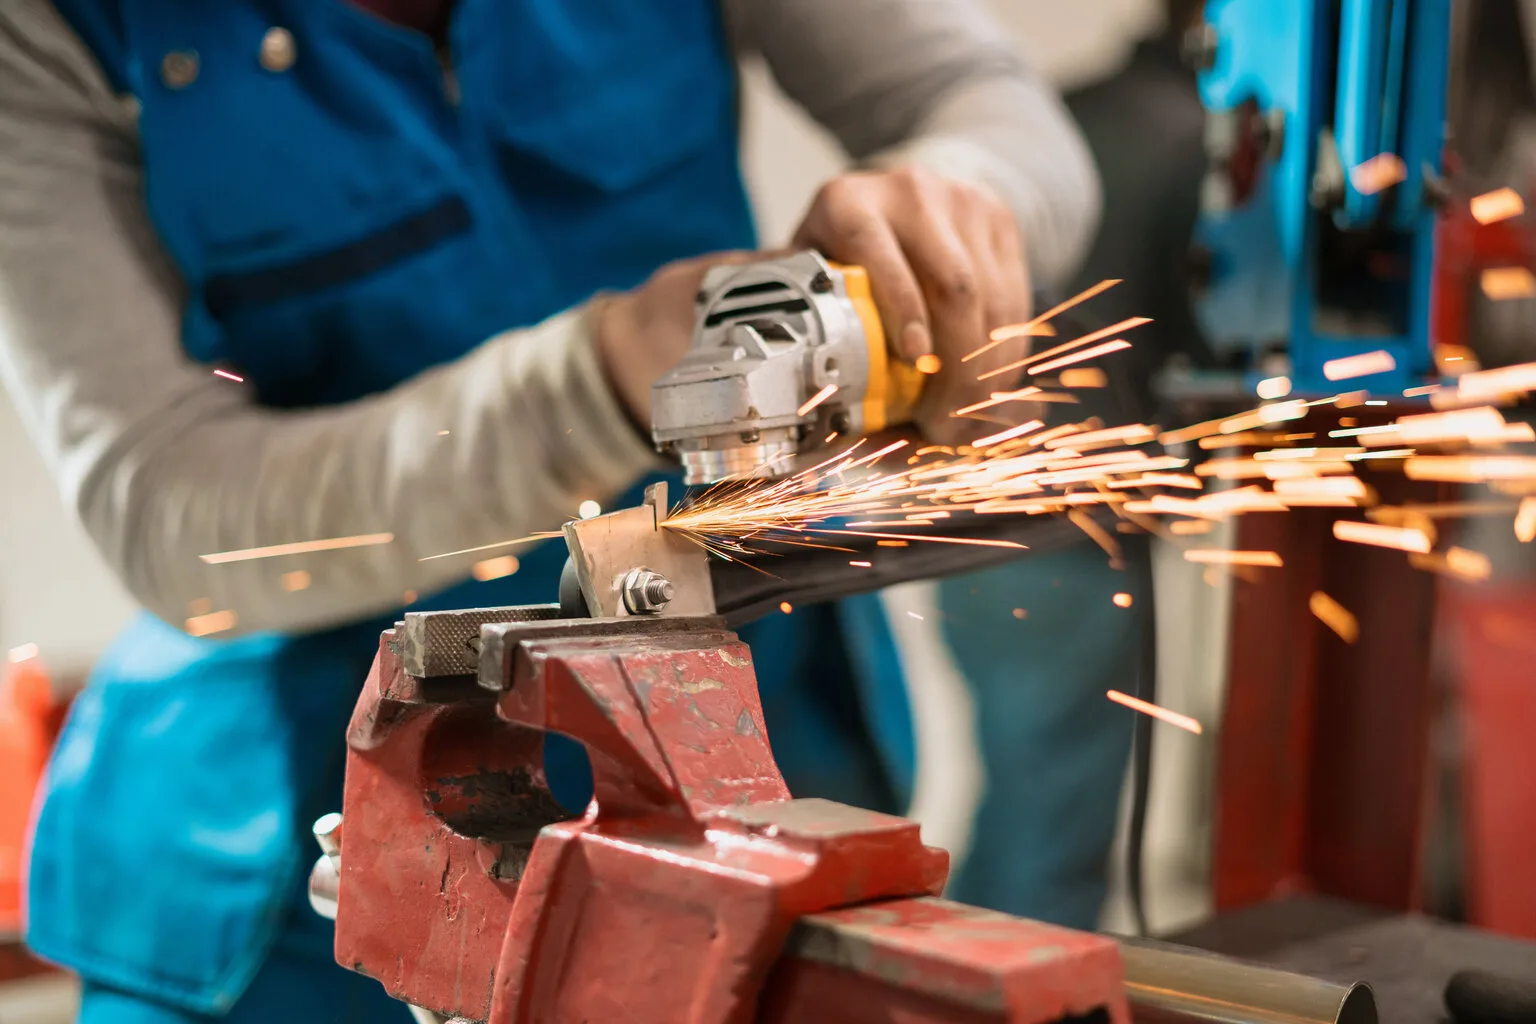
Spiral taşlamayla doğru kesme tekniği hem hız hem güvenlik demektir. Açı, ilerleme, kavrama ve KKD, diskin kendisi kadar önemlidir. Gösteriyoruz: metal temiz ve güvenli biçimde nasıl kesilir.
Hazırlık: diskin kontrolü ve KKD
Doğru hazırlık, güvenli çalışmanın %50'sidir. Her kesim seansından önce şu adımları uygulayın:
Ring Test — diskin bütünlük kontrolü
Yeni bir diski takmadan önce akustik kontrol yapın:
- Diski bağlantı deliğinden tutun (kenarından değil)
- Yan yüzeye ahşap bir cisimle (kalem, çekiç sapı) hafifçe vurun
- Berrak, çınlayan ses— disk sağlam, kullanılabilir
- Boğuk veya tıngırtılı ses— çatlak vardır, disk bertaraf edilmelidir
Koruyucu muhafazanın takılması
Koruyucu muhafaza — zorunlu güvenlik unsuru. Diskin en az 180°'sini (yarısını) kapatmalı ve operatörün ters yönüne bakmalıdır. Çalışmadan önce muhafazanın sağlam şekilde sabitlendiğinden ve dönmediğinden emin olun.
Kişisel koruyucu donanım (KKD)
| KKD | Standart | Neye karşı korur |
|---|---|---|
| Koruyucu gözlük | EN 166 | Kıvılcımlar, parçacıklar, aşındırıcı toz |
| Eldiven | EN 388 | Sıcak metal, kıvılcım, kesikler, titreşim |
| Maske | EN 149 (FFP2+) | Metal ve aşındırıcı toz |
| Kulaklık veya kulak tıkacı | EN 352 | Gürültü (kesimde >85 dB) |
| Koruyucu önlük veya kalın giysi | — | Kıvılcımlar, sıcak parçalar (sentetik giysi olmadan!) |
Doğru kesme açısı
✓ Doğru
- 90° kesim, disk kesim düzleminde.
- İki el: gövde + yan tutamak.
- Akıcı ilerleme — baskı değil, disk kessin.
- Koruma: gözlük/siperlik, kulaklık, eldiven.
✕ Hata
- Diskin kesim içinde eğilmesi/bükülmesi — kırılma.
- «Kendine doğru» kesme, kıvılcımlar operatöre doğru.
- Muhafaza ve KKD olmadan çalışma.
- Hızlandırmak için diske baskı — aşırı ısınma.
Kesme diski, 1,0–3,0 mm kalınlığında, şu yüke göre tasarlanmış ince bir disktir: kesinlikle dönme düzleminde. Metale giriş açısı — güvenlik ve kesim kalitesi için kritiktir.
- yüzeye 90°— kesme diski metale kesinlikle dik girmelidir. Bu, onun tasarım çalışma modudur.
- Yana yatırmadan— küçük bir eğim bile ince diske, parçalanmasına yol açabilecek bir yanal yük bindirir.
- Düzgün kesim— spiral taşlamayı iki elinizle sabit tutun. Kesim sırasında açıyı değiştirmeyin.
İlerleme hızı: akıcı, baskı uygulamadan
Yeni başlayanların en sık yaptığı hata, kesimi hızlandırmak için spiral taşlamaya bastırmaktır. Bu yanlış ve tehlikelidir. Aşındırıcı disk şu sayede keser: dönme hızının, baskıyla değil.
Nasıl doğru beslenir
- Bırakın disk kendi kessin— diski, takımın ağırlığıyla ve hafif bir yönlendirme kuvvetiyle metale daldırın
- Düzgün hareket— sarsıntısız, kesik bölgesinde duraklamadan
- Sesi dinleyin— düzgün ve yüksek ton, yükün doğru olduğu anlamına gelir. Tonun düşmesi — aşırı yük, ilerlemeyi azaltın
- Kıvılcımları gözleyin— aşağı doğru istikrarlı bir kıvılcım akışı. Kıvılcımlar düzensiz uçuyorsa — bir şeyler yolunda değildir
Yanlış ilerlemenin belirtileri
| Belirti | Neden | Ne yapmalı |
|---|---|---|
| Motor uğulduyor, devir düşüyor | Aşırı güçlü baskı | İlerlemeyi azaltın, diskin devre ulaşmasını bekleyin |
| Metal kesim bölgesinde maviye dönüyor | Yavaş ilerleme veya körelmiş disk nedeniyle aşırı ısınma | İlerlemeyi artırın veya diski değiştirin |
| Disk titriyor, salgı yapıyor | Düzgün olmayan kesim veya diskte kusur | Diski kontrol etmek, kesim çizgisini düzeltmek |
| Disk hızla aşınıyor | Yanlış tip veya aşırı baskı | Diskin malzemeye uygunluğunu kontrol etmek |
Farklı profiller için teknik
Farklı iş parçası tipleri farklı yaklaşım gerektirir. İşte en yaygın işler için denenmiş teknikler:
Borular (dairesel kesit)
- Boruyu mengeneye veya sıkıştırıcılara sabitleyin. Boru dönmemelidir.
- Borunun tüm çevresine kalemle işaret koyun.
- Kesime üst noktadan başlayın, diski cidar kalınlığı kadar daldırın.
- Boruyu 90° çevirin ve kesime bir sonraki taraftan devam edin.
- Bunu iki kez daha yineleyerek çemberi tamamlayın.
Sac metal
- Zımparayı sabit bir altlığın üzerine şöyle koyun: her iki parçanın da desteklenmesi
- Kesim çizgisini boşluğun üzerine getirin (disk için açıklık)
- Şunu kullanın: ince disk 1,0–1,2 mm minimum ısınma ve deformasyon için
- Spiral taşlamayı işaret çizgisi boyunca duraksamadan düz ilerletin
- İnce sac (
İnşaat demiri
- İnşaat demirini, kesim yeri dayanaktan sarkacak şekilde sabitleyin (kesilen parça serbestçe düşsün)
- Zeminde duran inşaat demirini asla kesmeyin — disk yüzeye takılabilir
- 12 mm'ye kadar inşaat demiri için 125×1,0 mm disk yeterlidir
- 14–20 mm inşaat demiri için 125×1,6 veya 125×2,0 mm disk kullanın
Profil boru (kare, dikdörtgen)
- Profili sabitleyin ve dört yüzünün hepsine işaret koyun
- Profili çevirerek her cidarı ayrı ayrı kesin
- Özellikle son cidara dikkat edin — iş parçası kayabilir
Seri kesimde soğutma
Seri kesimde (art arda 10+ iş parçası) iş parçaları ve disk ısınır. Aşırı ısınma diskin ömrünü kısaltır ve iş parçasını deforme edebilir.
- Mola verin— her 5–7 kesimden sonra diskin 1–2 dakika soğumasına izin verin
- Suyla soğutmayın— ani sıcaklık farkı bakalit bağlayıcıda çatlağa yol açabilir. Yalnızca hava soğutması
- Diskleri dönüşümlü kullanın— büyük hacimlerde 2–3 disk bulundurun ve her birinin soğumasına izin vererek sırayla kullanın
- Extreme serisi diskleri kullanın— seramik tane daha soğuk keser, iş parçasını daha az ısıtır ve verimliliği daha uzun süre korur
Tipik teknik hataları
- Kesme diskine yan yük. İnce kesme diskinin taşlama veya yarığı genişletme için kullanılması. İnce disk yan kuvvetlere dayanmaz — yalnızca dönme düzleminde kesmeye göre tasarlanmıştır.
- Diskin iş parçasında sıkışması. İş parçasının her iki parçası diski sıkıştırdığında (dayanakların yanlış yerleşimi) olur. Sonuç — spiral taşlamanın ellerden sert biçimde fırlaması. Çözüm: kesilen parça serbestçe ayrılabilmelidir.
- «Kendine doğru» kesme. Kesim yönü — daima operatörden UZAĞA. Disk sıkışırsa spiral taşlama kesim yönünde fırlar. Bu yön size doğruysa sonuçlar ağır olabilir.
- Koruyucu muhafaza olmadan çalışma.«Rahat olsun diye» ya da daha büyük çaplı disk takmak için muhafazayı söküyorlar. Disk 12 000 RPM'de parçalandığında parçalar 80 m/s'ye varan hızla savrulur — ölümcül tehlike.
- Spiral taşlamaya aşırı baskı. Baskı motoru zorlar, diski ve iş parçasını aşırı ısıtır, aşınmayı hızlandırır. Aşındırıcı disk baskı kuvvetiyle değil, hızla çalışır.
- Sabitlenmemiş iş parçasında kesme. İş parçası kayabilir, diski sıkıştırabilir veya fırlayabilir. Metali daima mengene, işkence veya diğer sıkıştırıcılarla sabitleyin.
çalışmadan önce 30 saniyelik test
Yeni bir disk taktıktan sonra ya da her vardiyanın başında zorunlu güvenlik testini yapın:
- Diski takın— flanşların doğru sıkıldığından, diskin oynamadığından emin olun
- Koruyucu muhafazayı takın— açık kısmını kendinizden uzağa yöneltin
- İnsanlardan uzaklaşın— diskin dönme bölgesinde başka kimsenin bulunmadığından emin olun
- Spiral taşlamayı çalıştırın— onu, diskin düzlemi size dönük olmayacak şekilde tutun
- 30 saniye bekleyin yüksüz olarak tam devirde
- Dinleyin— salgısız ve titreşimsiz düzgün ses, diskin normal olduğu anlamına gelir
Sık sorular
Metal keserken spiral taşlama hangi açıda tutulmalı?
Kesme diski metale şu açıyla girmelidir: yüzeye 90°— kesinlikle dik. Diskin yana eğilmesi, ince kesme diskinin dayanacak şekilde tasarlanmadığı bir yanal yük yaratır. Yanal yük diskin sıkışmasına ya da parçalanmasına yol açabilir.
Keserken spiral taşlamaya neden bastırılmamalı?
Aşırı baskı motoru zorlar, diski ve iş parçasını aşırı ısıtır, diskin aşınmasını hızlandırır. Aşındırıcı disk şu sayede çalışır: baskının değil, dönme hızının. İlerleme düzgün olmalı — bırakın disk kendi kessin. Doğru ilerleme: disk, aletin ağırlığıyla ve hafif bir yönlendirme kuvvetiyle metale dalar.
Borular spiral taşlamayla nasıl doğru kesilir?
Boruyu mengeneye veya işkencelerle sabitleyin. Borunun tüm çevresine kalemle işaret koyun. Kesime üst noktadan başlayın. Boruyu 90° çevirin ve kesime bir sonraki taraftan devam edin. Cidarı tek taraftan baştan sona kesmeye çalışmayın — bu, diskin sıkışma riskini artırır.
Ring Test nedir ve neden yapılır?
Ring Test — aşındırıcı diskin kullanım öncesi bütünlük kontrolü. Diski bağlantı deliğinden tutun ve yan yüzeyine ahşap bir cisimle hafifçe vurun. Sağlam disk berrak, çınlayan bir ses verir. Boğuk ses veya tıngırtı çatlak olduğu anlamına gelir — böyle bir disk imha edilmelidir. Güvenlik hakkında ayrıntılar — şu sayfamızda: güvenlik sayfasında.
Çalışmadan önce spiral taşlama ne kadar süre döndürülmeli?
Yeni bir disk taktıktan sonra ya da vardiya başlamadan önce spiral taşlamayı mutlaka boşta çalıştırın en az 30 saniye. Aleti, disk size veya başkalarına yönelmeyecek şekilde tutun. Bu, çalışmaya başlamadan önce diskin dengesizliğini, salgısını veya gizli kusurlarını fark etmenizi sağlar.
Kesim için doğru diskleri seçin
Kaliteli disk, güvenli ve verimli çalışmanın temelidir. NovoAbrasive kesme diskleri kataloğuna göz atın.