

















A „nagyoló”, a „csiszoló” és a „hántoló” a hétköznapi szóhasználatban ugyanaz a szerszám: vastag korong a fém leválasztásához sarokcsiszolóval. A zavar akkor kezdődik, amikor vágni próbálnak vele — vagy fordítva, vágókoronggal csiszolnak. Kifejtjük, mi a nagyolókorong, miben különbözik a szomszédaitól, és hogyan válasszuk ki.
Mi a nagyolókorong
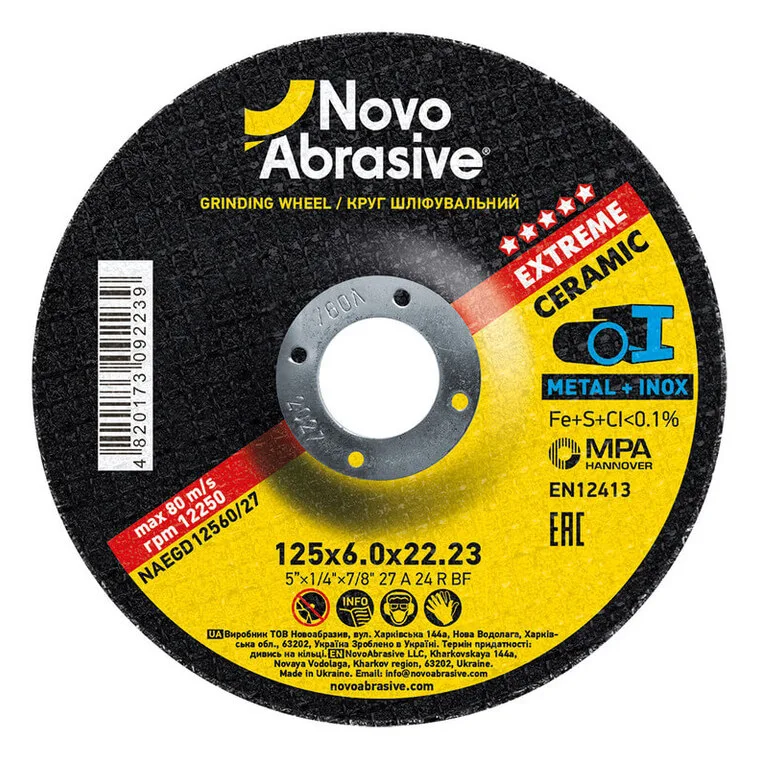
A nagyolókorong (más néven fém csiszoló- vagy nagyolókorong) bakelit kötőanyagú csiszolótárcsa, több réteg üvegszálas hálóval megerősítve. A vágókorongtól elsősorban a vastagsága különbözteti meg — 6,0 vagy 8,0 mm szemben a 0,8–3,2 mm-rel — és a forma Type 27: a süllyesztett közép lehetővé teszi az oldalfelülettel végzett munkát anélkül, hogy a rögzítőanyát érintené.
A nagyolókorong fő feladatai:
- hegesztési varratok leválasztása— a varrat kiegyenlítése az alapfém síkjáig;
- nagyolás— reve, rozsda, öntési sorják eltávolítása;
- élletörés— élek előkészítése hegesztéshez;
- durva kiegyenlítés felület a lamellás koronggal végzett finismegmunkálás előtt.
A nagyolókorongok ugyanazon szabvány szerint készülnek, mint a vágókorongok — EN 12413, 80 m/s-ig terjedő üzemi sebességgel. A NovoAbrasive korongjai ezenfelül MPA Hannover (Németország) tanúsítvánnyal rendelkeznek.
Felépítés és jelölés
A nagyolókorong címkéjén a méreten kívül mindig szerepel a csiszolóanyag kódja. Nézzük a NovoAbrasive Extreme korong példáján:
- Type 27— süllyesztett közép: a rögzítés „besüllyesztett”, a korong majdnem laposan fektethető a munkadarabra;
- szemcse 24–30— durvább, mint a vágókorongoknál: a prioritás a fémleválasztás sebessége, nem a vágás tisztasága;
- üvegszálas háló erősítés— több réteg a teljes síkon, mert a korong hajlításra dolgozik;
- INOX jelölés (Fe+S+Cl<0,1 %) — vas és kén nélkül, biztonságos a rozsdamentes acélhoz.
Nagyoló vs. vágó: mi a különbség
Külsőre hasonló korongok, és éppen ezért keverik össze őket a leggyakrabban. A különbség elvi:
| Paraméter | Nagyolókorong | Vágókorong |
|---|---|---|
| Vastagság | 6,0–8,0 mm | 0,8–3,2 mm |
| Forma | Type 27 (süllyesztett közép) | Type 41 (lapos) / 42 |
| Munkafelület | Oldalsó sík | Homlokfelület (perem) |
| Szög a munkadarabhoz képest | 15–30° | 90° |
| Feladat | Fémleválasztás, csiszolás | Vágás |
| Szemcse | Durva (24–30) | Finomabb (30–60) |
Nagyoló vs. lamellás vs. fíber
A sarokcsiszolóval végzett csiszoláshoz három szerszám létezik. Röviden, melyiket mikor:
| Szerszám | Fémet választ le | A felület a következő után: | Mikor válasszuk |
|---|---|---|---|
| Nagyolókorong | Maximálisan gyorsan | Durva | Hegesztési varratok, reve, nagy mennyiségek |
| Lamellás korong | Mérsékelten | Egyenletes, tiszta | Finis, előkészítés festés alá |
| Fíbertárcsa | Gyorsan | Ellenőrzött | Pontszerű munka, profilos alkatrészek |
Tipikus párosítás a gyakorlatban: a varrat durva leválasztása nagyolókoronggal → kiegyenlítés P60–P80 lamellás koronggal. Mindhárom típus részletes elemzése az útmutatóban „Hogyan válasszunk csiszolókorongot”.
NovoAbrasive méretek és sorozatok
A NovoAbrasive kínálatában — 37 nagyolókorong-modell 115 és 230 mm közötti átmérővel:
| Átmérő | Vastagságok | Melyik sarokcsiszolóhoz | Tipikus alkalmazás |
|---|---|---|---|
| 115 mm | 6,0 / 8,0 mm | Kompakt sarokcsiszoló | Apró alkatrészek, nehezen hozzáférhető helyek |
| 125 mm | 6,0 / 8,0 mm | A legelterjedtebb sarokcsiszoló | Univerzális tisztítás, varratok |
| 150 mm | 6,0 mm | Közepes sarokcsiszoló | A manőverezhetőség és a felület egyensúlya |
| 180 mm | 6,0 / 8,0 mm | Nagy teljesítményű sarokcsiszoló 1500 W-tól | Nagy felületek, szerkezetek |
| 230 mm | 6,0 / 8,0 mm | Nagy teljesítményű sarokcsiszoló 2000 W-tól | Fémszerkezetek, nagy varratok |
A 8,0 mm-es vastagság maximális élettartamot ad intenzív munkánál; a 6,0 mm a szabvány a legtöbb feladathoz. A sorozatok a használat intenzitása szerint:
- Extreme— kerámiaszemcse, Metal + Inox: maximális fémleválasztás ipari körülmények között;
- Profi— napi professzionális munka, egyenletes kopás;
- Standard— házi és ritka nagyolómunkák.
Hogyan dolgozzunk nagyolókoronggal
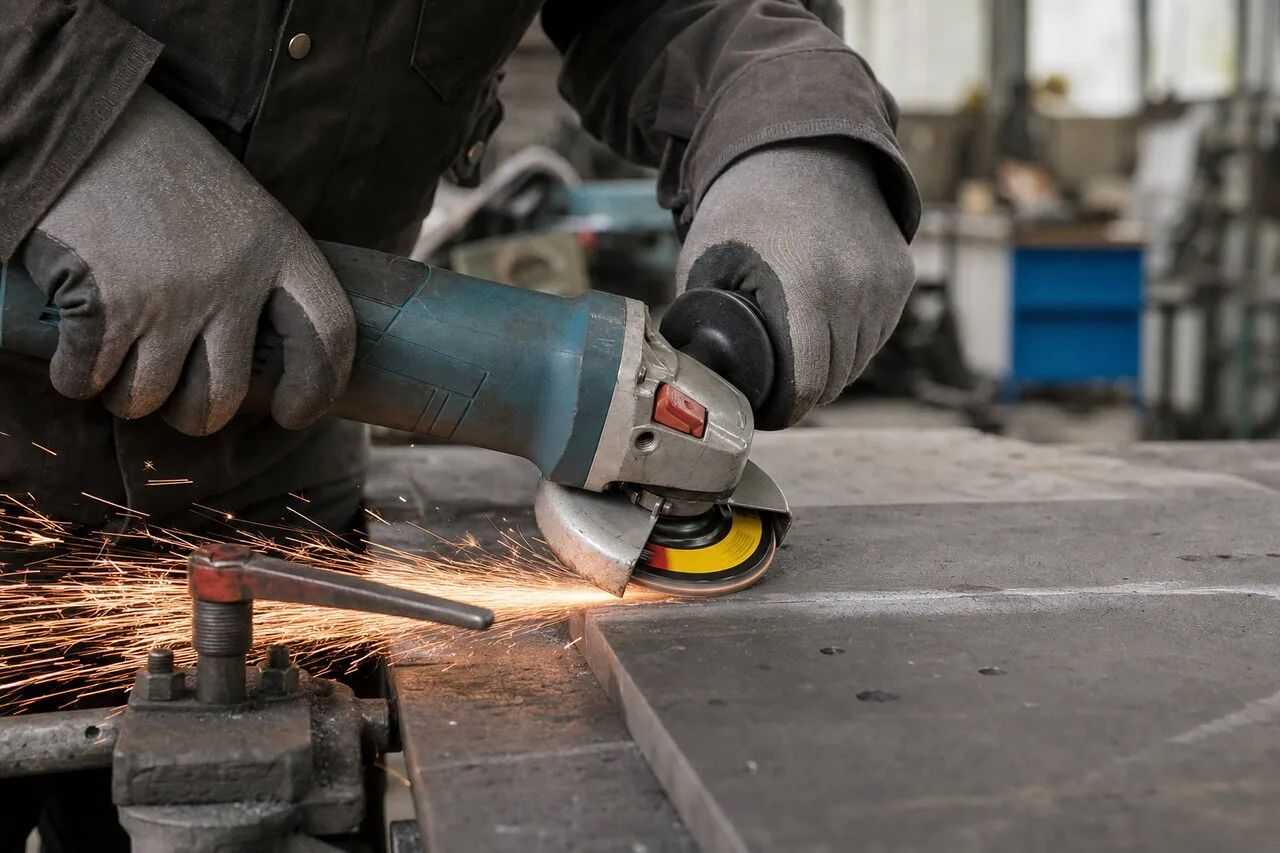
- 15–30°-os szög— a kisebb szög „elkeni” a korongot, a nagyobb mély barázdákat hagy;
- a szerszám súlya — elegendő nyomás: ne nyomja, hagyja a szemcsét dolgozni;
- a mozgás — a varrat mentén egyenletes átmenetekkel, egy helyben való megállás nélkül;
- INOX a rozsdamentes acélhoz: a közönséges korong vassal szennyezi a felületet — néhány hét alatt megjelenik a korrózió;
- a védelem kötelező: szemüveg vagy arcvédő, kesztyű, védőburkolat a sarokcsiszolón.
Lépésről lépésre technika a hegesztési varrat leválasztásához, fotókkal — az útmutatóban „Hegesztési varratok csiszolása”.
Gyakoriak kérdés
A nagyoló- és a csiszolókorong ugyanaz?
Igen, a sarokcsiszolónál ezek szinonimák: a fém síkkal való leválasztására szolgáló vastag Type 27 korongot nagyolónak, csiszolónak és előnagyolónak is nevezik. Ne keverje össze a lamellás és a fíbertárcsákkal — azok külön szerszámok a tisztább megmunkáláshoz.
Lehet nagyolókoronggal vágni?
Nem érdemes. A 6 mm széles vágás ötször több energiát igényel, mint az 1,2 mm-es vágókoronggal végzett vágás: a munkadarab túlhevül, a sarokcsiszoló túlterhelten dolgozik, a vágás durva lesz. Vágáshoz használjon vágókorong.
Lehet a vágókorong oldalával csiszolni?
Kategorikusan nem. A vágókorong megerősítését csak a vágás síkjában ható terhelésre méretezték; az oldalirányú nyomás 80 m/s üzemi sebességnél tönkreteheti a korongot. Csiszolásra a nagyolókorong való — a szerkezetét és a Type 27 formáját éppen a síkkal végzett munkára hozták létre.
Melyik nagyolókorong-átmérőt válasszuk?
Az átmérőt a sarokcsiszolója határozza meg: a legelterjedtebb a 125 mm. Nagy fémszerkezetekhez és hosszú varratokhoz válasszon 180 vagy 230 mm-t nagy teljesítményű sarokcsiszolón (1500–2000 W-tól). Tilos a szerszámhoz előírtnál nagyobb átmérőjű korongot felszerelni.
Melyik vastagság jobb — 6,0 vagy 8,0 mm?
6,0 mm — az univerzális szabvány: kezelhetőbb és olcsóbb. A 8,0 mm több csiszolóanyagot tartalmaz, ezért mindennapi intenzív munkánál tovább bírja — ezt választják a műhelyek és az üzemek. Alkalmi munkáknál gyakorlatilag nincs különbség.
NovoAbrasive nagyolókorongok
37 modell 115–230 mm három sorozatban. EN 12413, MPA Hannover tanúsítás, teszt az oSa módszertana szerint. Nagykereskedelmi árak a gyártótól.
Ugrás a katalógushoz