Bevezetés: amikor a szokásos szerszám nem boldogul
Minden lakatos vagy építőmunkás találkozott már ezzel a helyzettel: fogja a megszokott vágókorongot, elkezdi vágni a rozsdamentest, a szerszám pedig gyorsan eltompul, túlhevül, és egyenetlen vágást ad. A probléma nem a technikában vagy a tapasztalatban van — az INOX rozsdamentes acél egyedülálló tulajdonságairól van szó, amelyek egészen más megközelítést igényelnek a megmunkálásban.
A modern ipar mindenütt használ rozsdamentes acélt: a konyhai berendezésektől a vegyi reaktorokig. De az anyag sajátosságainak megértése és a csiszolószerszám helyes megválasztása nélkül még a tapasztalt mester is komoly nehézségekbe ütközhet.
Mitől különleges a rozsdamentes acél
Az INOX kémiai összetétele és szerkezete
A rozsdamentes acél (a francia „inoxydable” — nem rozsdásodó szóból) legalább 10,5% krómot tartalmaz, amely vékony krómoxid védőréteget képez a felületen. A további ötvözőelemek határozzák meg a konkrét tulajdonságokat:
A rozsdamentes acélok fő csoportjai:
- Ausztenites (304, 316, 321) – nikkelt tartalmaznak, nem mágnesesek, magas korrózióállóság
- Ferrites (430, 409) – mágnesesek, kevésbé ötvözöttek, gazdaságosak
- Martenzites (410, 420) – edzhetők, nagy keménység
- Duplex– az ausztenites és a ferrites szerkezet kombinációja
A megmunkálás szempontjából kritikus tulajdonságok
Alacsony hővezetés– 3-4-szer rosszabb, mint a szénacélé. A hő a vágási zónában koncentrálódik, a szerszám és a munkadarab túlhevülését okozva.
Nagy szívósság és képlékenység– az anyag „rákenődik” a csiszolószemcsékre, gyorsan eltömítve a korong pórusait.
Alakítási keményedés– mechanikai terhelés hatására a felületi réteg jelentősen keményebbé válik, ami megnehezíti a további megmunkálást.
Tapadási hajlam– a fémrészecskék szilárdan kötődnek a csiszolóanyaghoz, „mázat” képezve a korong felületén.
Miért nem alkalmasak a hagyományos korongok INOX-hoz
Gyors eltömődés és a hatékonyság elvesztése
A hagyományos, elektrokorund vagy szilícium-karbid alapú csiszolókorongok rozsdamentes acéllal való munka során:
- 2-3 perc aktív munka alatt eltömődnek a fémrészecskéktől
- A felület „eltompulása” miatt vágóképességük akár 70%-át elvesztik
- Gyakori lehúzást vagy cserét igényelnek, ami növeli a munka önköltségét
Hőproblémák
A hő koncentrálódása a megmunkálási zónában a következőkhöz vezet:
- A fém szerkezetének változásai– martenzit képződése ausztenites acélokban
- Futtatási színek megjelenése– a túlhevülés és a korrózióállóság elvesztésének jele
- Mikrorepedések képződése– különösen kritikus a felelős alkatrészeknél
- Vékony munkadarabok vetemedése a hőfeszültségek miatt
Felületminőség
A nem megfelelő szerszám használata a következőkhöz vezet:
- Durva, egyenetlen felület mély karcokkal
- Hullámosság és eltérések a geometriától
- A felületi réteg felkeményedése
- Maradó feszültségek, amelyek csökkentik a kifáradási szilárdságot
Speciális megoldások a NovoAbrasive-tól az INOX megmunkálásához
A Nova Vodolaha-i NovoAbrasive csiszolóanyaggyár csiszoló vágókorongok és fémcsiszoló tárcsák széles választékát gyártja, amelyek megfelelnek minden szükséges minőségi és biztonsági szabványnak: MPA Hannover, UkrSEPRO, EAC, EN12413.
Termékvonal rozsdamentes acélhoz
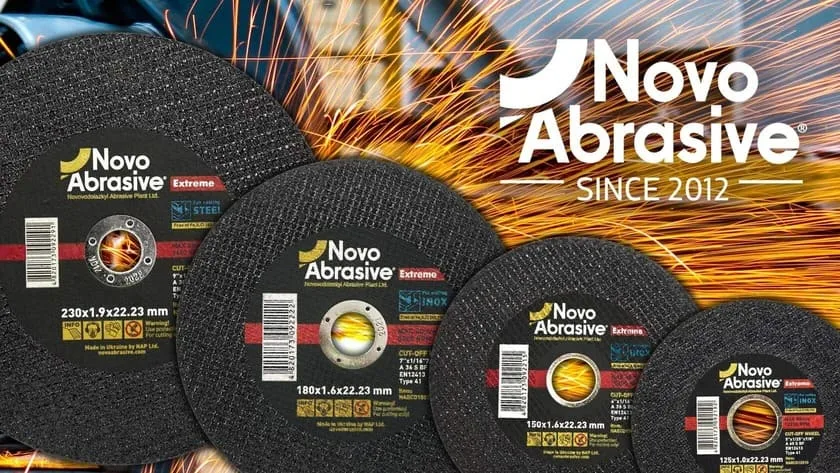
EXTREME sorozat– csúcsmegoldások professzionális használatra:
- Kerámiaszemcsék kifejezetten az INOX rozsdamentes acél megmunkálására fejlesztve
- Önélező csiszolóelemek a vágóélek mikroletöredezésével
- Optimalizált kötés a rozsdamentes acéllal való munkához
- 5-7-szeresére növelt élettartam a szabványos korongokhoz képest
PROFI sorozat– optimális ár-érték arány:
- Alkalmasak rendszeres INOX-munkákhoz
- Univerzális alkalmazhatóság a rozsdamentes acél különböző minőségein
- Állandó vágásminőség a teljes élettartam alatt
A NovoAbrasive INOX-korongjainak technológiai sajátosságai
A csiszolószemcsék speciális összetétele:
- Kerámiaszemcsék az EXTREME sorozatban– kifejezetten az INOX rozsdamentes acélhoz fejlesztve
- Cirkónium-korund (ZrO₂-Al₂O₃) az önélezéshez
- Módosított kerámiaszemcsék szabályozott mikroletöredezéssel
- Optimalizált szemcseméret a konkrét feladatokhoz
Innovatív kötés:
- Speciális polimer adalékok, amelyek csökkentik a fém rátapadását
- Megnövelt hőállóság 1200 °C-ig
- Szabályozott porozitás a forgács hatékony eltávolításához
Erősítő elemek:
- Csúcstechnológiás üvegszálas háló
- Egyenletes eloszlás a korong teljes térfogatában
- Fokozott biztonság nagy fordulatszámon végzett munkánál
Gyakorlati ajánlások a kiválasztáshoz és az alkalmazáshoz
Korongválasztás konkrét feladatokhoz
Vastag munkadarabok (> 10 mm) durva vágásához:
- Korongvastagság: 2,5-3,2 mm
- Szemcseméret: 24-36
- Ajánlás: NovoAbrasive EXTREME kerámiaszemcsés sorozat, kifejezetten a rozsdamentes acél hatékony megmunkálására létrehozva
Vékony lemezek (< 5 mm) pontos vágásához:
- Korongvastagság: 1,0-1,6 mm
- Szemcseméret: 60-80
- Csökkentett előtolási sebesség
Csiszoláshoz és tisztításhoz:
- Speciális novoAbrasive csiszolókorongok
- Homlok lamellás korongok a finismegmunkáláshoz
Optimális üzemmódok
Vágási sebesség: 20-30%-kal alacsonyabb, mint a szénacélnál
Előtolás: lassú, egyenletes, rángatás és erős nyomás nélkül
Hűtés: vastag munkadaraboknál kötelező, vízoldható hűtő-kenő folyadék
Munkavédelem az INOX-szal végzett munkánál
- Védőszemüveg és légzésvédő használata (a rozsdamentes por mérgező)
- A munkadarab hőmérsékletének ellenőrzése
- Rendszeres szünetek a szerszám hűtésére
- A korong kiegyensúlyozottságának ellenőrzése munka előtt
A speciális szerszám gazdasági hatékonysága
A költségek összehasonlító elemzése
Szabványos fémvágó korong:
- Költség: 100% (alap)
- Élettartam INOX-szal: 15-20 perc
- Korongok száma 1 óra munkára: 3-4 db.
NovoAbrasive speciális korong INOX-hoz:
- Ár: a szabványos 180-220%-a
- Élettartam INOX-szal: 60-90 perc
- Korongok száma 1 óra munkára: 1 db.
A megtakarítás kiszámítása
Ha a rozsdamentes acéllal végzett munka átlagosan a teljes idő 20%-a:
- Megtakarítás a fogyóanyagokon: akár 40%
- Termelékenység növelése: 35-50%-kal
- A szerszámcsere idejének csökkentése: 3-4-szeresére
- A termékminőség javítása: a selejt 60-70%-os csökkentése
A megtérülési idő a speciális szerszámba fektetett beruházásé rendszeres munka mellett 1-2 hónap.
Innovációk és az INOX csiszolómegmunkálásának jövője
Korszerű gyártástechnológiák
A Nova Vodolaha-i csiszolóanyaggyár bakelitkötésű vágó- és csiszolókorongok széles választékát gyártja, amelyek számos paraméterben nem maradnak el az európai gyártók legjobb termékeitől.
A szol-gél technológia lehetővé teszi szabályozott mikroszerkezetű, megnövelt vágóképességű csiszolószemcsék létrehozását.
A szemcsék nanobevonata speciális összetételekkel javítja üzemi jellemzőiket, és csökkenti a fém rátapadását.
A szerkezet 3D-modellezése a korongoknál biztosítja a pórusok és a vágóelemek optimális eloszlását.
Megfigyelő- és ellenőrzőrendszerek
- Érzékelők a korong kopásának és eltömődésének ellenőrzésére
- Automatikus hűtőfolyadék-adagoló rendszerek
- Valós idejű hőmérséklet-megfigyelés
- A megmunkálási üzemmódok adaptív vezérlése
Következtetés: professzionális megközelítés a rozsdamentes acél megmunkálásához
Az INOX rozsdamentes acéllal való munka az anyag sajátosságainak mély ismeretét és speciális szerszám használatát igényli. A csiszolókorongok minőségén való spórolás sokkal nagyobb idő-, anyag- és végtermékminőség-veszteséggel jár.
A NovoAbrasive komplex megoldásokat kínál a rozsdamentes acél megmunkálásához, sokéves tapasztalatra és korszerű gyártástechnológiákra alapozva. A szerszám helyes megválasztása befektetés a gyártási folyamat hatékonyságába, minőségébe és biztonságába.
A feladataihoz optimális megoldás kiválasztásával kapcsolatos tanácsadásért forduljon a szakembereihez a következő cégnek: NovoAbrasive– Ukrajna csiszolóanyag-gyártásának vezetője.
Gyakoriak kérdés (FAQ)
Miben különböznek a NovoAbrasive rozsdamentes acélhoz való korongjai a hagyományosaktól?
A NovoAbrasive speciális korongjai különleges csiszolószemcséket (cirkónium-korund), tapadásgátló tulajdonságú módosított kötést és optimalizált pórusszerkezetet tartalmaznak. Ez 5-7-szer nagyobb élettartamot és állandó vágásminőséget biztosít rozsdamentes acél megmunkálásakor.
Használható-e egy korong a rozsdamentes acél különböző minőségeihez?
Igen, a NovoAbrasive PROFI sorozatának korszerű univerzális korongjai megfelelnek a rozsdamentes acél legelterjedtebb minőségeinek (304, 316, 430). Speciális feladatokhoz (duplex acélok, erősen ötvözött ötvözetek megmunkálása) azonban a gyár szakembereivel való konzultáció ajánlott.
Milyen hűtést érdemes használni az INOX-szal végzett munkánál?
A leghatékonyabb a vízoldható hűtés (emulzió) 5-8%-os koncentrációval. Vékony munkadaraboknál elegendő az időszakos léghűtés. Az olajos hűtés a rozsdamentes acél alacsony hővezetése miatt kevésbé hatékony.
Hogyan határozható meg a korongcsere ideje rozsdamentessel való munkánál?
A kopás fő jelei: a vágási idő éles növekedése, szokatlan színű szikrák megjelenése, beégések a munkadarabon, a szerszám fokozott rezgése. INOX-szal való munkánál a korongot hamarabb kell cserélni, mint ahogy a kopása szemmel láthatóvá válik.
Hol vásárolhatók a NovoAbrasive speciális korongjai rozsdamentes acélhoz?
A NovoAbrasive termékei a hivatalos kereskedői hálózaton keresztül érhetők el egész Ukrajnában és a FÁK országaiban. A forgalmazók aktuális listája és az árlista megtalálható a gyár hivatalos weboldalán. Nagy megrendelők számára közvetlen gyári szállítás is lehetséges.
Gyakori kérdések
Miért igényel a rozsdamentes acél speciális csiszolóanyagot?
Az INOX legalább 10,5% krómot tartalmaz, amely vékony védőréteget képez a felületen. A hagyományos korong ezen az anyagon gyorsan eltompul, túlhevül, és egyenetlen vágást ad.
Mi az INOX?
A francia inoxydable — „nem rozsdásodó” szóból. Ez olyan acél, amelynek krómtartalma legalább 10,5%, aminek köszönhetően a felületén védőréteg képződik.
Mi történik, ha rozsdamentest hagyományos koronggal vágunk?
A szerszám gyorsan eltompul és túlhevül, a vágás pedig egyenetlen lesz — nem a mester tapasztalatán múlik, hanem magának az anyagnak a tulajdonságain.