Úvod: keď bežné náradie nestačí
Každý zámočník či stavbár sa aspoň raz stretol so situáciou: vezmete zvyčajný rezný kotúč, začnete rezať nerez, a nástroj sa rýchlo otupí, prehrieva sa a dáva nerovný rez. Problém nie je v technike ani v skúsenostiach – ide o jedinečné vlastnosti nehrdzavejúcej ocele INOX, ktoré vyžadujú úplne iný prístup k obrábaniu.
Moderný priemysel používa nehrdzavejúcu oceľ všade: od kuchynského vybavenia po chemické reaktory. Bez pochopenia špecifík tohto materiálu a bez správnej voľby brúsneho náradia však môže naraziť na vážne ťažkosti aj skúsený majster.
Čím je nehrdzavejúca oceľ výnimočná
Chemické zloženie a štruktúra INOX
Nehrdzavejúca oceľ (z francúzskeho „inoxydable“ – nehrdzavejúca) obsahuje minimálne 10,5% chrómu, ktorý na povrchu vytvára tenkú ochrannú vrstvu oxidu chrómu. Ďalšie legujúce prvky určujú konkrétne vlastnosti:
Základné skupiny nehrdzavejúcich ocelí:
- Austenitické (304, 316, 321) – obsahujú nikel, sú nemagnetické, majú vysokú koróznu odolnosť
- Feritické (430, 409) – magnetické, menej legované, hospodárne
- Martenzitické (410, 420) – kaliteľné, vysoká tvrdosť
- Duplexné– kombinácia austenitickej a feritickej štruktúry
Vlastnosti kritické pre obrábanie
Nízka tepelná vodivosť– 3–4× nižšia než u uhlíkovej ocele. Teplo sa sústreďuje v mieste rezu a prehrieva nástroj aj obrobok.
Vysoká húževnatosť a ťažnosť– materiál sa „maže“ na brúsne zrná a rýchlo zanáša póry kotúča.
Deformačné spevnenie– vplyvom mechanického zaťaženia sa povrchová vrstva výrazne spevňuje, čo sťažuje ďalšie obrábanie.
Sklon k nalepovaniu– častice kovu pevne priľnú k brusivu a vytvárajú na povrchu kotúča „glazúru“.
Prečo bežné kotúče na INOX nestačia
Rýchle zanášanie a strata účinnosti
Štandardné brúsne kotúče na báze elektrokorundu alebo karbidu kremíka pri práci s nehrdzavejúcou oceľou:
- sa zanesú kovovými časticami za 2-3 minúty aktívnej práce
- strácajú až 70% rezivosti pre „otupenie“ povrchu
- vyžadujú časté orovnávanie alebo výmenu, čo zvyšuje náklady na prácu
Tepelné problémy
Sústredenie tepla v mieste obrábania vedie k:
- Zmene štruktúry kovu– vzniku martenzitu v austenitických oceliach
- Vzniku nábehových farieb– príznak prehriatia a straty koróznej odolnosti
- Vzniku mikrotrhlín– zvlášť kritické pri zodpovedných dieloch
- Deformácii tenkých obrobkov vplyvom tepelného pnutia
Kvalita povrchu
Použitie nevhodného nástroja vedie k:
- hrubému, nerovnomernému povrchu s hlbokými ryhami
- zvlneniu a odchýlkam od geometrie
- spevneniu povrchovej vrstvy
- zvyškovým napätiam, ktoré znižujú únavovú pevnosť
Špeciálne riešenia od NovoAbrasive na obrábanie INOX
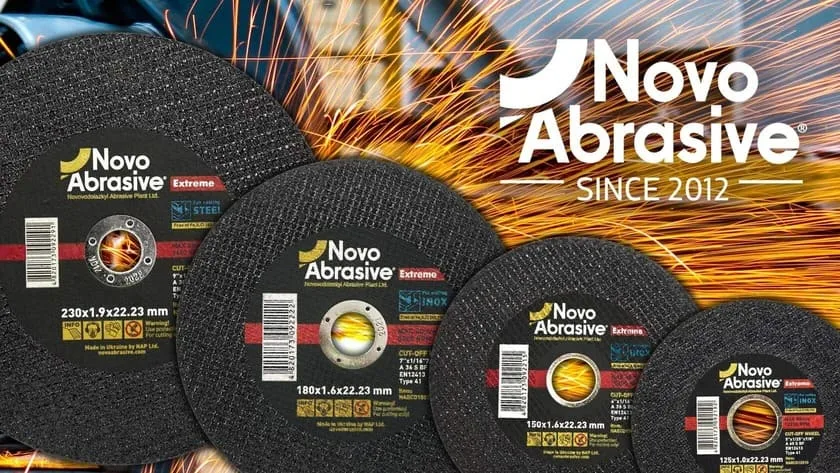
Novovodolazský abrazívny závod NovoAbrasive vyrába široký sortiment brúsnych rezných kotúčov a brúsnych kotúčov na kov, ktoré zodpovedajú všetkým potrebným normám kvality a bezpečnosti: MPA Hannover, UkrSEPRO, EAC, EN12413.
Produktová rada pre nehrdzavejúcu oceľ
Rada EXTREME– špičkové riešenia pre profesionálne použitie:
- Keramické zrná vyvinuté špeciálne na obrábanie nehrdzavejúcej ocele INOX
- Samoostriace brúsne elementy s mikroštiepením rezných hrán
- Optimalizované spojivo na prácu s nehrdzavejúcou oceľou
- Zvýšená životnosť 5-7-krát v porovnaní so štandardnými kotúčmi
Rada PROFI– optimálny pomer ceny a kvality:
- Vhodné na pravidelné práce s INOX
- Univerzálnosť použitia na rôznych druhoch nehrdzavejúcej ocele
- Stála kvalita rezu počas celej životnosti
Technologické prednosti kotúčov NovoAbrasive pre INOX
Špeciálne zloženie brúsnych zŕn:
- Keramické zrná v rade EXTREME– vyvinuté špeciálne pre nehrdzavejúcu oceľ INOX
- Zirkón-korund (ZrO₂-Al₂O₃) pre samoostrenie
- Modifikované keramické zrná s riadeným mikroštiepením
- Zrnitosť optimalizovaná pre konkrétne úlohy
Inovatívne spojivo:
- Špeciálne polymérne prísady znižujúce nalepovanie kovu
- Zvýšená tepelná odolnosť do 1200°C
- Riadená pórovitosť pre účinný odvod triesok
Vystužujúce prvky:
- Vysokotechnologická sklovláknitá sieťovina
- Rovnomerné rozloženie v celom objeme kotúča
- Zvýšená bezpečnosť pri práci vo vysokých otáčkach
Praktické odporúčania k voľbe a použitiu
Voľba kotúča podľa konkrétnych úloh
Na hrubé rezanie hrubých obrobkov (> 10 mm):
- Hrúbka kotúča: 2,5-3,2 mm
- Zrnitosť: 24-36
- Odporúčanie: NovoAbrasive EXTREME rada s keramickým zrnom, vytvorená špeciálne na účinné obrábanie nehrdzavejúcej ocele
Na presné rezanie tenkých plechov (< 5 mm):
- Hrúbka kotúča: 1,0-1,6 mm
- Zrnitosť: 60-80
- Znížená rýchlosť posuvu
Na brúsenie a začisťovanie:
- Špeciálne brúsne kotúče NovoAbrasive
- Lamelové čelné kotúče na finálnu úpravu
Optimálne pracovné režimy
Rezná rýchlosť: o 20–30 % nižšia než pri uhlíkovej oceli
Posuv: pomalý, rovnomerný, bez trhnutí a silného tlaku
Chladenie: povinné pri hrubých obrobkoch, vodou riediteľné rezné kvapaliny
Bezpečnosť práce pri práci Z INOX
- Používanie ochranných okuliarov a respirátora (prach z nerezu je toxický)
- Kontrola teploty obrobku
- Pravidelné prestávky na vychladnutie nástroja
- Kontrola vyváženosti kotúča pred prácou
Ekonomická efektívnosť špecializovaného nástroja
Porovnávacia analýza nákladov
Štandardný kotúč na kov:
- Cena: 100% (základná)
- Životnosť pri práci s INOX: 15-20 minút
- Počet kotúčov na 1 hodinu práce: 3-4 ks
Špeciálny kotúč NovoAbrasive pre INOX:
- Cena: 180-220% ceny štandardného
- Životnosť pri práci s INOX: 60-90 minút
- Počet kotúčov na 1 hodinu práce: 1 ks
Výpočet úspory
Pri priemernom objeme prác s nehrdzavejúcou oceľou 20% z celkového času:
- Úspora na spotrebnom materiáli: až 40 %
- Zvýšenie produktivity: o 35–50 %
- Skrátenie času na výmenu nástroja: 3–4×
- Zlepšenie kvality výroby: zníženie zmetkovitosti o 60–70 %
Doba návratnosti investície do špecializovaného nástroja je pri pravidelnej práci 1–2 mesiace.
Inovácie a budúcnosť abrazívneho obrábania INOX
Moderné výrobné technológie
Novovodolazský abrazívny závod vyrába široký sortiment rezných a brúsnych kotúčov na bakelitovom spojive, ktoré v mnohých parametroch nezaostávajú za najlepšími výrobkami európskych výrobcov.
Sól-gélová technológia umožňuje vytvárať brúsne zrná s riadenou mikroštruktúrou a vyššou reznou schopnosťou.
Nanopovlaky zŕn špeciálnymi zmesami zlepšujú ich úžitkové vlastnosti a znižujú nalepovanie kovu.
3D modelovanie štruktúry kotúčov zaisťuje optimálne rozloženie pórov a rezných elementov.
Systémy monitorovania a kontroly
- Senzory kontroly opotrebenia a zanesenia kotúča
- Automatické systémy prívodu chladiacej kvapaliny
- Monitorovanie teploty v reálnom čase
- Adaptívne riadenie pracovných režimov
Záver: profesionálny prístup k obrábaniu nehrdzavejúcej ocele
Práca s nehrdzavejúcou oceľou INOX vyžaduje hlboké pochopenie vlastností materiálu a použitie špecializovaného nástroja. Snaha ušetriť na kvalite brúsnych kotúčov sa vracia oveľa väčšími stratami času, materiálu a kvality konečného produktu.
Spoločnosť NovoAbrasive ponúka komplexné riešenia na obrábanie nehrdzavejúcej ocele, založené na dlhoročných skúsenostiach a moderných výrobných technológiách. Správna voľba nástroja je investíciou do efektívnosti, kvality a bezpečnosti výrobného procesu.
Pre konzultáciu k voľbe optimálneho riešenia pre vaše úlohy sa obráťte na odborníkov NovoAbrasive– lídra vo výrobe brusív na Ukrajine.
Časté otázky (FAQ)
Čím sa kotúče NovoAbrasive na nerez líšia od bežných?
Špeciálne kotúče NovoAbrasive obsahujú osobitné brúsne zrná (zirkón-korund), modifikované spojivo s antiadhéznymi vlastnosťami a optimalizovanú štruktúru pórov. To zabezpečuje 5-7-krát vyššiu životnosť a stálu kvalitu rezu pri obrábaní nehrdzavejúcej ocele.
Možno používať jeden kotúč na rôzne druhy nehrdzavejúcej ocele?
Áno, moderné univerzálne kotúče NovoAbrasive rady PROFI sú vhodné pre väčšinu rozšírených druhov nehrdzavejúcej ocele (304, 316, 430). Pri špecifických úlohách (obrábanie duplexných ocelí, vysokolegovaných zliatin) však odporúčame konzultáciu s odborníkmi závodu.
Aké chladenie je lepšie používať pri práci s INOX?
Najúčinnejšie je vodou riediteľné chladenie (emulzia) s koncentráciou 5-8%. Pri tenkých obrobkoch stačí občasné chladenie vzduchom. Olejové chladenie je pre nízku tepelnú vodivosť nehrdzavejúcej ocele menej účinné.
Ako určiť moment výmeny kotúča pri práci s nerezom?
Hlavné znaky opotrebenia: prudké predĺženie času rezania, iskry nezvyčajnej farby, spáleniny na obrobku, zvýšené vibrácie nástroja. Pri práci s INOX si kotúč vyžaduje výmenu skôr, než je jeho opotrebenie vidieť.
Kde kúpiť špeciálne kotúče NovoAbrasive na nehrdzavejúcu oceľ?
Produkty NovoAbrasive sú dostupné prostredníctvom oficiálnej dílerskej siete po celej Ukrajine a v krajinách SNŠ. Aktuálny zoznam distribútorov a cenník nájdete na oficiálnej stránke závodu. Pre veľkých odberateľov sú možné aj priame dodávky zo závodu.
Časté otázky
Prečo nehrdzavejúca oceľ vyžaduje špeciálne brusivo?
INOX obsahuje najmenej 10,5 % chrómu, ktorý na povrchu vytvára tenkú ochrannú vrstvu. Bežný kotúč sa na takom materiáli rýchlo otupí, prehreje a dáva nerovný rez.
Čo je INOX?
Z francúzskeho inoxydable — „nehrdzavejúci“. Je to oceľ s obsahom chrómu najmenej 10,5 %, vďaka ktorému na povrchu vzniká ochranná vrstva.
Čo sa stane, ak nerez režete bežným kotúčom?
Nástroj sa rýchlo otupí a prehreje a rez vyjde nerovný — nejde o skúsenosti majstra, ale o vlastnosti samotného materiálu.