
















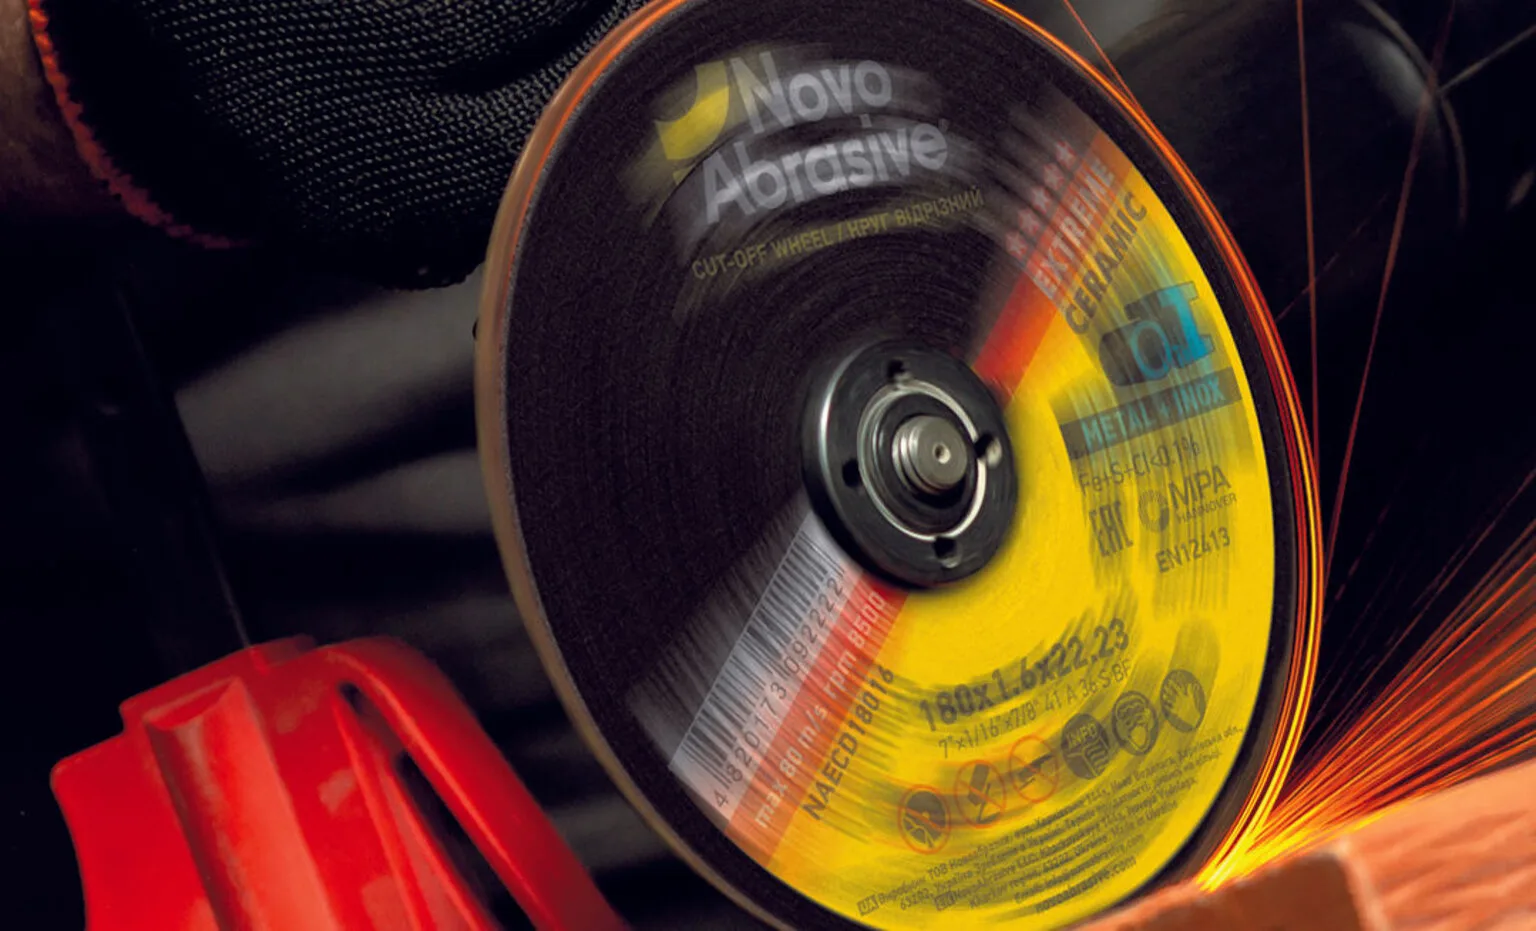
Inoxul nu iartă greșelile: un disc obișnuit introduce fier și sulf, iar în câteva săptămâni apare rugina în tăietură. Analizăm, de ce pentru INOX este nevoie de un disc special și cum se taie fără culori de revenire.
De ce oțelul inoxidabil necesită o abordare specială
✓ Corect
- Disc cu marcaj INOX, Fe+S+Cl < 0,1%.
- Disc subțire de 1,0–1,6 mm — minimum de căldură.
- Avans moderat, fără supraîncălzire (fără culori de revenire).
✕ Eroare
- Disc obișnuit pentru oțel — impurificare cu fier, rugină.
- Disc gros — supraîncălzire și distrugerea stratului pasiv.
- Apăsare puternică și colorarea albastră a metalului.
Oțelul inoxidabil este un aliaj de fier cu crom (minimum 10,5%), care formează la suprafață un strat pasiv invizibil de oxid de crom (Cr₂O₃). Tocmai acest strat protejează metalul de coroziune. Și tocmai el face ca prelucrarea inoxului să fie fundamental diferită de prelucrarea oțelului obișnuit.
Trei probleme principale la prelucrarea oțelului inoxidabil:
- Contaminare cu fier— particulele de fier de pe un disc de tăiere obișnuit se încrustează în suprafața oțelului inoxidabil și distrug stratul pasiv. După câteva săptămâni, în aceste locuri apare rugina.
- Sensibilitate la căldură— oțelul inoxidabil are o conductivitate termică scăzută (de 3 ori mai mică decât oțelul carbon). Căldura se concentrează în zona tăieturii, în loc să se disipeze în piesă. Supraîncălzirea distruge stratul protector.
- Zona influențată termic (ZIT)— la o temperatură de peste 300°C, cromul reacționează cu carbonul și formează carburi de crom. Zona de lângă tăietură își pierde rezistența la coroziune — acest fenomen se numește sensibilizare.
- Ecruisare (durificare prin deformare)— în timpul prelucrării, stratul de suprafață al oțelului inoxidabil devine considerabil mai dur. Fiecare trecere următoare peste același loc este mai grea decât precedenta. În plus, metalul se „unge” pe granulele abrazive și îmbâcsește rapid suprafața discului.
Regula INOX: fără Fe și S
Regula principală la lucrul cu oțelul inoxidabil: toate sculele trebuie să fie fără fier (Fe) și sulf (S). Aceasta se referă la discurile de tăiere, discurile de polizare, discurile lamelare, fibrodiscurile și chiar la periile de sârmă.
Cum recunoașteți discul potrivit pentru inox:
Caracteristicile-cheie ale unui disc pentru INOX:
- Marcajul INOX sau stainless steel pe etichetă — obligatoriu
- Absența fierului și a sulfului în compoziția liantului și a umpluturii
- Granulă— corindon zirconiu (ZA) sau ceramică (SG), dar nu oxid de aluminiu obișnuit cu aditivi care conțin fier
- Culoarea etichetei— de obicei albastru sau verde (la NovoAbrasive — albastru pentru Profi INOX)
Alegerea discului pentru tăierea INOX

Pentru tăierea oțelului inoxidabil sunt necesare discuri de tăiere subțiri, cu marcajul INOX. Grosimea este un parametru critic: cu cât discul este mai subțire, cu atât mai puțină căldură ajunge în piesă.
| Grosime | Destinație | Avantaje pentru INOX | Limitări |
|---|---|---|---|
| 1,0 mm | Tablă subțire din oțel inoxidabil până la 3 mm, profil | Încălzire minimă, cea mai rapidă tăiere | Necesită lucru atent, nu admite solicitări laterale |
| 1.2 mm | Table până la 5 mm, țevi până la 30 mm | Echilibru între viteză și stabilitate | Încălzire ceva mai mare |
| 1.6 mm | Țevi, armătură, laminate până la 15 mm | Resursă mai mare, tăiere stabilă | Aport termic sesizabil — treceri scurte |
| 2,0 mm | Secțiuni mari, pereți groși | Durabilitate maximă | Încălzire semnificativă — doar în caz de necesitate |
Tipul granulei pentru INOX
- Corindon zirconiu (ZA)— seria Profi INOX. Granulă cu autoascuțire, productivitate stabilă. Alegerea optimă pentru munca zilnică
- Ceramică (SG)— seria Extreme. Granulă microcristalină cu degajare minimă de căldură. Pentru construcții de responsabilitate și volume mari
Alegerea discului pentru polizarea INOX
Polizarea oțelului inoxidabil este o sarcină aparte, care necesită scule abrazive speciale. Două tipuri principale:
Discuri lamelare (Flap Discs)
Cea mai bună alegere pentru polizarea inoxului. Lamelele din pânză abrazivă sunt suprapuse una peste alta pe circumferință, asigurând o uzură uniformă și o prelucrare netedă. Obligatoriu cu marcajul INOX.
| Granulație | Sarcină | Rezultat |
|---|---|---|
| P40-P60 | Îndepărtarea cordonului de sudură, polizare grosieră | Îndepărtare rapidă a metalului, finisare grosieră |
| P80 | Nivelarea suprafeței, îndepărtarea zgârieturilor P60 | Suprafață plană, pregătire pentru finisare |
| P120 | Polizare de finisare, pregătire pentru lustruire | Suprafață netedă, cu urme minime |
| P240 | Polizare fină de finisare | Suprafață semi-oglindă |
Discuri fibrodisc (Fiber Discs)
Discurile fibrodisc se montează pe talerul suport al polizorului unghiular și lucrează mai agresiv decât cele lamelare. Folosiți-le pentru îndepărtarea rapidă a unui volum mare de metal — de exemplu, la curățarea cordoanelor de sudură. Pentru INOX alegeți discuri cu granulă de zirconiu sau ceramică P60–P80.
Tehnica tăierii oțelului inoxidabil
Tehnica corectă este la fel de importantă ca scula potrivită. Oțelul inoxidabil nu iartă greșelile — supraîncălzirea sau presiunea excesivă se reflectă imediat în calitate.
Reguli de bază ale tăierii
- Treceri scurte— tăiere 3-5 secunde, pauză 2-3 secunde. Astfel metalul se răcește între treceri
- Presiune moderată— lăsați abrazivul să lucreze singur. Apăsarea excesivă crește degajarea de căldură și accelerează uzura discului
- Controlul culorii— dacă metalul de lângă tăietură capătă o nuanță galbenă, albastră sau violetă — îl supraîncălziți. Reduceți apăsarea și măriți pauzele
- Fără mișcări de pendulare— conduceți discul drept, fără clătinare laterală. Sarcina laterală poate rupe un disc subțire
- Unghiul corect— țineți polizorul unghiular la un unghi de 90° față de suprafață, fără înclinare
Parametri optimi
| Parametru | Recomandare pentru INOX | De ce este important |
|---|---|---|
| Rapiditate | Maximă pentru discul respectiv | Viteză mare = contact mai scurt = încălzire mai mică |
| Presiune | Moderat (greutatea sculei + apăsare ușoară) | Presiunea excesivă supraîncălzește și deformează |
| Durata tăierii | 3–5 secunde, apoi pauză | Previne acumularea de căldură |
| Răcire | Aer sau emulsie solubilă în apă (5-8%) | Reduce temperatura, previne culorile de revenire |
Finisare: succesiunea granulațiilor
Finisarea de calitate a inoxului înseamnă întotdeauna o trecere succesivă de la granulația mai grosieră la cea mai fină. Fiecare pas următor înlătură zgârieturile de la cel anterior. Pașii nu pot fi săriți — zgârieturile vor rămâne.
Pasul 1: P60 — îndepărtarea cordonului de sudură
Disc lamelar P60 sau fibrodisc P60 pentru îndepărtarea rapidă a surplusului de cordon de sudură. Lucrați la un unghi de 15-30° față de suprafață, cu treceri uniforme de-a lungul cordonului. Nu insistați într-un singur loc.
Pasul 2: P80 — nivelare
Disc lamelar P80 pentru nivelarea suprafeței și îndepărtarea zgârieturilor adânci lăsate de P60. Acest pas este critic — toate zgârieturile rămase după P80 se vor vedea pe suprafața finală.
Pasul 3: P120 — pregătire pentru finisare
Disc lamelar P120 pentru obținerea unei suprafețe mate uniforme. În această etapă suprafața trebuie să arate uniform, fără zgârieturi sau adâncituri izolate.
Pasul 4: P240 — suprafață finisată
Disc lamelar P240 sau material netesut (non-woven) pentru prelucrarea finală. Rezultatul este o suprafață uniformă, semi-oglindă, gata de utilizare sau de lustruire ulterioară.
Greșeli tipice la lucrul cu INOX
- Folosirea unui disc obișnuit (nu INOX). Fierul și sulful contaminează suprafața. Rugina apare după câteva săptămâni — exact în locurile tăieturii. Se poate remedia doar prin curățare și pasivare.
- Supraîncălzire la tăiere. Culoarea albastră sau violetă indică o încălzire la 300-400°C și distrugerea stratului protector. Folosiți discuri subțiri de 1,0 mm și lucrați cu treceri scurte.
- Succesiune greșită a granulațiilor. Saltul de la P60 direct la P120 sau P240 nu elimină zgârieturile adânci — ele doar devin mai puțin vizibile, dar rămân. Nu săriți peste etape.
- Folosirea aceleiași scule pentru oțelul negru și pentru cel inoxidabil. Chiar și urmele de oțel obișnuit de pe bancul de lucru, din menghină sau din cleme contaminează inoxul. Păstrați un set separat.
- Presiune prea mare la tăiere. Apăsarea nu accelerează tăierea — doar crește încălzirea și uzura discului. Lăsați abrazivul să lucreze singur, adăugați doar greutatea sculei.
- Polizare împotriva fibrelor. Mișcările haotice creează zgârieturi dezordonate, care nu pot fi ascunse. Polizați întotdeauna într-o singură direcție, de-a lungul liniei vizibile.
Mărci de inox: AISI 304, 316, 430
Oțelul inoxidabil este o întreagă familie de aliaje cu proprietăți diferite. Cele trei mărci cele mai răspândite în construcții și industrie necesită abordări diferite la prelucrare:
| Marcă | Tip | Crom/nichel | Utilizare | Particularități de prelucrare |
|---|---|---|---|---|
| AISI 304 | Austenitic | 18% Cr / 8% Ni | Industria alimentară, arhitectură, balustrade, mâini curente | Cea mai răspândită. Tenace, se ecruisează ușor. Profi INOX este alegerea optimă |
| AISI 316 | Austenitic | 16% Cr / 10% Ni / 2% Mo | Industria chimică, echipamente navale, medicină | Molibdenul îl face mai tenace. Necesită mai mult timp pentru tăiere. Se recomandă granula ceramică (Extreme) |
| AISI 430 | Feritică | 17% Cr / 0% Ni | Electrocasnice, piese auto, decorațiuni | Mai puțin tenace, se taie mai ușor. Magnetic (spre deosebire de 304/316). Profi INOX este suficient |
Austenitice (304, 316) vs Feritice (430)
Oțelurile inoxidabile austenitice (304, 316) sunt cele mai răspândite și cele mai dificil de prelucrat. Sunt nemagnetice, foarte tenace și predispuse la ecruisare (întărirea suprafeței în timpul prelucrării). Cele feritice (430) sunt magnetice, mai puțin tenace și mai ușor de prelucrat.
Principala diferență la prelucrare:
- 304— abordarea standard INOX. Discurile Profi INOX sunt optime. Apăsare moderată, treceri scurte
- 316— dificultate sporită. Se recomandă seria Extreme (ceramică). Apăsare redusă, pauze mai lungi. Molibdenul face metalul „lipicios” pentru abraziv
- 430— prelucrare mai simplă. Profi INOX este suficient. Se încălzește mai puțin, se taie mai bine. Dar regula INOX (fără Fe/S) rămâne obligatorie
Alte tipuri: martensitice (AISI 410, 420) — călibile, folosite pentru cuțite și instrumente medicale. Duplex — combinație de structuri austenitică și feritică, se folosesc în industria chimică și în cea petrolieră și de gaze. Ambele tipuri necesită discuri INOX și li se recomandă seria Extreme din cauza durității ridicate.
Seria NovoAbrasive INOX
NovoAbrasive produce o gamă completă de scule pentru lucrul cu oțelul inoxidabil, în două serii:
Toate produsele INOX NovoAbrasive trec obligatoriu testul de absență a Fe și S în compoziție. Certificare MPA Hannover — NovoAbrasive este singurul producător ucrainean cu acest certificat. Producție pe echipamente Davide Maternini (Italia), cu materii prime europene (Austria, Germania).
Frecvente întrebări
De ce nu se poate tăia oțelul inoxidabil cu un disc de tăiere obișnuit?
Discurile de tăiere obișnuite conțin în liant fier (Fe) și sulf (S). La tăiere, aceste elemente pătrund în zona tăieturii oțelului inoxidabil și afectează stratul pasiv de protecție de crom. După câteva săptămâni, în locurile de tăiere apare rugina — așa-numita contaminare. Folosiți doar discuri cu marcajul INOX.
Ce grosime de disc de tăiere să alegeți pentru inox?
Pentru oțel inoxidabil alegeți discuri subțiri 1,0-1,6 mm. Discul mai subțire încălzește mai puțin metalul, ceea ce este esențial pentru INOX — supraîncălzirea provoacă schimbarea culorii (culori de revenire), deformare și pierderea rezistenței la coroziune. Discurile de 2,0 mm și mai groase se justifică doar pentru țevi cu diametru mare.
Cum se polizează inoxul fără zgârieturi?
Folosiți succesiunea granulațiilor de la grosier la fin: P60 pentru îndepărtarea cordonului de sudură, P80 pentru nivelare, P120 pentru pregătirea în vederea finisării, P240 pentru suprafața finală. Fiecare trecere următoare trebuie să înlăture zgârieturile de la cea precedentă. Folosiți discuri lamelare cu marcajul INOX.
Prin ce diferă prelucrarea AISI 304 de AISI 316?
AISI 316 conține molibden, care o face mai tenace și mai rezistentă la căldură. Se încălzește mai mult la prelucrare și solicită mai mult discul. Pentru 316 se recomandă grăuntele ceramic (seria Extreme) și presiune redusă. AISI 304— este mai răspândit și mai ușor de prelucrat, sunt potrivite discurile Profi INOX.
Cum se recunoaște că discul trebuie înlocuit?
Semne principale de uzură: creșterea bruscă a timpului de tăiere, apariția scânteilor de culoare neobișnuită, arsuri și culori de revenire pe piesă, vibrații crescute ale sculei. La lucrul cu inoxul discul trebuie înlocuit mai devreme decât se vede uzura lui — nu așteptați până când diametrul scade la minimum.
Ce trebuie făcut dacă oțelul inoxidabil și-a schimbat culoarea după tăiere?
Schimbarea culorii (culori de revenire) este un semn de supraîncălzire și de deteriorare a stratului protector. Nuanța albastră sau violetă înseamnă încălzire până la 300-400°C. Îndepărtați stratul deteriorat prin polizare sau prin decapare chimică (pasivare). Pentru a evita acest lucru, faceți treceri scurte, nu apăsați tare și folosiți discuri subțiri.
Alegeți scula pentru INOX
Gamă completă NovoAbrasive pentru oțel inoxidabil: discuri de tăiere, lamelare și fibrodiscuri cu marcaj INOX