
















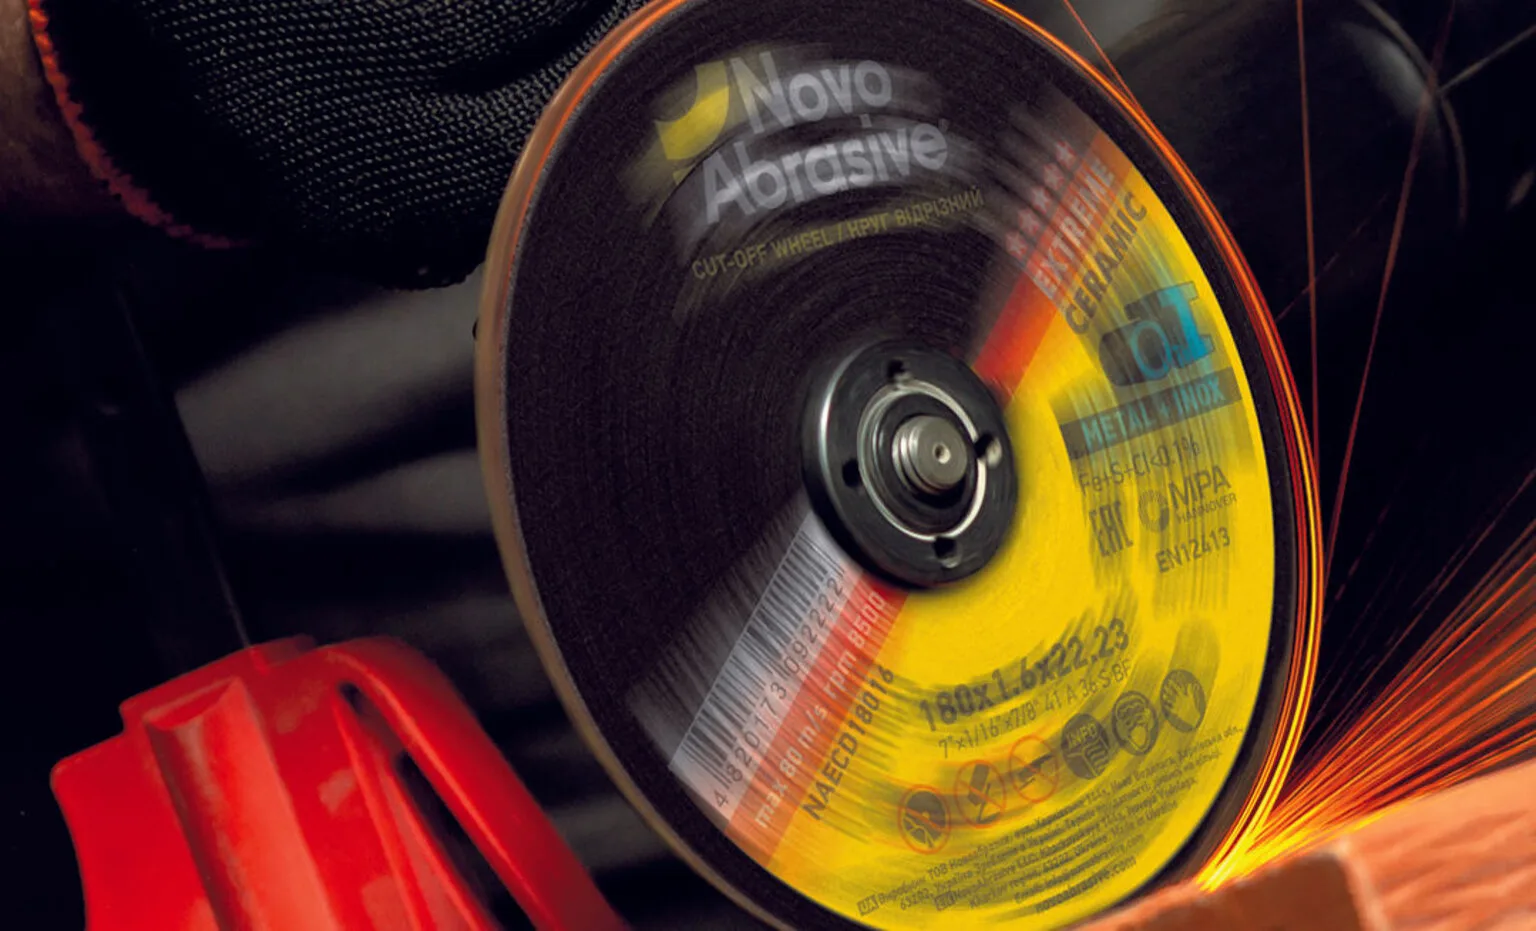
Paslanmaz hata affetmez: sıradan disk demir ve kükürt bulaştırır ve haftalar içinde kesimde pas belirir. Ayrıntılarıyla ele alıyoruz, INOX için neden özel bir disk gerekir ve temper rengi bırakmadan nasıl kesilir.
Paslanmaz neden özel bir yaklaşım gerektirir
✓ Doğru
- INOX işaretli disk, Fe+S+Cl < %0,1.
- 1,0–1,6 mm ince disk — en az ısı.
- Aşırı ısıtmadan ölçülü ilerleme (temperleme rengi olmadan).
✕ Hata
- Çelik için sıradan disk — demir bulaşması, pas.
- Kalın disk — aşırı ısınma ve pasif tabakanın bozulması.
- Güçlü baskı ve metalin maviye dönmesi.
Paslanmaz çelik, yüzeyde görünmez bir pasif krom oksit (Cr₂O₃) tabakası oluşturan, demirin kromla (en az %10,5) alaşımıdır. Metali korozyondan koruyan tam da bu tabakadır. Paslanmazın işlenmesini sıradan çeliğin işlenmesinden temelden farklı kılan da odur.
Paslanmaz işlenirken üç temel sorun:
- Demirle kirlenme— sıradan kesme diskinden gelen demir parçacıkları paslanmaz çeliğin yüzeyine gömülür ve pasif tabakayı bozar. Haftalar sonra bu noktalarda pas belirir.
- Isıya duyarlılık— paslanmaz çeliğin ısı iletkenliği düşüktür (karbon çelikten 3 kat düşük). Isı iş parçasına dağılmaz, kesim bölgesinde toplanır. Aşırı ısınma koruyucu tabakayı bozar.
- Isıdan etkilenen bölge (IEB)— 300°C üzerindeki sıcaklıkta krom, karbonla tepkimeye girerek krom karbürleri oluşturur. Kesim çevresindeki bölge korozyon direncini yitirir — buna sensitizasyon denir.
- Deformasyon sertleşmesi (pekleşme)— işleme sırasında paslanmaz çeliğin yüzey katmanı belirgin biçimde sertleşir. Aynı yerdeki her sonraki paso, bir öncekinden daha zordur. Metal ayrıca aşındırıcı tanelere «bulaşır» ve diskin yüzeyini hızla tıkar.
INOX kuralı: Fe ve S içermeyen
Paslanmaz çelikle çalışırken ana kural: tüm takımlar demir (Fe) ve kükürt (S) içermemelidir. Bu; kesme diskleri, taşlama diskleri, flap diskler, fiber diskler ve hatta fırçalar için geçerlidir.
Paslanmaz çelik için doğru disk nasıl tanınır:
INOX diskinin anahtar özellikleri:
- INOX işaretlemesi ya da stainless steel etiket üzerinde — zorunlu
- Demir ve kükürt içermez bağlayıcının ve dolgu maddesinin bileşiminde
- Tane— zirkonyum korindon (ZA) ya da seramik (SG), demir içerikli katkılı sıradan alüminyum oksit değil
- Etiketin rengi— genellikle mavi ya da yeşil (NovoAbrasive'de — Profi INOX için mavi)
INOX kesimi için disk seçimi

Paslanmaz çeliğin kesimi için INOX işaretli ince kesme diskleri gerekir. Kalınlık kritik bir parametredir: ne kadar inceyse iş parçasına o kadar az ısı aktarılır.
| Kalınlık | Kullanım amacı | INOX için avantajlar | Sınırlama |
|---|---|---|---|
| 1,0 mm | 3 mm'ye kadar ince sac paslanmaz, profil | Minimum ısınma, en hızlı kesim | Dikkatli çalışma gerektirir, yan yüklere izin vermez |
| 1,2 mm | 5 mm'ye kadar saclar, 30 mm'ye kadar borular | Hız ile istikrar arasındaki denge | Biraz daha fazla ısınma |
| 1,6 mm | Borular, inşaat demiri, 15 mm'ye kadar hadde ürünleri | Daha uzun ömür, istikrarlı kesim | Belirgin ısı girdisi — kısa geçişler |
| 2,0 mm | Büyük kesitler, kalın cidarlar | Maksimum ömür | Belirgin ısınma — yalnızca gerektiğinde |
INOX için tane tipi
- Zirkonyum korindon (ZA)— Profi INOX serisi. Kendini bileyen tane, istikrarlı verimlilik. Günlük çalışma için en uygun tercih
- Seramik (SG)— Extreme serisi. Asgari ısı oluşumlu mikrokristal tane. Kritik konstrüksiyonlar ve büyük hacimler için
INOX taşlaması için disk seçimi
Paslanmazın taşlanması, özel aşındırıcı takımlar gerektiren ayrı bir iştir. İki temel tip:
Flap diskler (Flap Discs)
Paslanmaz taşlaması için en iyi seçim. Zımpara bezi lamelleri çember boyunca üst üste bindirilmiştir; bu da düzgün aşınma ve pürüzsüz işleme sağlar. Mutlaka INOX işaretli olmalı.
| Tane boyutu | İş | Sonuç |
|---|---|---|
| P40-P60 | Kaynak dikişinin alınması, kaba taşlama | Hızlı metal kaldırma, kaba finiş |
| P80 | Yüzeyin düzeltilmesi, P60 çiziklerinin giderilmesi | Düzgün yüzey, finişe hazırlık |
| P120 | Finiş taşlama, parlatmaya hazırlık | En az çizikle pürüzsüz yüzey |
| P240 | İnce finiş taşlama | Yarı ayna gibi yüzey |
Fiber diskler (Fiber Discs)
Fiber diskler spiral taşlamanın destek tabanına takılır ve flap disklerden daha agresif çalışır. Bunları büyük hacimde metalin hızla kaldırılması için — örneğin kaynak dikişlerinin temizlenmesi için — kullanın. INOX için P60-P80 zirkonyum veya seramik taneli diskleri seçin.
Paslanmaz kesme tekniği
Doğru teknik, doğru takım kadar önemlidir. Paslanmaz hata affetmez — aşırı ısınma veya aşırı baskı kaliteye hemen yansır.
Başlıca kesim kuralları
- Kısa geçişler— 3-5 saniye kesim, 2-3 saniye mola. Bu, metalin pasolar arasında soğumasını sağlar
- Ölçülü baskı— bırakın aşındırıcı kendi kendine çalışsın. Aşırı baskı ısı oluşumunu artırır ve diskin aşınmasını hızlandırır
- Renk kontrolü— kesim çevresindeki metal sarı, mavi ya da mor bir renk alıyorsa — aşırı ısıtıyorsunuz. Baskıyı azaltın ve molaları artırın
- Sarkaç hareketi yapmadan— diski yana yalpalamadan düz götürün. Yanal yük ince diski kırabilir
- Doğru açı— spiral taşlamayı yüzeye 90° açıyla, eğmeden tutun
Optimum parametreler
| Parametre | INOX için tavsiye | Bu neden önemli |
|---|---|---|
| Hız | Bu disk için maksimum | Yüksek hız = daha az temas = daha az ısınma |
| Baskı | Ölçülü (aletin ağırlığı + hafif baskı) | Aşırı baskı aşırı ısıtır ve deforme eder |
| Kesim süresi | 3-5 saniye, ardından mola | Isı birikmesini önler |
| Soğutma | Hava veya suda çözünen emülsiyon (%5-8) | Sıcaklığı düşürür, temperleme rengini önler |
Finiş işleme: tane boyutu sırası
Paslanmaz çelikte kaliteli son işlem, her zaman daha kabadan daha ince taneye doğru sıralı bir geçiştir. Her adım bir öncekinin çiziklerini giderir. Adımları atlamak olmaz — çizikler kalır.
Adım 1: P60 — kaynak dikişinin alınması
Kaynak dikişi fazlalığının hızla alınması için P60 flap disk veya P60 fiber disk. Yüzeye 15-30° açıyla, dikiş boyunca düzgün geçişlerle çalışın. Tek noktada beklemeyin.
Adım 2: P80 — düzeltme
Yüzeyi düzeltmek ve P60'tan kalan derin çizikleri gidermek için P80 flap disk. Bu adım kritiktir — P80'den sonra kalan tüm çizikler finiş yüzeyde görünecektir.
Adım 3: P120 — finişe hazırlık
Düzgün bir mat yüzey oluşturmak için P120 flap disk. Bu aşamada yüzey, tek tek çizikler veya çukurlar olmadan düzgün görünmelidir.
Adım 4: P240 — finiş yüzey
Son işlem için P240 flap disk veya dokusuz malzeme (non-woven). Sonuç — kullanıma ya da sonraki parlatmaya hazır, düzgün yarı ayna yüzey.
INOX ile çalışırken tipik hatalar
- Sıradan (INOX olmayan) diskin kullanılması. Demir ve kükürt yüzeyi kirletir. Pas haftalar içinde — tam da kesim yerlerinde — ortaya çıkar. Ancak temizleme ve pasivasyonla düzeltilebilir.
- Kesim sırasında aşırı ısınma. Mavi veya mor temperleme rengi, 300-400°C'ye kadar ısınmayı ve koruyucu tabakanın bozulduğunu gösterir. 1,0 mm ince diskler kullanın ve kısa geçişlerle çalışın.
- Yanlış tane boyutu sırası. P60'tan doğrudan P120'ye ya da P240'a atlamak derin çizikleri gidermez — yalnızca daha az fark edilir hâle getirir, ama çizikler kalır. Adımları atlamayın.
- Karbon çeliği ve paslanmaz çelik için aynı takımın kullanılması. Tezgâhta, mengenede veya sıkıştırıcılarda kalan sıradan çelik kalıntıları bile paslanmazı kirletir. Ayrı bir takım seti bulundurun.
- Keserken aşırı büyük baskı. Bastırmak kesimi hızlandırmaz — ısınmayı ve diskin aşınmasını artırır. Bırakın aşındırıcı kendi çalışsın, yalnızca aletin ağırlığını ekleyin.
- Damara karşı taşlama. Rastgele hareketler gizlenemeyecek düzensiz çizikler oluşturur. Daima tek yönde, görünen çizgi boyunca taşlayın.
Paslanmaz kaliteleri: AISI 304, 316, 430
Paslanmaz çelik, farklı özelliklere sahip bir alaşım ailesidir. İnşaat ve sanayide en yaygın üç kalite, işlemede farklı yaklaşımlar gerektirir:
| Marka | Tip | Krom/Nikel | Kullanım | İşleme özellikleri |
|---|---|---|---|---|
| AISI 304 | Ostenitik | 18% Cr / 8% Ni | Gıda sanayii, mimari, korkuluklar, tutamaklar | En yaygın olanı. Süneklidir, kolayca pekleşir. Profi INOX — optimum seçim |
| AISI 316 | Ostenitik | 16% Cr / 10% Ni / 2% Mo | Kimya sanayii, denizcilik ekipmanları, tıp | Molibden onu daha sünek yapar. Kesim daha çok zaman alır. Seramik tane (Extreme) önerilir |
| AISI 430 | Ferritik | 17% Cr / 0% Ni | Beyaz eşya, otomobil parçaları, dekor | Daha az sünek, daha kolay kesilir. Manyetiktir (304/316'nın aksine). Profi INOX yeterlidir |
Ostenitik (304, 316) vs Ferritik (430)
Ostenitik paslanmazlar (304, 316) en yaygın ve işlenmesi en zor olanlardır. Manyetik değildir, çok sünektir ve pekleşmeye (işleme sırasında yüzeyin sertleşmesi) eğilimlidir. Ferritik olanlar (430) — manyetiktir, daha az sünektir, işlenmesi daha kolaydır.
İşlemedeki temel fark:
- 304— standart INOX yaklaşımı. Profi INOX diskleri idealdir. Ölçülü baskı, kısa pasolar
- 316— artırılmış zorluk. Extreme serisi (seramik) önerilir. Azaltılmış baskı, artırılmış molalar. Molibden, metali aşındırıcı için «yapışkan» kılar
- 430— daha kolay işleme. Profi INOX yeterlidir. Daha az ısınır, daha iyi kesilir. Ancak INOX kuralı (Fe/S içermeme) zorunlu olmayı sürdürür
Diğer tipler: martenzitik (AISI 410, 420) — sertleştirilebilir, bıçaklarda ve tıbbi aletlerde kullanılır. Dupleks — östenitik ve ferritik yapıların birleşimi, kimya ve petrol-gaz sanayisinde kullanılır. Her iki tip de INOX diskleri gerektirir ve yüksek sertlikleri nedeniyle Extreme serisi önerilir.
NovoAbrasive INOX serisi
NovoAbrasive, paslanmaz çelikle çalışmak için tam takım yelpazesini iki seride üretiyor:
Tüm NovoAbrasive INOX ürünleri, bileşiminde Fe ve S bulunmadığına dair zorunlu testten geçer. MPA Hannover sertifikasyonu — NovoAbrasive bu sertifikaya sahip tek Ukraynalı üreticidir. Üretim, Avrupa hammaddesi (Avusturya, Almanya) kullanılarak Davide Maternini (İtalya) ekipmanlarında yapılır.
Sık sorular
Paslanmaz neden sıradan kesme diskiyle kesilmemeli?
Sıradan kesme diskleri bağlayıcılarının bileşiminde şunu içerir: demir (Fe) ve kükürt (S). Kesim sırasında bu elementler paslanmazın kesim bölgesine gömülür ve kromun pasif koruyucu tabakasını bozar. Birkaç hafta sonra kesim yerlerinde pas görülür — buna şöyle denir: kontaminasyon. Yalnızca INOX işaretli diskleri kullanın.
Paslanmaz çelik için kesme diskinin hangi kalınlığı seçilmeli?
Paslanmaz çelik için şunu seçin: ince diskler 1,0-1,6 mm. İnce disk metali daha az ısıtır; bu INOX için kritiktir — aşırı ısınma renk değişimine (temper rengi), deformasyona ve korozyon direncinin kaybına yol açar. 2,0+ mm diskler yalnızca büyük çaplı borular için gerekçelidir.
Paslanmaz çelik çizik bırakmadan nasıl taşlanır?
Kabadan inceye doğru tane boyutu sırasını kullanın: P60 kaynak dikişinin alınması için, P80 düzleştirme için, P120 son işleme hazırlık için, P240 son işlem yüzeyi için. Sonraki her paso, bir öncekinin çiziklerini gidermelidir. Şunu kullanın: flap diskler INOX işaretli.
AISI 304'ün işlenmesinin AISI 316'dan farkı nedir?
AISI 316 molibden içerir; bu da onu daha sünek ve ısıya dayanıklı kılar. İşleme sırasında daha fazla ısınır ve diski daha çok zorlar. 316 için seramik tane önerilir (extreme serisi) ve azaltılmış basınç. AISI 304— daha yaygın ve işlenmesi daha kolay, şu diskler uygundur: Profi INOX.
Diskin değiştirilmesi gerektiği nasıl anlaşılır?
Başlıca aşınma belirtileri: kesim süresinin ani artışı, olağan dışı renkte kıvılcımların ortaya çıkması, yanıklar ve temper renkleri iş parçasında, takımda artan titreşim. Paslanmaz çelikle çalışırken disk, aşınması gözle görülür hâle gelmeden önce değişim ister — çapı asgari değere inene kadar beklemeyin.
Paslanmaz kesimden sonra renk değiştirdiyse ne yapmalı?
Renk değişimi (temperleme rengi) aşırı ısınmanın ve koruyucu katmanın bozulduğunun işaretidir. Mavi veya mor ton şu sıcaklığa kadar ısınmayı gösterir: 300-400°C. Hasarlı katmanı taşlayarak veya kimyasal dağlamayla (pasivasyon) giderin. Bunu önlemek için şunu yapın: kısa geçişler, sert bastırmayın ve şunu kullanın: ince diskler.
INOX için takım seç
Paslanmaz çelik için NovoAbrasive'in tam serisi: INOX işaretli kesme, flap ve fiber diskler