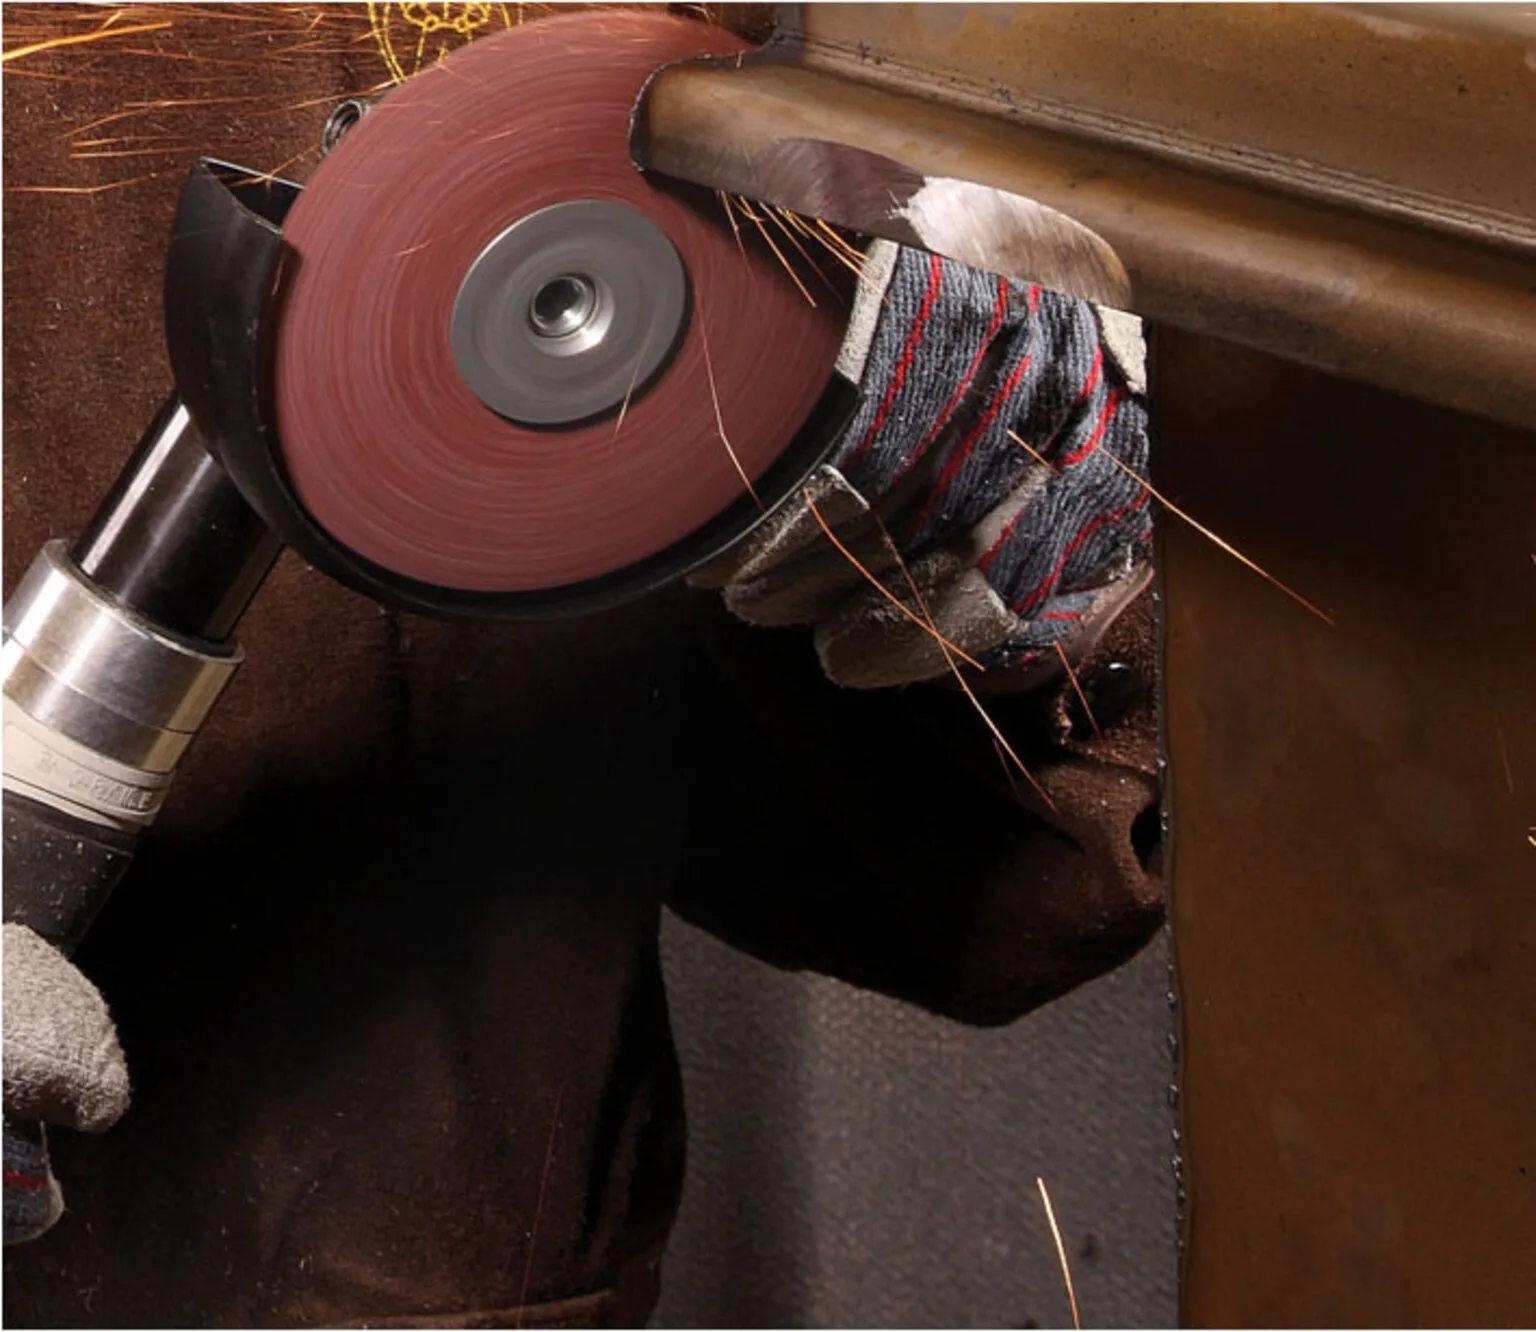
Fiber ploča je podcijenjen alat: na potpornom tanjuru agresivno skida metal i odmah priprema površinu. Glavno je ispravno odabrati zrno, granulaciju i tanjur prema materijalu.
Fiber ploče NovoAbrasive — cijena proizvođača
Što je fiber ploča i kako radi
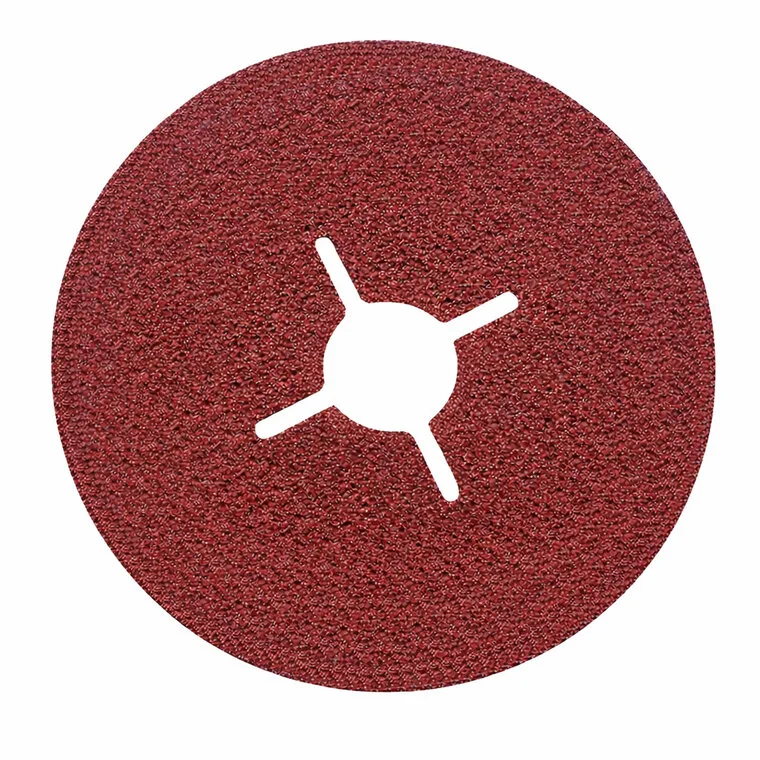
Fiber ploča (fibre disc, fiber disc) je fleksibilna brusna ploča koja se na kutnu brusilicu postavlja preko potpornog tanjura. Za razliku od lamelnih ploča ili ploča za grubu obradu, fiber ploča ima tanku, ali krutu podlogu od vulkanfibera, što omogućuje agresivno skidanje metala uz kontroliranu kvalitetu površine.
Konstrukcija se sastoji od tri komponente:
- Abrazivni sloj— zrna korunda, cirkona ili keramike pričvršćena na podlogu smolnim vezivom (resin bond). Vrsta zrna određuje produktivnost, vijek trajanja i cijenu obrade.
- Fiber podloga— gusta vulkanizirana fiber podloga (celuloza natopljena smolom) debljine 0,8–1,0 mm. Istodobno osigurava krutost, toplinsku otpornost i savitljivost. Upravo od te podloge potječe naziv „fiber“.
- Središnji otvor 22,23 mm— standardni prihvat za postavljanje na potporni tanjur s navojem M14. Fiber ploča se NE pričvršćuje izravno na vreteno — potreban je potporni tanjur.
Načelo rada: fiber ploča postavlja se na potporni tanjur i pritišće prirubnicom kutne brusilice. Pri vrtnji (11 000–13 300 o/min ovisno o promjeru) abrazivno zrno skida mikrostrugotinu s površine izratka. Kako se troši, zrno se odlama i otkriva nove oštre bridove — to je princip samooštrenje, koji osigurava stabilan učinak tijekom cijelog vijeka trajanja ploče.
Fiber vs. lamelna vs. za grubu obradu
Tri tipa brusnih ploča za kutnu brusilicu rješavaju različite zadatke. Detaljna usporedba pomoći će odabrati pravi alat:
| Parametar | Fiber ploča | Lamelna ploča | Ploča za grubu obradu |
|---|---|---|---|
| Debljina | 0,8–1,0 mm (+ tanjur) | 6–8 mm | 4–8 mm |
| Zahtijeva tanjur | Da (obavezno) | Ne | Ne |
| Agresivnost skidanja | ★★★★★ | ★★★☆☆ | ★★★★☆ |
| Kvaliteta površine | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| Vibracije | ★★★☆☆ | ★★★★★ | ★★☆☆☆ |
| Vijek trajanja | ★★★★☆ | ★★★☆☆ | ★★★☆☆ |
| Cijena po komadu | Najniža | Srednja | Viša |
| Cijena brušenja | Najniža po m² | Srednja | Visoka |
| Kontrola obrade | ★★★★★ | ★★★★☆ | ★★☆☆☆ |
| Nehrđajući čelik | ✔ (cirkonij/keramika) | ✔ (cirkonij) | ⚠️ pregrijavanje |
Kada odabrati fiber ploču:
- Potrebno je agresivno skidanje metala uz kontroliranu kvalitetu površine
- Obrada velikih površina — najniža cijena po m²
- Rad s nehrđajućim čelikom (cirkonij ili keramika)
- Uklanjanje boje, hrđe i okujine s velikih površina
- Brza promjena granulacije — ploča se mijenja za 5–10 sekundi
Kada odabrati lamelnu ploču:
- Treba vam najbolja kvaliteta površine — priprema za bojanje i temeljni premaz
- Završna obrada zavara — zaglađivanje, izravnavanje
- Rad na teško dostupnim mjestima — kutovi, unutarnji zavari
- Ne želite kupovati potporni tanjur zasebno
Kada odabrati ploču za grubu obradu:
- Maksimalno grubo skidanje metala — veliki dodaci, odljevci
- Treba skinuti maksimum u minimalnom vremenu, kvaliteta površine nije važna
- Čišćenje nakon plinskog rezanja, uklanjanje uljevaka
Korak 1 — odaberite tip abrazivnog zrna
Tip abrazivnog zrna najvažniji je parametar fiber ploče. On određuje učinak, vijek trajanja i cijenu obrade jednog četvornog metra površine.
Korund (AO) — aluminijev oksid
Klasični univerzalni abraziv s najnižom cijenom po disku. Zrna aluminijeva oksida (Al₂O₃) dobro rade na ugljičnom konstrukcijskom čeliku, lijevanom željezu i drvu.
- Najniža cijena po ploči — optimalno za kućnu uporabu
- Dobro radi po ugljičnom čeliku, lijevanom željezu i drvu
- Široki raspon granulacija P24–P120
- NE preporučuje se za nehrđajući čelik— može uzrokovati kontaminaciju i koroziju
Birajte korund ako: radite povremeno, samo s ugljičnim čelikom ili drvom, a proračun je ograničen.
Cirkonij (ZA) — cirkonij-korund
Profesionalni abraziv sa svojstvom samooštrenja. Pri radu se zrno cirkonija odlama i otkriva nove oštre bridove. To osigurava stabilnu učinkovitost tijekom cijelog vijeka trajanja i produljuje vijek 2–3 puta u odnosu na korund.
- Samooštrenje — stabilna učinkovitost od prvog do posljednjeg metra
- Vijek trajanja 2–3 puta dulji nego kod korunda
- Manje zagrijavanje obratka — hladniji rad
- Prikladno za nehrđajući čelik (serije bez Fe i S)
- Najniža cijena obrade po m² pri redovitoj uporabi
Birajte cirkonij ako: radite svakodnevno, treba vam maksimalna učinkovitost, radite s nehrđajućim čelikom.
Keramičko zrno (SG)
Najnapredniji abraziv premium klase. Mikrokristalna struktura zrna osigurava kontrolirano mikrolomljenje (micro-fracturing) — svako se zrno raspada na desetke sitnih oštrih čestica koje održavaju maksimalnu reznu sposobnost. Vijek trajanja 3–5 puta dulji nego kod korunda.
- Maksimalna učinkovitost skidanja metala među svim vrstama zrna
- Vijek trajanja 3–5 puta dulji nego kod korunda
- Minimalno zagrijavanje obratka — ključno za nehrđajući čelik i tanak metal
- Mikrolomljenje (micro-fracturing) umjesto otupljivanja
Birajte keramiku ako: industrijski opsezi brušenja, rad sa skupim materijalima (nehrđajući čelik, titan), maksimalna učinkovitost važnija je od cijene ploče.
Usporedba triju tipova zrna
| Parametar | Korund (AO) | Cirkonij (ZA) | Keramika (SG) |
|---|---|---|---|
| Učinkovitost | ★★★☆☆ | ★★★★☆ | ★★★★★ |
| Vijek trajanja | ★★☆☆☆ | ★★★★☆ | ★★★★★ |
| Cijena po ploči | ★★★★★ | ★★★☆☆ | ★★☆☆☆ |
| Cijena obrade 1 m² | Srednja | Najniža | Niska (velike količine) |
| Nehrđajući čelik | ❌ | ✔ | ✔ |
| Ugljični čelik | ✔ | ✔ | ✔ |
| Obojeni metali | ✔ | ⚠️ suvišan | ❌ neopravdan |
| Samooštrenje | Ne | Da (okrhnuće) | Da (mikrolomljenje) |
Korak 2 — odredite granulaciju
Granulacija fiber ploče određuje grubost obrade, brzinu skidanja metala i kvalitetu površine. Što je broj manji, to je zrno grublje i skidanje agresivnije:
| Granulacija | Namjena | Hrapavost Ra, µm | Tipična primjena |
|---|---|---|---|
| P24 | Grubo skidanje materijala | 6.3–12.5 | Uklanjanje hrđe na velikim površinama, veliki dodaci |
| P36 | Agresivno brušenje | 3.2–6.3 | Zavari, okujina nakon toplog valjanja |
| P40 | Grubo brušenje | 2.5–3.2 | Zavari, uklanjanje boje, čišćenje |
| P60 | Srednje brušenje | 1.6–2.5 | Poravnavanje površine, priprema rubova |
| P80 | Poluzavršno | 0.8–1.6 | Priprema pod lak, izravnavanje |
| P100 | Fino | 0.4–0.8 | Priprema za temeljni premaz |
| P120 | Završno | 0.2–0.4 | Priprema za premaz, dekorativna obrada |
Korak 3 — izaberite potporni tanjur
Fiber ploča ne smije se postaviti na brusilicu bez potpornog tanjura (backing pad). Tanjur ima tri funkcije: podupire ploču, raspoređuje pritisak po cijeloj kontaktnoj plohi i zračnim kanalima osigurava hlađenje. O tipu tanjura ovisi rezultat obrade.
Kruti (tvrdi) potporni tanjur
Tvrda plastična ili gumena podloga s minimalnim progibom. Osigurava maksimalan pritisak po jedinici površine i najagresivnije skidanje metala. Najbolji izbor za ravne površine, uklanjanje zavara i grubu obradu. Daje idealno ravnu brušenu plohu.
Polukruti (srednji) potporni tanjur
Podloga s umjerenom savitljivošću — prilagođava se manjim neravninama površine i zadržava stabilan pritisak. To je najpopularniji tip među profesionalcima — prikladna je i za ravne površine i za umjereno zakrivljene dijelove.
Meki (elastični) potporni tanjur
Fleksibilna podloga koja prati konturu izratka. Idealna za obradu cijevi, savijenih dijelova, profila i zavarenih sklopova složene geometrije. Manji pritisak po jedinici površine — blaža obrada, manji rizik od „progorijevanja“ tankog metala.
Usklađenost promjera
| Promjer fiber ploče | Promjer potpornog tanjura | Navoj |
|---|---|---|
| 115 mm | 115 mm | M14 |
| 125 mm | 125 mm | M14 |
| 180 mm | 180 mm | M14 |
Za koje radove koristiti
Fiber ploče su univerzalan brusni alat, ali za svaki materijal postoji optimalna kombinacija zrna i granulacije.
Obrada metala
- Zavari— P36–P60, cirkon (ZA). Agresivno skidanje zavara uz kontroliranu kvalitetu. Redoslijed: P36 (skinuti zavar) → P60 (poravnati).
- Okujina nakon valjanja— P24–P36, cirkon ili korund. Grubo zrno brzo skida debeli sloj okujine.
- Rubovi i skošenja— P60–P80, cirkon. Priprema rubova za zavarivanje, uklanjanje srha nakon rezanja.
- Uklanjanje boje i premaza— P36–P60, korund (AO). Za mekane premaze korund je dovoljan i jeftiniji je.
Nehrđajući čelik
SAMO cirkonij (ZA) ili keramika (SG)— korundne ploče mogu sadržavati primjese željeza i sumpora, koje uzrokuju kontaminaciju i koroziju nehrđajućeg čelika.
- Zavari na INOX-u— P60–P80, cirkon. Počnite s P60, ne s P36 — agresivno zrno pregrijava tanki nehrđajući čelik i narušava pasivni sloj.
- Završna obrada— P80–P120, cirkon ili keramika. Za ravnomjernu satiniranu teksturu brusite u jednom smjeru.
- Oksidne boje (boje toplinske oksidacije)— P60, cirkon. Ravnomjerni pokreti bez zaustavljanja na jednom mjestu.
Obojeni metali
- Aluminij— P60–P80, korund s premazom protiv začepljivanja (anti-clog). Snižen broj okretaja (50–70% od maksimalnih). Obične ploče brzo se začepljuju mekim aluminijem.
- Bakar i mjed— P80–P120, korund. Minimalan pritisak, spori ravnomjerni pokreti.
Drvo
- Brušenje površine— P60–P80, korund (AO). Radite na sniženim okretajima (6000–8000 o/min), ravnomjerno uzduž vlakana.
- Uklanjanje laka i boje— P36–P60, korund. Grubo zrno učinkovitije skida stare premaze.
Tehnika rada
Ispravna tehnika udvostručuje vijek trajanja fiber ploče i osigurava bolju kvalitetu obrade. Pridržavajte se pet ključnih pravila:
Kut nagiba: 15–30°. Držite brusilicu pod kutom 15–30° prema površini. Pri manjem kutu (<10°) ploča klizi — nizak učinak i brzo začepljenje zrna. Pri većem kutu (>35°) radi samo rub ploče — neravnomjerno trošenje, valoviti tragovi i pregrijavanje. Optimalan raspon za većinu zadataka je 20–25°.
Pritisak: umjeren. Pritišćite umjereno — težina alata plus mali dodatni pritisak. Prekomjeran pritisak preopterećuje motor brusilice, pregrijava obradak (osobito nehrđajući čelik) i skraćuje vijek ploče. Pri ispravnom pritisku iskre lete ravnomjerno i ne mijenjaju boju u tamnocrvenu.
Smjer: od sebe ili slijeva nadesno. Pomičite kutnu brusilicu ravnomjerno od sebe ili slijeva nadesno. Ne zadržavajte se na jednom mjestu — to uzrokuje lokalno pregrijavanje i plave toplinske boje na metalu. Na velikim plohama radite paralelnim prolazima s preklapanjem 30–50%.
Brzina: 11.000–12.200 o/min za 125 mm. Za ugljični čelik koristite pune okretaje brusilice. Za nehrđajući čelik smanjite okretaje na 9.000–10.000 o/min ako brusilica ima regulator. Previše niski okretaji smanjuju učinkovitost i povećavaju zalijepljivanje zrna.
Hlađenje: pauze svakih 20–30 sekundi. Fiber ploča odvodi toplinu kroz zračne kanale potpornog tanjura, ali pri intenzivnom radu to nije dovoljno. Radite pauze svakih 20–30 sekundi kako biste izbjegli pregrijavanje obratka i deformaciju fiber podloge.
Tipične pogreške
✓ Ispravno
- Korund — obični čelik, cirkonij/keramika — nehrđajući čelik i tvrdi metal.
- Radite pod kutom 5–15° na potpornom tanjuru.
- Redoslijed granulacija: gruba → završna.
- Umjeren pritisak — ploča reže sama.
✕ Pogreška
- Korund na nehrđajućem čeliku — unos željeza, korozija.
- Veliki kut — neravnomjerno trošenje ruba.
- Rad bez potpornog tanjura — lom ploče.
- Jak pritisak — pregrijavanje i brzo trošenje.
- Rad bez potpornog tanjura. To je OPASNO. Fiber ploča je tanka i fleksibilna — bez tanjura nema krutosti, vibrira i može se rasprsnuti pri 12 000 o/min. Potporni tanjur je uvijek obvezan, bez iznimke.
- Tanjur neodgovarajuće veličine. Tanjur 115 mm ispod ploče 125 mm — neravnomjerno trošenje, vibracije, savijanje rubova. Tanjur 125 mm ispod ploče 115 mm — tanjur strši preko ruba ploče i može doći u dodir s obratkom. Promjeri se moraju podudarati.
- Pregrubo zrno za nehrđajući čelik. Ne počinjite s P24 ili P36 na nehrđajućem čeliku. Grubo zrno pregrijava metal, narušava pasivni sloj i uzrokuje pojavu boja pregrijavanja. Počnite najmanje s P60.
- Rad „čelom“ (90°). Pri kutu od 90° radi samo rub ploče. To dovodi do brzog trošenja, valovite površine i pregrijavanja. Držite kut 15–30°.
- Skladištenje na vlažnom mjestu. Fiber podloga je higroskopna. Pri vlažnosti iznad 65 % ploča se deformira, gubi ravnost i može se rasprsnuti pri radu. Skladištite vodoravno, u originalnom pakiranju, u suhoj prostoriji.
- Uporaba istrošene ploče. Kada se abrazivno zrno potpuno istroši, ostaje samo fiber podloga koja zagrijava površinu i može ostaviti opekline. Zamijenite ploču čim je zrno istrošeno do podloge.
- Korund na nehrđajućem čeliku. Korundne ploče mogu sadržavati primjese željeza i sumpora koje se pri zagrijavanju prenose na površinu nehrđajućeg čelika i uzrokuju koroziju. Za INOX — samo cirkonij ili keramika.
Fiber ploče NovoAbrasive
NovoAbrasive proizvodi fiber brusne ploče u dvije serije — profesionalnu (cirkonij ZA) i ekonomičnu (korund AO). Svi su proizvodi certificirani prema standardu EN 13743 i izrađeni od europskih sirovina.
Za ispravan rad fiber ploča potreban je potporni tanjur. NovoAbrasive nudi tvrde i polutvrde tanjure M14 promjera 115, 125 i 180 mm. Cijeli asortiman — u odjeljku Pribor.
| Parametar | Značenje |
|---|---|
| Promjeri | 115, 125, 180 mm |
| Prihvatni otvor | 22,23 mm |
| Debljina | 0,8–1,0 mm |
| Tip zrna | Cirkonij-korund (ZA), aluminijev oksid (AO) |
| Granulacija | P24, P36, P40, P60, P80, P100, P120 |
| Norma | EN 13743 |
| Potporni tanjur | M14, tvrdi / polutvrdi / mekani (kupuje se zasebno) |
Česta pitanja
Po čemu se fiber ploča razlikuje od lamelne?
Fiber ploča je tanka ploča (0,8–1,0 mm) s abrazivnim zrnom na vulkanfiber podlozi, koja zahtijeva potporni tanjur. Lamelna je samonosiva ploča od preklapajućih listića brusnog platna na podlozi od stakloplastike. Fiber ploča skida metal brže i ima nižu cijenu po m², lamelna daje bolju kvalitetu površine i ne treba tanjur.
Je li potporni tanjur obavezan?
Da, obavezna je! Fiber ploča je tanka i fleksibilna — bez potpornog tanjura nema krutost potrebnu za rad, vibrira i može se rasprsnuti pri okretanju. Tanjur s navojem M14 navija se na vreteno brusilice, a fiber ploča se odozgo pritišće prirubnicom. Nikada ne radite bez tanjura.
Cirkonij ili korund?
Cirkonij je po komadu skuplji (za 30–50 %), ali vijek trajanja je 2–3 puta dulji. Za svakodnevni rad cirkonij je isplativiji: trošak obrade jednog kvadratnog metra je niži. Za nehrđajući čelik — samo cirkonij. Korund — za kućnu uporabu i povremene radove na ugljičnom čeliku ili drvu.
Koju granulaciju odabrati za zavar?
Za grubo skidanje zavara počnite s P36. Nakon skidanja glavnog dodatka prijeđite na P60 za poravnavanje. Ako je potrebna priprema za bojanje, završite P80. Slijed P36 → P60 → P80 daje najbolji rezultat. Ako je zavar nizak, može se početi od P60.
Može li se po nehrđajućem čeliku?
Samo cirkonij ili keramika. Korundne ploče mogu sadržavati primjese željeza i sumpora koje se pri zagrijavanju prenose na površinu nehrđajućeg čelika i uzrokuju koroziju. Birajte ploče s oznakom INOX ili s cirkonijevim odnosno keramičkim zrnom. Počnite s najmanje P60 — pregrubo zrno pregrijava nehrđajući čelik.
Kako skladištiti fiber ploče?
Čuvajte na suhom mjestu, uz vlažnost do 65 %, vodoravno, u originalnoj ambalaži. Fiber podloga je higroskopna — pri povišenoj vlažnosti ploča se deformira, gubi ravnost i može puknuti tijekom rada. Ne ostavljajte ploče na podu, kraj prozora ni u negrijanim prostorijama.
Pod kojim kutom raditi?
Optimalan kut je 15–30° prema površini. Pri kutu manjem od 10° ploča proklizava i ne skida metal. Pri kutu većem od 35° radi samo rub ploče — neravnomjerno trošenje i valoviti tragovi. Za većinu zadataka idealan raspon je 20–25°.
Odabrati fiber ploču
Potpuni katalog fiber brusnih ploča NovoAbrasive: cirkonij i korund, P24–P120