Una hoja de sierra para metal no se elige «por el diámetro». El afilado del diente, el ángulo de ataque y el material de la plaquita determinan si el corte será limpio y cuánto durará el disco. Repasamos la geometría de dos series WellCut — WSM para metales no férreos y la serie de cermet WSS para acero— y lo que las diferencia radicalmente de los discos para madera y de los discos de corte abrasivos.
Qué es el cermet
Los discos de cermet son hojas de sierra cuyos elementos cortantes de los dientes están hechos de cermet, un compuesto cerámico-metálico. El propio nombre procede de las palabras inglesas CERamic + METal: partículas cerámicas duras se mantienen en un aglomerante metálico. En dureza y resistencia al calor este material supera al metal duro corriente, por lo que soporta el corte de acero sin aporte de líquido refrigerante.
Tres precisiones que conviene decir de entrada:
- El cermet se refiere a la parte cortante de los dientes, no a todo el disco. El cuerpo sigue siendo de acero.
- Los dientes arrancan viruta metálica— el disco corta con filo, como una fresa, no desgasta el metal.
- Es una herramienta radicalmente distinta de un disco de corte abrasivo corriente para amoladora angular.
En la gama WellCut este grupo incluye dos referencias — WSS60305 y WSS80355, declaradas para acero y acero inoxidable. Se eligen para sierras de metal especializadas de bajas revoluciones, teniendo en cuenta los requisitos de la máquina concreta.
Geometría del diente: ATB, TCG y MTCG
El afilado del diente es la principal diferencia entre los discos para madera, para metales no férreos y para acero. La madera se corta con el afilado ATB (puntas biseladas alternas), el metal con afilados de la familia Triple Chip Grind, donde la carga se reparte deliberadamente entre dos tipos de dientes.
Serie WSM — para aluminio y cobre
- Afilado TCG (trapecio + diente recto). Vistos de frente, los dientes se alternan: uno tiene la punta biselada a 45°, el siguiente es estrictamente rectangular. A modo de comparación, en las hojas para madera se emplea el afilado ATB.
- El ángulo de ataque es negativo, en torno a −5°: la plaquita está inclinada hacia atrás respecto al radio del disco. El diente no muerde, sino que raspa el metal suavemente — la pieza no es arrastrada ni siquiera en perfiles de pared fina.
- La garganta entre los dientes es poco profunda y compacta. La viruta de metal no férreo es fina, y un recorte menor en el cuerpo hace el disco mucho más rígido y evita vibraciones laterales ante la resistencia del metal.
- El metal duro de las plaquitas es de una calidad especial: distinto tamaño de grano y mayor aglomerante de cobalto. La aleación es más dúctil a nivel micro, lo que resiste el desconchado de los filos y la adherencia de aluminio fundido.

Serie WSS — para acero y acero inoxidable
- Afilado MTCG (Modified Triple Chip Grind). El diente trapezoidal con biseles laterales de 45° arranca el tercio central de la viruta; el siguiente, rectangular y plano, repasa las esquinas laterales de la ranura. El esquema reparte la altísima resistencia al corte del acero entre distintas zonas del filo y evita la concentración de tensiones destructivas en las esquinas vivas de la plaquita.
- El ángulo de ataque es neutro o cercano a cero (0…−2°). Las plaquitas quedan casi verticales respecto al radio del disco: un ángulo nulo impide que el disco arrastre agresivamente la pieza de acero y proporciona un corte de fuerza suave y previsible, con chispas mínimas.
- Garganta compacta en forma de U (gullet): un hueco semicircular poco profundo. La viruta sale libremente mientras el cuerpo del disco conserva la máxima superficie de metal macizo, lo que aporta rigidez radial con pares elevados.
- Soldadura con aleación de plata de tres capas (plata — cobre — plata), y la geometría del alojamiento apoya la plaquita no solo por abajo, sino también por detrás con un macizo respaldo de acero.
En la terminología internacional esta forma de diente se denomina Chip Limiter tooth profile, o anti-kickback design— diente con limitador de viruta.

El limitador de viruta y por qué el cermet no se desconcha
El limitador de viruta (Chip Limiter, tope amortiguador) es un saliente en el cuerpo de acero del disco justo detrás de la plaquita de corte, ejecutado fracciones de milímetro por debajo del filo. La metalocerámica es extremadamente dura y resistente al calor, pero bastante más frágil que el metal duro clásico a base de carburo de wolframio. Al cortar acero en sierras pendulares de montaje, el operario puede presionar bruscamente el mango; el saliente impide físicamente que el diente se hunda en el acero más allá del espesor de viruta calculado — unos 0,05–0,1 mm por pasada de un diente— y asume la presión excesiva.
Disco de cermet frente al disco abrasivo
La diferencia esencial está en el mecanismo de corte. El abrasivo desgasta el metal y lo calienta mucho: el canto se oscurece, se cubre de cascarilla y el metal a lo largo de la línea de corte puede perder sus propiedades iniciales. El disco de cermet cizalla el metal con un filo, y el calor sale con la viruta.
| Parámetro | Disco de corte abrasivo | Hoja de sierra de cermet |
|---|---|---|
| Mecanismo de corte | desgaste por grano abrasivo | arranque de viruta con filo |
| Calentar la pieza de trabajo | fuerte | mínimo, la pieza permanece fría |
| Estado del canto | cascarilla, colores de revenido | limpio, listo para soldar sin repasar |
| Chispas | intensa | mínima |
| Tamaño de la herramienta | el diámetro disminuye con el desgaste | el diámetro es estable — la medida de corte no varía |
| Equipo | Amoladoras angulares, tronzadoras, cortadoras a gasolina | sierras de corte en seco para metal |
Cuántos dientes se necesitan
El número de dientes se elige según la tarea, no según el criterio «cuantos más, mejor»: más dientes — corte más limpio, menos dientes — viruta más gruesa y pasada más rápida.
- 60–72 dientes— trabajan más rápido, adecuados para perfiles de pared gruesa, tubos y pletinas de cobre.
- 80 dientes— la opción universal para el trabajo diario.
- 96 dientes— el corte más limpio; necesarios allí donde el canto queda visible en la pieza acabada.
La gama: ocho referencias
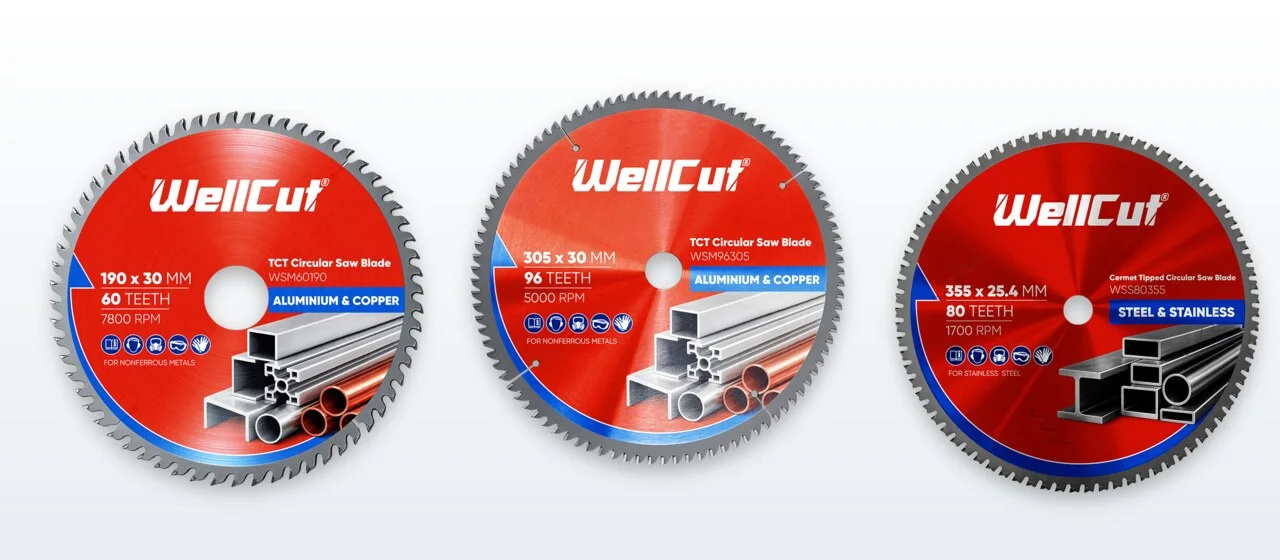
La serie WSM: seis tamaños de 190 a 305 mm con agujero de 30 mm. La serie WSS: dos tamaños, 305 y 355 mm, con agujero de 25,4 mm (1"), el estándar más extendido para las máquinas de corte de metal de esta clase.
WellCut WSM — aluminio, cobre, metales no férricos
| Artículo | D × re, mm | Dientes | Máx. rpm | Equipo |
|---|---|---|---|---|
| WSM60190 | 190 × 30 | 60 | 7800 | Sierras circulares de mano, ingletadoras compactas |
| WSM72210 | 210 × 30 | 72 | 7000 | Sierras ingletadoras, máquinas de banco |
| WSM80216 | 216 × 30 | 80 | 7000 | Sierras ingletadoras y combinadas |
| WSM80250 | 250 × 30 | 80 | 6000 | Máquinas para perfiles de aluminio y PVC |
| WSM96255 | 255 × 30 | 96 | 6000 | Sierras telescópicas, cortadoras de inglete para perfiles |
| WSM96305 | 305 × 30 | 96 | 5000 | Máquinas para perfiles de fachada y ventana |
WellCut WSS — cermet, acero y acero inoxidable
| Artículo | D × re, mm | Dientes | Máx. rpm | Equipo |
|---|---|---|---|---|
| WSS60305 | 305 × 25,4 | 60 | 2000 | Sierras de corte en seco 12" |
| WSS80355 | 355 × 25,4 | 80 | 1700 | Sierras de corte en seco 14" |
Lógica de la referencia: WSM/WSS— el grupo de producto, las dos primeras cifras — el número de dientes, las siguientes — el diámetro exterior. Por ejemplo, WSM96305 es WSM, 96 dientes, 305 mm.
Equipo y seguridad
El disco se elige no solo por el agujero, sino también por las revoluciones de la máquina: la velocidad del equipo no debe superar la máxima del disco. En WSM son 5000–7800 rpm según el diámetro; en la serie de cermet WSS, 1700–2000 rpm, es decir, corte lento y de gran fuerza.
- Montar hojas de sierra en una amoladora angular o en una cortadora a gasolina.
- Cortar aceros al carbono e inoxidables, fundición y materiales abrasivos con un disco para aluminio — y a la inversa, aluminio, metales no férreos o madera con un disco de cermet.
- Trabajar sin sujetar firmemente la pieza: el cermet es duro pero sensible a la vibración y a las cargas laterales.
- Superar la velocidad de rotación máxima indicada en el disco.
Refrigeración: no es obligatoria en la serie WSM; en trabajos en serie se recomienda lubricante o taladrina para aluminio. La serie de cermet WSS trabaja en seco: no se aplica líquido refrigerante.
Preguntas frecuentes
¿Se puede cortar acero con un disco para aluminio?
No. Los discos de la serie WSM tienen ángulo de ataque negativo y un metal duro elegido para metales no férreos blandos. En acero, ese diente se sobrecalienta y se desconcha. Para acero e inoxidable están previstos los discos de cermet de la serie WSS.
¿Qué es el cermet y en qué supera al metal duro?
El cermet es un compuesto cerámico-metálico (CERamic + METal): partículas cerámicas duras en un aglomerante metálico. Es más duro y más resistente al calor que el metal duro, por eso corta acero sin líquido refrigerante. Solo los elementos cortantes de los dientes son de cermet: el cuerpo del disco es de acero.
¿Para qué sirve el limitador de viruta en el diente?
El cermet es más frágil que el metal duro y, ante una presión brusca en el mango de una sierra pendular, un diente puede desconcharse. El limitador —un saliente en el cuerpo del disco detrás de la plaquita, fracciones de milímetro por debajo del filo— impide físicamente que el diente se hunda más allá del espesor de viruta calculado (0,05–0,1 mm por pasada) y asume la presión excesiva.
¿Se puede montar un disco de cermet en una amoladora angular?
No. Los discos WSS están previstos para 1700–2000 rpm y una sujeción firme de la pieza en una sierra de corte en seco. Las revoluciones de una amoladora angular son varias veces mayores y su construcción no ofrece la rigidez necesaria: es peligroso.
¿Hace falta líquido refrigerante?
Para la serie de cermet WSS no: el corte es en seco y el calor sale con la viruta. Para WSM la refrigeración no es obligatoria, pero en trabajos en serie sobre aluminio se recomienda lubricante o taladrina.
¿Cuántos dientes elegir?
60–72 dientes: pasada más rápida en perfiles de pared gruesa, tubos y pletinas de cobre. 80 dientes: la opción universal. 96 dientes: el canto más limpio, cuando el corte queda visible en la pieza acabada.
Hojas de sierra para metal WellCut
Discos de metal duro para aluminio y metales no férreos y discos de cermet para acero — de 190 a 355 mm.