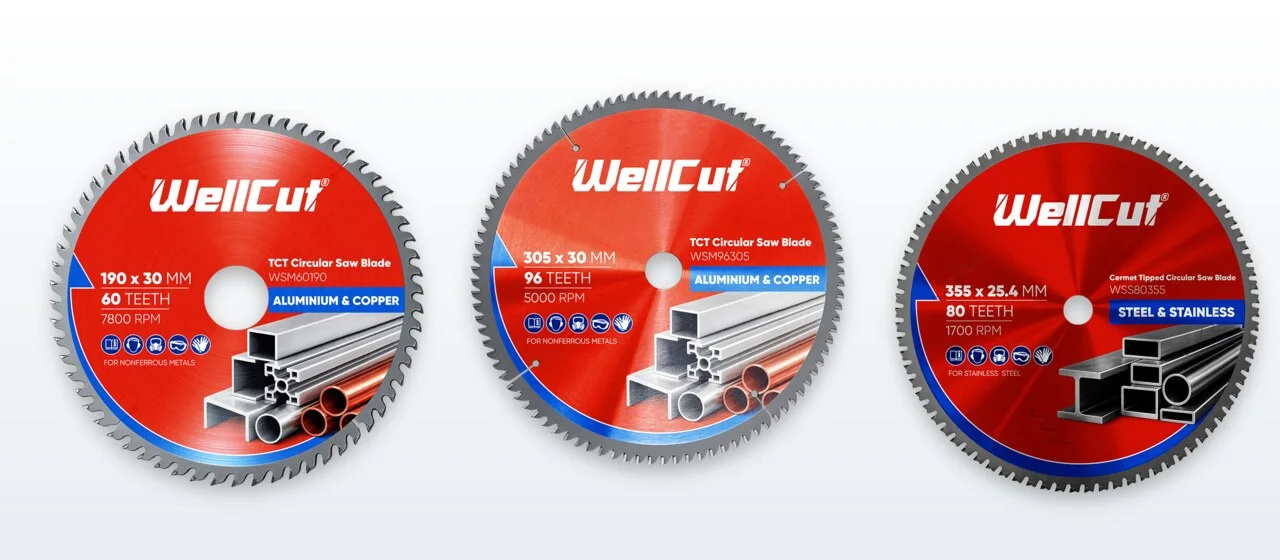
شفرة المنشار للمعادن لا تُختار «حسب القطر». هيئة سن القطع والزاوية الأمامية ومادة اللقيمة هي ما يحدد نظافة القطع وعمر الشفرة. نستعرض هندسة سلسلتين من WellCut — WSM للمعادن غير الحديدية والسيرمت WSS للفولاذ— وما يميزهما جوهريًا عن أقراص الخشب وأقراص القطع الكاشطة.
ما هو السيرمت
أقراص السيرمت هي شفرات منشار صُنعت عناصر القطع في أسنانها من السيرمت، وهو مركّب خزفي معدني. والاسم نفسه مشتق من الكلمتين الإنجليزيتين CERamic + METal: جسيمات خزفية صلبة محتجزة داخل رابط معدني. وهذه المادة تتفوق في الصلادة وتحمل الحرارة على الكربيد العادي، لذلك تتحمل قطع الفولاذ دون إمداد بسائل التبريد.
ثلاث نقاط يُستحسن توضيحها فورًا:
- السيرمت يخص الجزء القاطع من الأسنان لا القرص كله. يبقى الجسم من الفولاذ.
- الأسنان تزيل رايشًا معدنيًا— القرص يقطع بحد قاطع كالقاطعة الدوارة ولا يكشط المعدن.
- هذه أداة مختلفة جوهريًا عن قرص القطع الكاشط العادي المخصص لجلاخة الزاوية.
في تشكيلة WellCut تضم هذه المجموعة صنفين — WSS60305 وWSS80355، معلنين للفولاذ والفولاذ المقاوم للصدأ. ويجري اختيارهما لمناشير المعادن المتخصصة منخفضة السرعة مع مراعاة متطلبات الآلة المحددة.
هندسة السن: ATB وTCG وMTCG
هيئة سن القطع هي الفارق الرئيسي بين أقراص الخشب والمعادن غير الحديدية والفولاذ. يُقطع الخشب بهيئة ATB (قمم مشطوفة متناوبة)، والمعدن بهيئات مجموعة Triple Chip Grind حيث يُقسَّم الحمل عمدًا بين نوعين من الأسنان.
سلسلة WSM — للألمنيوم والنحاس
- سن TCG (شبه منحرف + سن مستقيم). من الأمام تتناوب الأسنان: واحد قمته مشطوفة بزاوية 45°، والتالي مستطيل تمامًا. وللمقارنة، تُستخدم في مناشير الخشب هيئة السن ATB.
- الزاوية الأمامية سالبة، نحو −5°: اللقيمة مائلة إلى الخلف بالنسبة لنصف قطر القرص. السن لا ينغرز بل يكشط المعدن بسلاسة — ولا تُسحب قطعة العمل حتى في المقاطع رقيقة الجدار.
- التجويف بين الأسنان ضحل ومدمج. رايش المعدن غير الحديدي ناعم، والقطع الأصغر في الجسم يجعل القرص أكثر صلابة بكثير ويمنع الاهتزازات الجانبية عند مقاومة المعدن.
- كربيد اللقيمات من صنف خاص: حجم حبيبات مختلف ورابط كوبالت أعلى. السبيكة أكثر مطاوعة على المستوى المجهري، ما يقاوم تشظي الحواف والتصاق الألمنيوم المنصهر.

سلسلة WSS — للفولاذ والفولاذ المقاوم للصدأ
- هيئة السن MTCG (Modified Triple Chip Grind). السن شبه المنحرف بشطف جانبي 45° يزيل الثلث الأوسط من الرايش، والتالي المستطيل المسطح ينظف الزوايا الجانبية للمجرى. يوزع هذا المخطط المقاومة العالية جدًا لقطع الفولاذ على مناطق مختلفة من الحافة ويستبعد تركّز الإجهادات المدمرة على الزوايا الحادة للقيمة.
- الزاوية الأمامية محايدة أو قريبة من الصفر (0…−2°). تقف اللقيمات عمودية تقريبًا بالنسبة لنصف قطر القرص: الزاوية الصفرية تمنع القرص من سحب قطعة الفولاذ تحته بعنف، وتضمن قطعًا قويًا سلسًا يمكن التنبؤ به مع أدنى قدر من الشرر.
- تجويف مدمج على شكل حرف U (gullet) — جيب نصف دائري ضحل. يخرج الرايش بحرية بينما يحتفظ جسم المنشار بأقصى مساحة من المعدن المصمت، ما يمنح صلابة قطرية عند عزوم الدوران العالية.
- لحام بسبيكة فضية ثلاثية الطبقات (فضة — نحاس — فضة)، وهندسة المقعد تسند اللقيمة ليس من الأسفل فحسب بل ومن الخلف بظهر فولاذي ضخم.
في التسمية الدولية يُطلق على هذا الشكل من السن Chip Limiter tooth profile أو anti-kickback design— سن مزود بمحدد القطع.

محدد القطع ولماذا لا يتشظى السيرمت
محدد القطع (Chip Limiter، مسند مخمّد) — نتوء على جسم القرص الفولاذي مباشرة خلف لقيمة القطع، منفّذ أخفض من حافة القطع بأجزاء من المليمتر. المعدن الخزفي فائق الصلادة ومقاوم للحرارة، لكنه أكثر هشاشة بكثير من الكربيد الكلاسيكي القائم على كربيد التنجستن. عند قطع الفولاذ على المناشير البندولية في مواقع التركيب قد يضغط المشغّل بسهولة وبشكل مفاجئ على المقبض؛ والنتوء يمنع السن فعليًا من الغوص في الفولاذ أعمق من سُمك الرايش المحسوب — نحو 0,05–0,1 مم لكل مرور لسن واحد— ويتحمل الضغط الزائد.
قرص السيرمت مقابل القرص الكاشط
الفارق الجوهري في آلية القطع. المادة الكاشطة تبري المعدن وتسخنه بشدة: تسودّ الحافة وتتغطى بقشور الأكسدة، وقد يفقد المعدن على خط القطع خصائصه الأصلية. أما قرص السيرمت فيقتطع المعدن بحد قاطع، والحرارة تخرج مع الرايش.
| المعلمة | قرص قطع كاشط | شفرة منشار سيرمت |
|---|---|---|
| آلية القطع | كشط بالحبيبات الكاشطة | إزالة الرايش بالحد القاطع |
| تسخين قطعة العمل | قوي | ضئيل، وتبقى قطعة العمل باردة |
| حالة الحافة | قشور الأكسدة وألوان التلدين | نظيفة وجاهزة للحام دون تنظيف إضافي |
| تكوّن الشرر | كثيف | ضئيل |
| مقاس الأداة | يتناقص القطر مع التآكل | القطر ثابت — مقاس القطع لا ينحرف |
| معدات | جلاخات الزوايا وآلات القطع وقاطعات البنزين | مناشير القطع الجاف للمعادن |
كم سنًا يلزم
يُختار عدد الأسنان حسب المهمة لا وفق قاعدة «كلما زاد كان أفضل»: أسنان أكثر — قطع أنظف، وأسنان أقل — رايش أسمك ومرور أسرع.
- 60–72 سنًا— تعمل أسرع وتناسب المقاطع سميكة الجدار والأنابيب وقضبان النحاس.
- 80 سنًا— الخيار العام للعمل اليومي.
- 96 سنًا— أنظف قطع؛ مطلوبة حيث تبقى الحافة ظاهرة في المنتج النهائي.
التشكيلة: ثمانية أصناف
سلسلة WSM — ستة مقاسات من 190 إلى 305 مم بفتحة تثبيت 30 مم. سلسلة WSS — مقاسان، 305 و355 مم، بفتحة تثبيت 25,4 مم (1")، وهو المعيار الأكثر شيوعًا لمعدات قطع المعادن من هذه الفئة.
WellCut WSM — الألومنيوم والنحاس, المعادن غير الحديدية
| غرض | D × D، مم | أسنان | أقصى دورة/دقيقة | معدات |
|---|---|---|---|---|
| WSM60190 | 190 × 30 | 60 | 7800 | مناشير دائرية يدوية ومناشير زوايا مدمجة |
| WSM72210 | 210 × 30 | 72 | 7000 | مناشير الزوايا وآلات الطاولة |
| WSM80216 | 216 × 30 | 80 | 7000 | مناشير الزوايا والمناشير المركبة |
| WSM80250 | 250 × 30 | 80 | 6000 | آلات لمقاطع الألمنيوم وPVC |
| WSM96255 | 255 × 30 | 96 | 6000 | مناشير انزلاقية، آلات قص المقاطع بزاوية |
| WSM96305 | 305 × 30 | 96 | 5000 | آلات لمقاطع الواجهات والنوافذ |
WellCut WSS — سيرمت وفولاذ وفولاذ مقاوم للصدأ
| غرض | D × D، مم | أسنان | أقصى دورة/دقيقة | معدات |
|---|---|---|---|---|
| WSS60305 | 305 × 25,4 | 60 | 2000 | مناشير القطع الجاف 12" |
| WSS80355 | 355 × 25,4 | 80 | 1700 | مناشير القطع الجاف 14" |
منطق رمز الصنف: WSM/WSS— مجموعة المنتج، أول رقمين — عدد الأسنان، والباقي — القطر الخارجي. مثلاً WSM96305 هو WSM بـ 96 سنًا و305 مم.
معدات و حماية
يُختار القرص ليس بحسب فتحة التثبيت فقط بل وبحسب سرعة دوران الآلة: يجب ألا تتجاوز سرعة المعدة الحد الأقصى للقرص. لـ WSM تتراوح بين 5000–7800 دورة/دقيقة حسب القطر، ولسلسلة السيرمت WSS 1700–2000 دورة/دقيقة، أي قطع بطيء عالي القوة.
- تركيب شفرات المنشار على جلاخة زاوية أو قاطعة بنزين.
- قطع الفولاذ الكربوني والمقاوم للصدأ والحديد الزهر والمواد الكاشطة بقرص مخصص للألمنيوم — والعكس: قطع الألمنيوم أو المعادن غير الحديدية أو الخشب بقرص سيرمت.
- العمل دون تثبيت محكم لقطعة العمل: السيرمت صلب لكنه حساس للاهتزاز والأحمال الجانبية.
- تجاوز سرعة الدوران القصوى المدوّنة على القرص.
التبريد: ليس إلزاميًا لسلسلة WSM، وفي الأعمال المتسلسلة يُنصح بمادة تشحيم أو سائل قطع للألمنيوم. أما سلسلة السيرمت WSS فتعمل جافة— ولا يُستخدم سائل التبريد.
الأسئلة الشائعة
هل يمكن قطع الفولاذ بقرص مخصص للألمنيوم؟
لا. أقراص سلسلة WSM لها زاوية أمامية سالبة وكربيد مختار للمعادن غير الحديدية اللينة. على الفولاذ يسخن هذا السن ويتشظى. أما الفولاذ والمقاوم للصدأ فمخصصة له أقراص السيرمت من سلسلة WSS.
ما هو السيرمت وبم يتفوق على الكربيد الصلب؟
السيرمت مركّب خزفي معدني (CERamic + METal): جسيمات خزفية صلبة داخل رابط معدني. وهو أصلب وأكثر تحملًا للحرارة من الكربيد، لذلك يقطع الفولاذ دون سائل تبريد. السيرمت يخص عناصر القطع في الأسنان فقط — أما جسم القرص فمن الفولاذ.
لماذا يحتاج السن إلى محدد القطع؟
السيرمت أكثر هشاشة من الكربيد، وعند الضغط المفاجئ على مقبض المنشار البندولي قد يتشظى السن. المحدد — نتوء على جسم القرص خلف اللقيمة، أخفض من الحافة بأجزاء من المليمتر — يمنع السن فعليًا من الغوص أعمق من سُمك الرايش المحسوب (0,05–0,1 مم لكل مرور) ويتحمل الضغط الزائد.
هل يمكن تركيب قرص السيرمت على جلاخة زاوية؟
لا. أقراص WSS مصممة لسرعة 1700–2000 دورة/دقيقة ولتثبيت محكم لقطعة العمل على منشار القطع الجاف. سرعة جلاخة الزاوية أعلى بعدة أضعاف، وبنيتها لا توفر الصلابة المطلوبة — وهذا خطر.
هل يلزم سائل التبريد؟
للسلسلة السيرمت WSS لا: القطع جاف والحرارة تخرج مع الرايش. أما WSM فالتبريد ليس إلزاميًا، لكن في الأعمال المتسلسلة على الألمنيوم يُنصح بمادة تشحيم أو سائل قطع.
كم عدد الأسنان المناسب؟
60–72 سنًا — مرور أسرع على المقاطع سميكة الجدار والأنابيب وقضبان النحاس. 80 سنًا — الخيار العام. 96 سنًا — أنظف حافة عندما يبقى القطع ظاهرًا في المنتج النهائي.
شفرات المنشار للمعادن WellCut
أقراص كربيد للألمنيوم والمعادن غير الحديدية وأقراص سيرمت للفولاذ — من 190 إلى 355 مم.